Utilizamos cookies para permitir que nuestros sitios web recuerden información, para ayudar a que algunas funcionalidades del sitio web funcionen correctamente, para entender cómo interactúas con y usas nuestros sitios web y para mostrarte contenido y anuncios que son relevantes y atractivos para ti.
Al hacer clic en Aceptar todo, das tu consentimiento al uso de estas cookies.
La tienda no funcionará correctamente si las cookies están desactivadas.
Respuesta rápida: El cálculo de una caja de cartón corrugado tiene tres pasos. Primero, multiplique el peso de cada caja empacada por el número de cajas apiladas sobre la de abajo y divida el resultado entre sus factores ambientales combinados (humedad, tiempo de almacenamiento, patrón del palé, manipulación) para obtener la resistencia a la compresión de caja (BCT) requerida. Segundo, estime la BCT que puede ofrecer un cartón con la fórmula simplificada de McKee, BCT ≈ 5,87 × ECT × √(espesor × perímetro), y elija la calidad de cartón más baja que cumpla el requisito. Tercero, calcule el área de la plancha para estimar el consumo de cartón, el peso de la caja y el costo de material por unidad antes de pedir cotizaciones.
Última revisión: octubre de 2026. Todas las cifras calculadas a continuación son ejemplos de ingeniería con fines ilustrativos, no cotizaciones de proveedores.
La mayoría de las especificaciones de empaque empiezan con alguien que escribe «32 ECT» en una orden de compra porque la última caja lo usaba. Un cálculo adecuado de cajas de cartón corrugado reemplaza ese hábito con tres cifras que puede defender ante finanzas y ante su proveedor: cuánta compresión debe resistir la caja inferior, cuánto puede aportar una calidad de cartón determinada y cuánto cartón consume cada caja. Esta guía recorre las tres con una caja de ejemplo, para que pueda reutilizar el método con sus propias dimensiones y cargas.
Por qué adivinar la calidad de cartón cuesta más que hacer las cuentas
El patrón de falla es previsible. Una calidad que aguanta en una sala de pruebas seca pierde resistencia cuando pasa semanas sobre un palé en una bodega húmeda. El nivel inferior empieza a abombarse, luego la pila se inclina y el daño se atribuye al transportista. El error contrario es igual de caro y más difícil de ver. Los equipos que ya sufrieron una vez pasan todos los SKU a cartón de doble pared. Eso suma peso de cartón, espesor de pared y dimensiones exteriores, y en rutas de paquetería el mayor tamaño exterior puede llevar los envíos a un escalón superior de peso volumétrico.
Ambos errores nacen del mismo vacío: nadie registró la carga, el entorno ni la capacidad esperada del cartón. Los tres cálculos siguientes cierran ese vacío con datos que usted puede medir o solicitar a un proveedor. No sustituyen los ensayos de compresión, pero indican qué calidades vale la pena ensayar.
¿Qué abarca realmente el cálculo de una caja de cartón corrugado?
Para el envío y el almacenamiento, el cálculo vincula cuatro propiedades medibles de una caja de cartón corrugado. El Fibre Box Handbook[1] publicado por la Fibre Box Association es la referencia estándar en Norteamérica sobre cómo se relacionan estas propiedades con el diseño, el almacenamiento y el uso de las cajas.
Dato
Qué mide
Unidad usada en esta guía
De dónde sale el valor
ECT (ensayo de compresión de canto, Edge Crush Test)
Resistencia a la compresión de canto del cartón combinado
lb/in
Calidad de cartón indicada por el proveedor; método de ensayo según ISO 3037:2022[2] o los métodos TAPPI de aplastamiento de canto
Espesor (h)
Espesor del cartón combinado
pulgadas
Ficha técnica del proveedor o calibrador de espesor
Perímetro (Z)
2 × (largo + ancho) de la caja
pulgadas
Las dimensiones de su caja
BCT (ensayo de compresión de caja, Box Compression Test)
Carga vertical que soporta una caja terminada antes de fallar
lbf
Estimación de McKee y luego ensayo de laboratorio (por ejemplo, TAPPI T 804)
Estallido (Mullen)
Resistencia a la ruptura a través de la cara del cartón
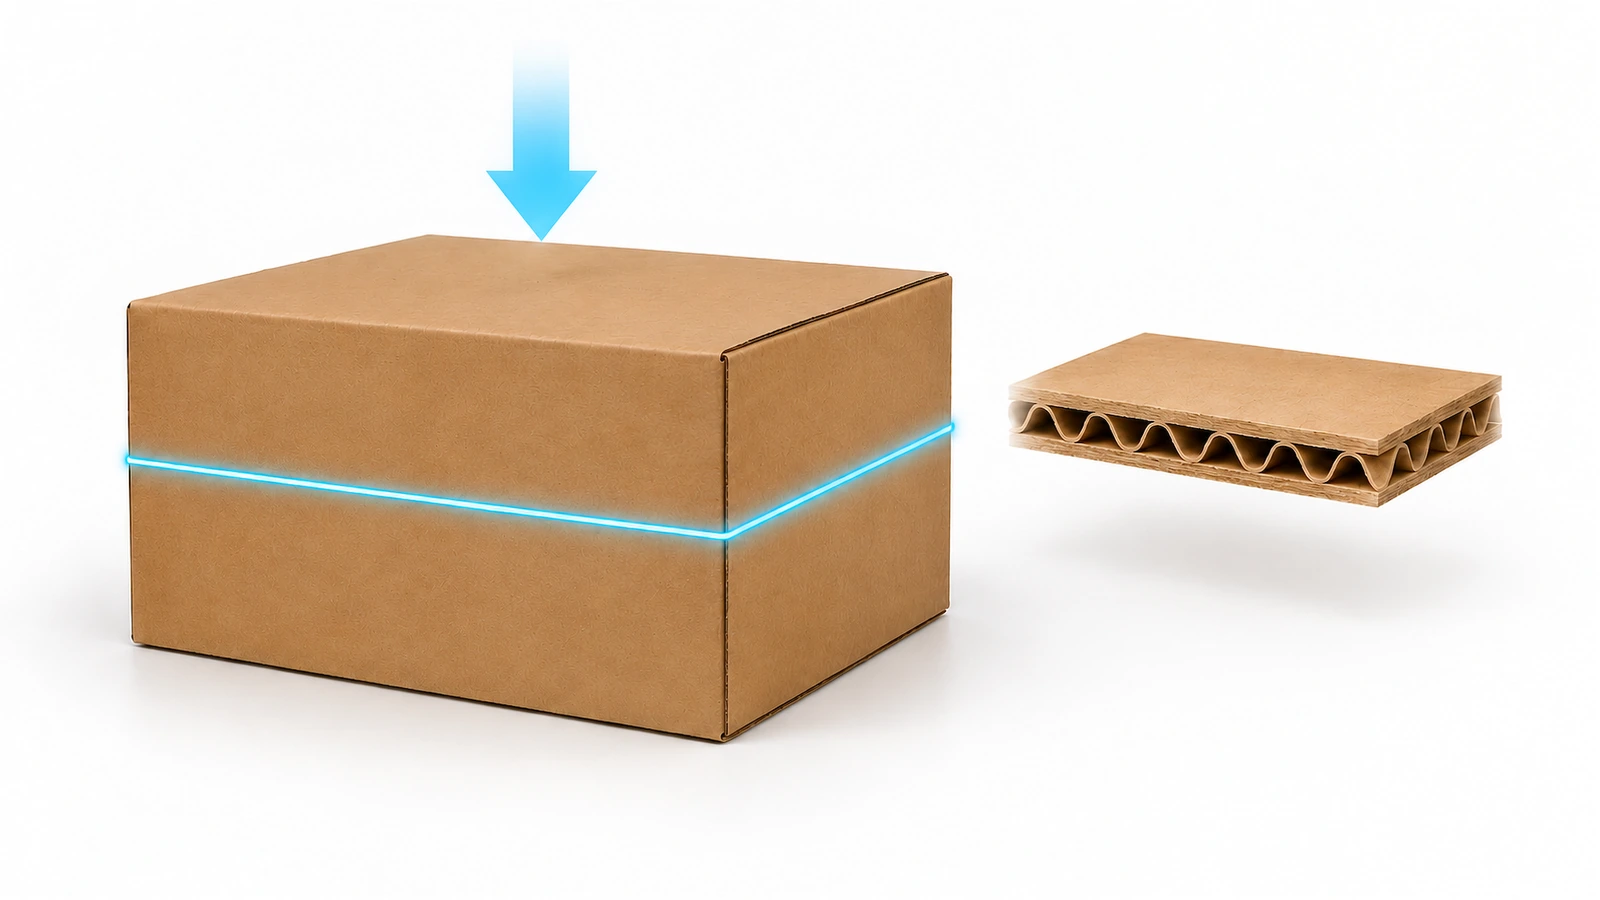
La ECT predice el desempeño en el apilado. El estallido predice la resistencia a la perforación y al manejo brusco. Por eso el cálculo de apilado que sigue usa la ECT y nunca convierte un valor de estallido en un valor de compresión. En Estados Unidos, las especificaciones de cartón y de cajas dependen de ASTM Subcomité D10.27[4], que abarca documentos como ASTM D4727 (especificación de la lámina) y D5118 (práctica de fabricación de cajas).
El ejemplo desarrollado en toda la guía es una caja de ranuras regulares (RSC) con dimensiones interiores de 16 × 12 × 10 in. Cada caja empacada pesa 25 lb, y los palés se arman con cinco cajas de altura y luego se apilan en dos niveles en la bodega.
Paso 1: calcular la carga superior sobre la caja inferior
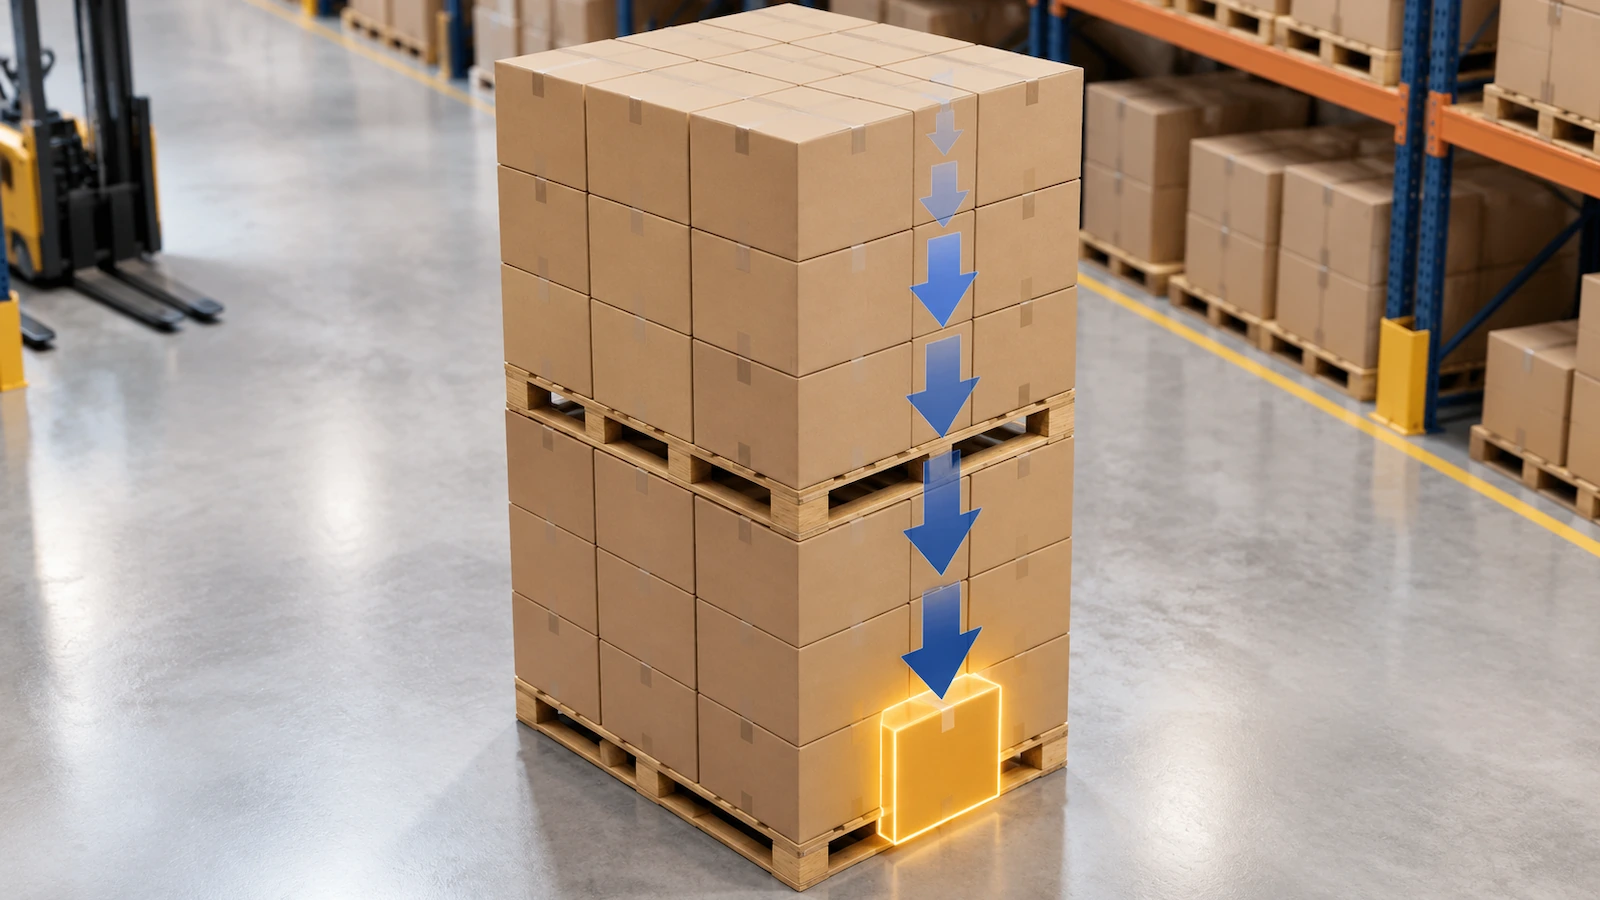
La caja inferior soporta todas las cajas que tiene encima en su columna, no su propio peso.
Carga superior = peso por caja empacada × (cajas en la columna − 1)
En el ejemplo, dos palés de 5 capas dan una columna de 10 cajas. La caja inferior soporta 9 × 25 lb = 225 lb. Si el peso propio del palé superior descansa sobre las cajas inferiores, añada su parte por columna. Para un palé de 40 × 48 in con seis cajas por capa, divida ese peso entre seis. Omitirlo hace que el resultado parezca más seguro de lo que es.
Use el peor caso real, no el planificado. Si la bodega receptora apila tres palés de alto, la columna es de 15 cajas y la carga superior pasa a ser 14 × 25 = 350 lb. Una sola pregunta al 3PL («¿cuál es su altura máxima de apilado de palés?») puede cambiar la calidad requerida.
Paso 2: convertir la carga superior en BCT requerida con un factor de seguridad
La BCT de laboratorio se mide en cajas nuevas y en condiciones estándar. Las pilas reales pierden resistencia con el tiempo y con la humedad. Los ingenieros lo modelan con multiplicadores de pérdida, cada uno menor que 1,0, y los combinan en un factor de seguridad:
Factor de seguridad = 1 ÷ (producto de todos los multiplicadores de pérdida) BCT requerida = carga superior × factor de seguridad
La humedad suele ser el multiplicador más importante. Una investigación recopilada por el Georgia Tech Renewable Bioproducts Institute[5] muestra que la resistencia a la compresión de la caja disminuye a medida que aumenta el contenido de humedad del cartón. En el conjunto de datos que respalda esta guía, un punto de referencia fue una pérdida de BCT de aproximadamente 32 % con 80 % de humedad relativa, y las referencias de transporte marítimo citan pérdidas cercanas a 50 %. Estos valores dependen de la composición del papel, la onda, el tiempo de almacenamiento y las condiciones de ensayo. Trátelos como datos de planificación, no como constantes.
Los multiplicadores siguientes son supuestos de ejemplo para el caso desarrollado. Reemplácelos con las orientaciones del Fibre Box Handbook para sus condiciones o, mejor aún, con sus propios ensayos de BCT con envejecimiento.
Condición
Multiplicador de ejemplo
Por qué se aplica
Humedad (bodega con aproximadamente 80 % de HR)
0.68
Refleja el punto de referencia de pérdida de BCT de ~32 %
Almacenamiento de varias semanas bajo carga
0.60
El cartón se deforma progresivamente bajo carga sostenida
Daños por manipulación y transporte
0.90
Los golpes y las esquinas rozadas reducen los bordes que soportan la carga
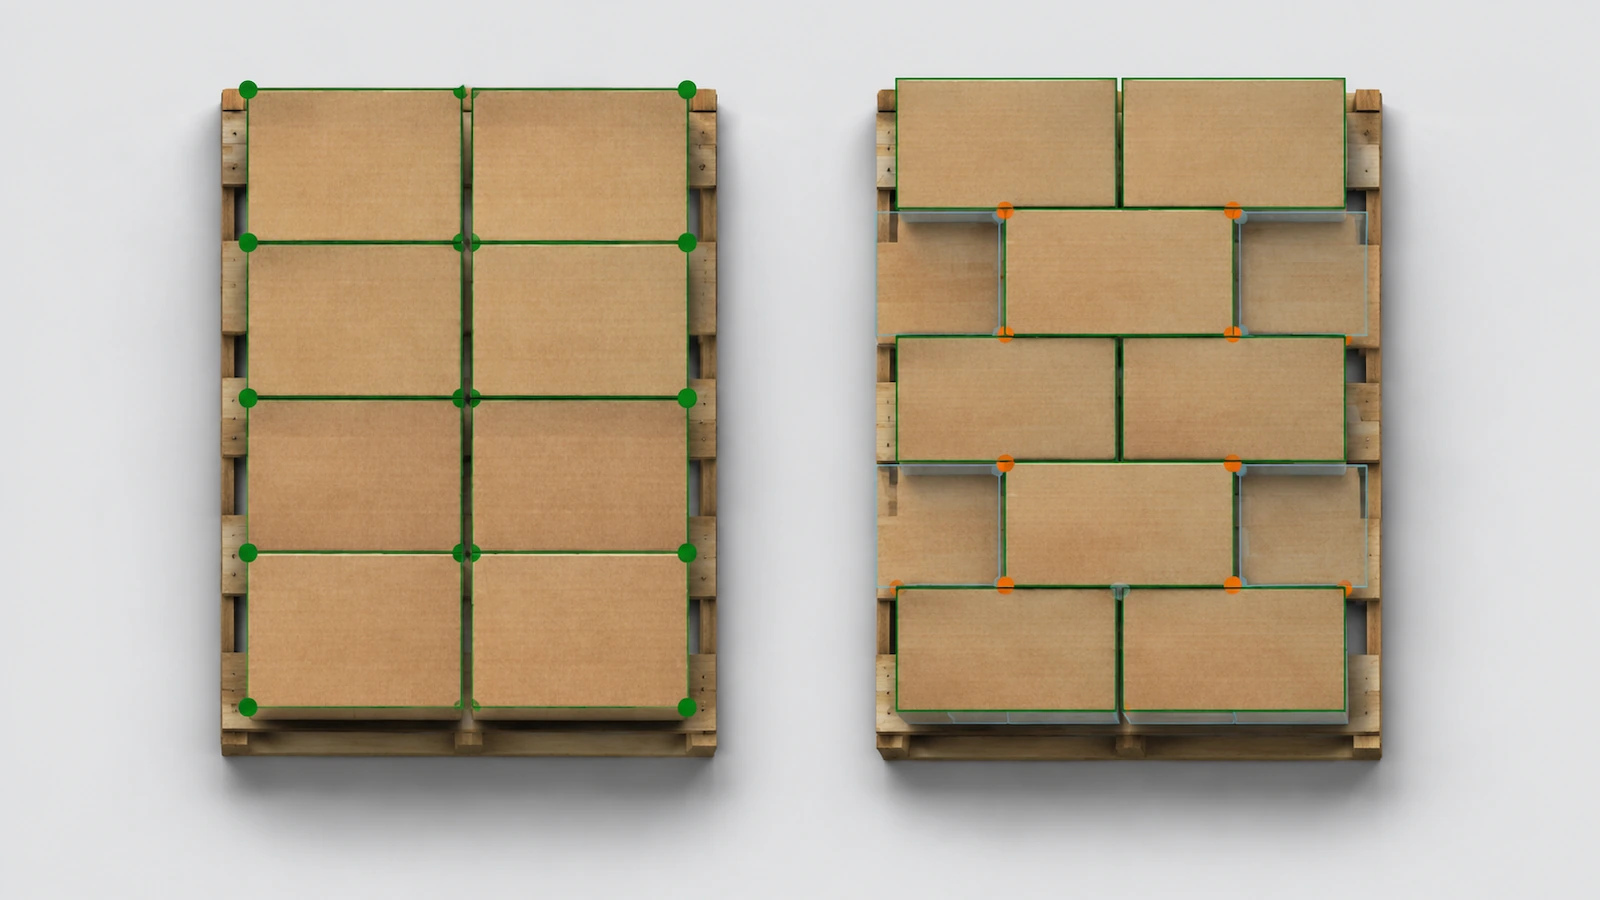
Patrón de palé trabado
0.60
Las esquinas de las cajas ya no quedan sobre las esquinas de las de abajo
Patrón apilado en columna
1.00
Las esquinas coinciden, por lo que no hay pérdida por patrón
Apilado en columna: 0,68 × 0,60 × 0,90 = 0,367, por lo que el factor de seguridad es 2,72 y la BCT requerida = 225 × 2,72 ≈ 613 lb. Trabado: 0,367 × 0,60 = 0,220, por lo que el factor de seguridad es 4,54 y la BCT requerida = 225 × 4,54 ≈ 1,021 lb.
Solo el patrón del palé añade unas 400 lb al requisito. Antes de mejorar el cartón, verifique si es posible apilar en columna. Las pilas en columna sacrifican algo de estabilidad de carga a cambio de resistencia a la compresión, así que confirme que el film extensible o las cantoneras puedan compensarlo.
Paso 3: estimar la BCT a partir de la ECT con la fórmula de McKee
La fórmula simplificada de McKee estima la BCT de una RSC a partir de tres datos:
BCT ≈ 5,87 × ECT × √(h × Z)
donde la ECT está en lb/in, h es el espesor del cartón en pulgadas, Z es el perímetro de la caja en pulgadas y la BCT está en lbf.
Para la caja del ejemplo, Z = 2 × (16 + 12) = 56 in. Un cartón de pared simple con onda C tiene un espesor aproximado de 0,16 in (la onda C mide cerca de 3,2–4,0 mm), de modo que h × Z = 8,96 y √8,96 ≈ 2.99.
Con cartón de pared simple 32 ECT: BCT ≈ 5,87 × 32 × 2,99 ≈ 562 lb. Eso es insuficiente tanto para el requisito de columna de 613 lb como para el requisito trabado de 1,021 lb.
Invierta la fórmula para hallar la ECT mínima:
ECT requerida = BCT requerida ÷ (5,87 × √(h × Z))
Pared simple (h = 0,16), apilado en columna: 613 ÷ 17,57 ≈ 34,9, por lo que la siguiente calidad comercial, 40 ECT, es suficiente.
Pared simple, trabado: 1,021 ÷ 17,57 ≈ 58.1. Eso supera las calidades habituales de pared simple.
Doble pared con onda BC (h ≈ 0,25), trabado: √(0,25 × 56) = 3,74, por lo que 1,021 ÷ 21,96 ≈ 46,5, lo que apunta a 48 ECT de doble pared.
Un cartón más grueso ayuda a través de la raíz cuadrada, así que duplicar el espesor aumenta la BCT solo cerca de 41 %. Por eso la calidad (ECT) y el patrón del palé suelen pesar más que la elección de la onda por sí sola.
Dónde McKee es débil: supone una RSC estándar con proporciones normales, paneles intactos y carga de borde a borde. Espere que la BCT real quede por debajo de la estimación cuando las cajas tengan asas, ventilaciones, perforaciones, mucha cobertura de impresión, geometría de caja de envío troquelada o una profundidad inusualmente baja. Algunas proporciones se comportan de forma distinta, así que no extienda la estimación a esos casos. Use McKee para preseleccionar calidades y un ensayo de compresión para aprobar una.
Paso 4: calcular el área de la plancha de cartón
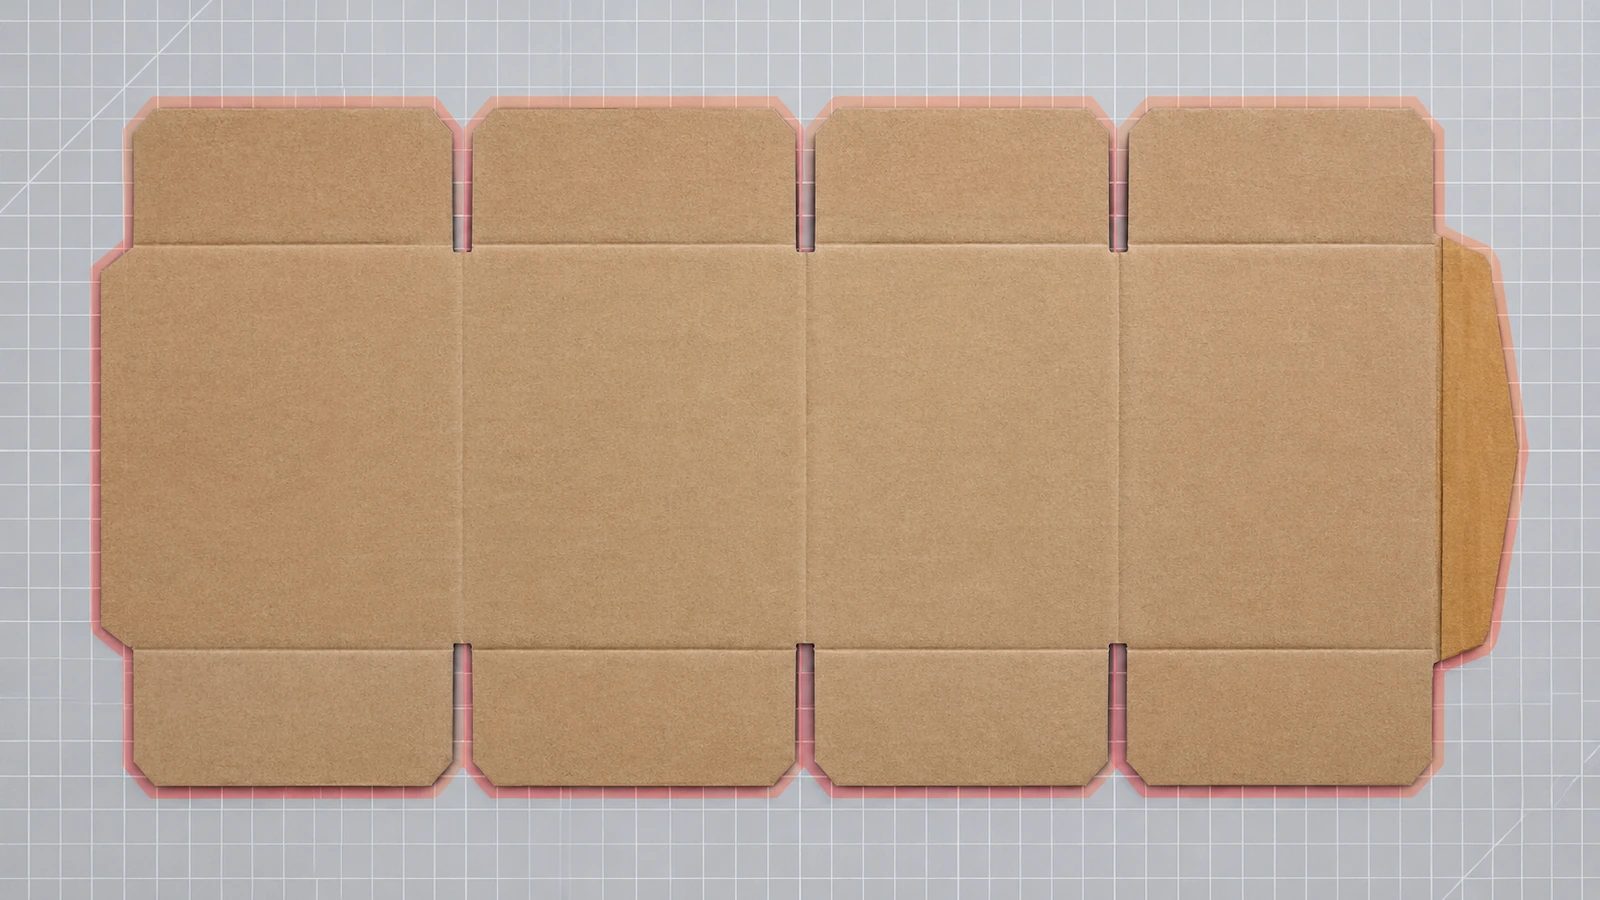
Una RSC (estilo 0201 in del Código FEFCO[6]) se corta de una sola plancha rectangular. Cada solapa mide la mitad del ancho de la caja, así que las solapas superior e inferior suman juntas un ancho completo a la altura de la plancha.
Largo de la plancha ≈ 2L + 2W + unión del fabricante (pestaña de pegado) + holguras de hendido Ancho de la plancha ≈ D + W + holguras de hendido
Suponga una pestaña de pegado de 1,5 in y unas 0,5 in de holgura de hendido combinada en cada dirección. Las holguras reales dependen del espesor y del equipo de hendido del convertidor, así que solicite la cifra real.
Largo de la plancha = 32 + 24 + 1,5 + 0,5 = 58 in
Ancho de la plancha = 10 + 12 + 0,5 = 22,5 in
Área neta de la plancha = 58 × 22,5 = 1,305 in² ÷ 144 = 9,06 ft²
Los convertidores también pierden cartón en refiles, preparación de máquina y distribución de la hoja. Con una merma de ejemplo de 8 % se obtiene un área bruta de unos 9,79 ft² por caja, o 9,79 MSF (mil pies cuadrados) por 1,000 cajas. Pregunte a cada proveedor qué merma incluye en su precio, porque puede diferir de la suya.
Paso 5: convertir el área de cartón en peso y costo de material por unidad
Costo de cartón por caja = área bruta (ft²) ÷ 1,000 × precio del cartón por MSF
Para el ejemplo, costo de cartón por caja = 0,00979 × el precio de cartón cotizado por MSF. Así la comparación se mantiene honesta. Cuando dos proveedores cotizan precios unitarios distintos para «la misma caja», puede verificar si la diferencia proviene de la calidad del cartón, de la merma o de la conversión (impresión, troquelado, pegado, mano de obra, herramental amortizado). El material es solo una línea. El precio unitario completo también incluye el flete y los clichés o troqueles que hagan falta.
Peso de la caja = área neta × gramaje del cartón combinado
Si el peso del cartón combinado del proveedor es de unos 0,11 lb/ft² (valor de ejemplo; solicite la cifra real para su calidad), la caja vacía pesa aproximadamente 9,06 × 0,11 ≈ 1,0 lb. Pasar a doble pared añade una cara y un papel ondulado, por lo que el peso sube de forma notable.
Ese peso ahora alimenta los cálculos de cumplimiento. Los programas estatales de EPR de envases en EE. UU. cobran según el peso del material. Un rango de planificación usado en debates del sector para envases de papel es de aproximadamente $0,01–0,03 por lb, o alrededor de $0,01–0,03 para esta caja. Las tarifas varían según el estado, el año y la organización de responsabilidad del productor, así que verifíquelas antes de presupuestar. Para envíos con destino a la UE, el Reglamento (UE) 2025/40 (PPWR)[7] se aplica de forma general desde el 12 de agosto de 2026. Impulsa la minimización de envases, y la página sobre residuos de envases de la Comisión Europea[8] da seguimiento a los actos de ejecución. Con estas normas, el peso documentado de la caja y el espacio vacío pesan de verdad en el cumplimiento normativo.
La eficiencia de materiales también importa en la etapa de recuperación. La American Forest & Paper Association[9] informa que alrededor de 69 %–74 % del cartón de EE. UU. disponible para recuperación se recicló en 2024. La tasa de reciclaje de corrugado de 96,5 %, citada con frecuencia, proviene de los datos de EPA 2018[10] , obtenidos con un método distinto. Las dos cifras no forman una línea de tendencia, así que cite cada una con su año y su método.
Comparación: qué calidades de cartón cumplen en el ejemplo
Todas las filas usan la misma caja de 16 × 12 × 10 in (Z = 56 in) y los requisitos del paso 2. El margen es la BCT estimada dividida entre el requisito, menos uno.
Calidad de cartón (ejemplo)
Espesor (in)
BCT de McKee (lb)
Apilado en columna (requiere 613 lb)
Trabado (requiere 1,021 lb)
32 ECT pared simple, onda C
0.16
562
No cumple (−8 %)
No cumple (−45 %)
40 ECT pared simple, onda C
0.16
703
Cumple (+15 %)
No cumple (−31 %)
44 ECT pared simple, onda C
0.16
773
Cumple (+26 %)
No cumple (−24 %)
48 ECT doble pared, onda BC
0.25
1,054
Cumple (+72 %)
Cumple, con margen estrecho (+3 %)
51 ECT doble pared, onda BC
0.25
1,120
Cumple (+83 %)
Cumple (+10 %)
De esta tabla salen tres decisiones. Primero, la conocida calidad 32 ECT queda corta para esta pila incluso con el mejor patrón de palé. Segundo, pasar al apilado en columna permite que un cartón de pared simple 40 ECT cumpla, lo que evita la penalización de peso y espesor de la doble pared. Tercero, si el trabado es inevitable, 48 ECT de doble pared cumple solo en el papel. Un margen de 3 % está dentro de la variación normal del cartón y del ensayo, así que 51 ECT, o un ensayo de BCT en 48 ECT, es la vía de aprobación más segura.
El mismo cálculo se aplica a las cajas de cartón corrugado estándar en existencia. Una caja de existencia con una ECT impresa o bien cumple su BCT requerida o no, por lo que este cálculo también le dice si un tamaño en existencia es seguro antes de considerar herramental a medida.
Validar antes de escalar
El cálculo acota la elección. Los ensayos toman la decisión. Antes de una orden de producción:
Realice la BCT en cajas acondicionadas a su peor humedad, no solo en condiciones estándar de laboratorio.
Compare la BCT medida con la estimación de McKee. Si es inferior en más de aproximadamente 10–15 %, busque hendidos débiles, cobertura de impresión o problemas en la unión.
Agregue ensayos de caída y de vibración si el principal riesgo es el daño al producto y no el colapso de la pila.
Registre los datos (carga superior, multiplicadores, ECT, espesor, tamaño de la plancha) en la especificación, para poder verificar los pedidos repetidos contra las mismas cifras.
Cuando tenga las cifras listas, envíelas con su solicitud de cotización. La BCT requerida, las dimensiones interiores, el patrón de apilado y la humedad permiten que una fábrica cotice la calidad adecuada en lugar de una predeterminada. Nuestra página de cajas de envío de cartón corrugado personalizadas explica cómo enviar esas especificaciones, cómo funcionan la inspección de calidad y la aprobación, y cómo comparar las vías de compra, por lo que no repetimos esos temas aquí.
Preguntas frecuentes
Preguntas frecuentes: ¿cómo calculo la BCT que necesita mi caja?
Multiplique el peso empacado de una caja por el número de cajas que hay sobre la caja inferior para obtener la carga superior. Luego divida entre el producto de sus multiplicadores de pérdida por humedad, tiempo de almacenamiento, manipulación y patrón del palé. En el ejemplo, una carga superior de 225 lb se convirtió en un requisito de 613 lb para el apilado en columna y de 1,021 lb para el apilado trabado.
Preguntas frecuentes: ¿es la fórmula de McKee lo bastante precisa para hacer un pedido?
Es lo bastante precisa para preseleccionar calidades en RSC estándar, pero no para aprobarlas. Las asas, las ventilaciones, la impresión intensa, los estilos troquelados y las proporciones inusuales pueden llevar la BCT real por debajo de la estimación. Confirme la calidad final con un ensayo de compresión de caja en muestras acondicionadas.
Preguntas frecuentes: ¿puedo convertir un valor de estallido Mullen en ECT?
No de forma confiable. El estallido (ISO 2759) mide la ruptura a través de la cara del cartón, mientras que la ECT (ISO 3037) mide la compresión de canto. Un cartón de estallido 200# y uno de 32 ECT suelen aparecer listados juntos, pero no son equivalentes para el apilado. Use la ECT para el cálculo de compresión y el estallido para el riesgo de perforación.
Preguntas frecuentes: ¿cuánto cambia la humedad el resultado?
A menudo más que cualquier otro factor. Los datos de investigación usados en esta guía incluyen un punto de referencia de aproximadamente 32 % de pérdida de BCT con 80 % de humedad relativa, y las referencias de transporte marítimo citan pérdidas cercanas a 50 %. Modele su peor ambiente de almacenamiento y luego confirme con ensayos acondicionados.
Preguntas frecuentes: ¿una caja más pesada es siempre una caja más segura?
No. En el ejemplo, pasar de apilado trabado a apilado en columna permitió que un cartón de pared simple 40 ECT cumpliera el requisito. Pasar a doble pared sumaría peso, espesor de pared y, con tarifas de EPR basadas en el peso, costo por unidad. Corrija el patrón de apilado antes de mejorar el cartón.
Preguntas frecuentes: ¿qué cifras debo llevar a un proveedor?
Lleve las dimensiones interiores, el peso empacado, la altura máxima de apilado, el patrón del palé, la humedad y la duración del almacenamiento, la BCT requerida y el área de plancha o la calidad de cartón que busca. Con eso, las cotizaciones se pueden comparar línea por línea en lugar de adivinar la calidad.
Puntos clave
La resistencia requerida es la carga superior por un factor de seguridad, no el peso del producto. — Una carga superior de 225 lb se convirtió en un requisito de BCT de 613–1,021 lb según el patrón del palé (Fuente)
La humedad es la variable que más probablemente derribe su pila. — Aproximadamente 32 % de pérdida de BCT con 80 % de HR en los datos de referencia usados aquí (Fuente)
McKee convierte una ECT medida en una estimación utilizable de la BCT. — Un cartón de pared simple con onda C de 32 ECT estima unas 562 lb con un perímetro de 56 in, con la ECT medida según la edición 2022 de ISO 3037 (Fuente)
El área de la plancha vuelve auditable el costo de material. — La RSC del ejemplo usa 9,06 ft² netos y unos 9,79 MSF por cada 1,000 cajas con una merma de 8 % (Fuente)
El peso de la caja ahora es un dato de cumplimiento. — El PPWR de la UE se aplica de forma general desde el 12 de agosto de 2026 (Fuente)
Cite las tasas de reciclaje con su método. — 69 %–74 % (AF&PA, 2024) y 96,5 % (EPA, 2018) no son comparables (Fuente)
Conclusión
El cálculo de una caja de cartón corrugado toma unos quince minutos con una hoja de cálculo y reemplaza una calidad predeterminada por una decisión documentada. Calcule la carga superior, aplique multiplicadores de pérdida realistas, use McKee para hallar la calidad más baja que cumpla el requisito y use el área de la plancha para ver cuánto cuesta esa calidad en cartón y en peso. Luego ensaye la calidad preseleccionada en sus peores condiciones. Llegar con cifras le permite comparar cotizaciones en lo sustancial y detectar cajas tanto subespecificadas como sobredimensionadas antes de que lleguen a un palé.
Organización Internacional de Normalización, ISO 3037:2022, Cartón corrugado: determinación de la resistencia al aplastamiento de canto. https://www.iso.org/obp/ui/en/#!iso:std:80310:en (consultado en octubre de 2026). ↩
¡Hola! Soy Bruce, orgulloso padre de mi increíble hijo. Soy el fundador de Zigpac, una empresa de impresión y empaque que ayuda a pequeñas y medianas empresas con soluciones personalizadas. ¡Creemos algo genial juntos!


 PDF del blog para lectura offline


La siguiente información es necesaria para iniciar sesión con redes sociales
Iniciar sesión
Crear una nueva cuenta