


 PDF del blog para lectura offline
Respuesta rápida: El trazado en placas de identificación de acero inoxidable arrastra un estilete de diamante o de carburo sobre la placa para abrir un surco continuo y bruñido. No usa calor, tinta ni productos químicos, lo que lo convierte en una forma económica de añadir números de serie y fechas en la propia planta sobre placas base ya grabadas. Sus marcas son menos profundas y de menor contraste que el grabado químico profundo o la micropercusión, por lo que resulta adecuado para datos variables y no para textos fijos de seguridad.
Si fabrica equipos por lotes, su placa de características es casi toda fija. El logotipo, el modelo, los campos de tensión y las advertencias son iguales en todas las unidades. El número de serie, la fecha de fabricación y, a veces, un código de opción cambian en cada unidad. El trazado en placas de identificación de acero inoxidable cubre ese hueco. Este artículo explica cómo forma físicamente una marca el marcado por trazado en placas de 304 y 316. También muestra cómo montar un flujo de trabajo propio y en qué casos el trazado pierde frente al grabado químico, el láser de fibra o la micropercusión en legibilidad, comportamiento frente a la corrosión y productividad.
El problema: los datos variables son donde fallan los programas de placas de identificación
Problema. Las plantas de los fabricantes de equipos (OEM) suelen manejar los datos de cada unidad de cuatro maneras, y todas tienen un coste. La primera es encargar placas grabadas totalmente personalizadas para cada número de serie. Eso ata el montaje final a la cola de trabajo de diseño de un proveedor, y cualquier error de datos obliga a desechar una pieza permanente. La segunda es el estampado manual con punzones, que funciona pero deja líneas base irregulares y, en material fino, el impacto puede deformar la placa alrededor de los orificios de montaje. La tercera es la tinta superficial o una impresión superpuesta. Los análisis de fallos del sector describen una y otra vez marcas impresas que se desvanecen hasta que «puede que el metal siga ahí, pero el texto ha desaparecido». La cuarta es comprar un láser de fibra, lo que implica coste de capital, un recinto, extracción de humos y un programa de seguridad para un trabajo que quizá sean solo unas pocas docenas de placas a la semana.
Agravamiento del problema. El volumen es real, pero pequeño. En un debate entre profesionales, un fabricante de equipos contó que enviaba unas 50 etiquetas de acero inoxidable con número de serie al mes de material de aproximadamente 0,5 mm a un taller local de trofeos que calificaba de «muy poco fiable».Debate entre profesionales[1] Ese volumen es demasiado bajo para justificar una célula de marcado dedicada. Y es demasiado importante para depender de un proveedor externo: una placa de serie ilegible o ausente rompe la trazabilidad, los registros de garantía y, en equipos eléctricos, la aprobación de inspección.
Solución. Divida la placa en contenido fijo y contenido variable. Compre placas base grabadas en profundidad y con relleno de color para todo lo que nunca cambia, y trace en la línea los campos de cada unidad. El resto de esta guía explica cómo hacerlo bien y en qué casos no es la herramienta adecuada.
¿Qué es el trazado en placas de identificación de acero inoxidable?
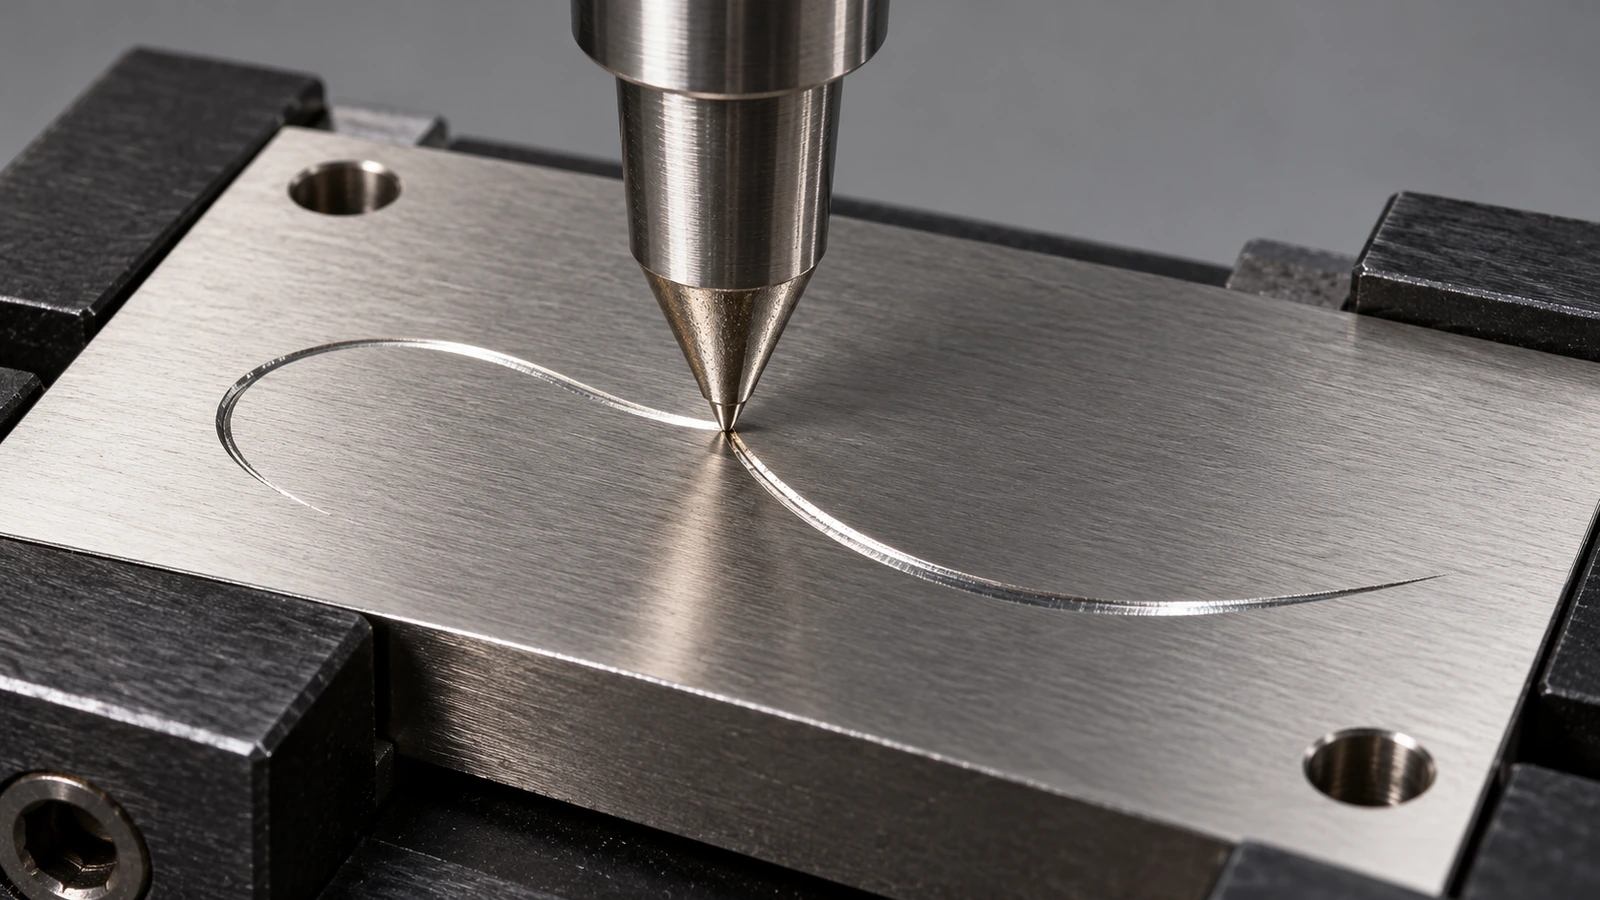
El marcado por trazado, también llamado marcado por arrastre o grabado mecánico por arrastre con diamante, es un proceso mecánico en frío. Un estilete con punta dura, normalmente de diamante o de carburo de tungsteno, se presiona contra la placa mediante un resorte o fuerza neumática. Después, la máquina lo desplaza a lo largo de los trazos de cada carácter. La punta ni gira ni golpea. Abre un surco continuo en forma de V, desplazando el material hacia los lados y hacia abajo en lugar de arrancarlo en forma de virutas.
Esto lo sitúa entre tres procesos vecinos con los que a menudo se confunde:
- Grabado mecánico rotativo usa una fresa giratoria que arranca virutas y puede llegar más profundo. También genera rebabas y desgaste de la herramienta.
- Micropercusión golpea un punzón para formar una hilera de cráteres. Marca más profundo y se adapta bien a superficies rugosas o curvas, pero es más ruidosa y los caracteres se ven punteados.
- Grabado químico disuelve el metal a través de una máscara de fotorresistencia. Crea un rebaje que admite relleno de color, pero requiere una máscara nueva con cada cambio de diseño.
Como la línea trazada es continua y sus paredes quedan bruñidas y lisas, el texto trazado se lee como una rotulación limpia de trazo único. Los equipos de trazado CNC y las herramientas de arrastre con diamante trabajan con tipografías monolineales, no con tipografías de contorno. Al diseñar el campo variable, usted define recorridos de trazo, no formas rellenas.
El acero inoxidable grabado mecánicamente es una categoría de marcado consolidada por derecho propio. La especificación de ASTM para placas de identificación de válvulas de a bordo enumera «tipo III: acero inoxidable, grabado mecánicamente» como un tipo de placa definido.ASTM F992[2] Si el plano de su cliente remite a esa norma, compruebe si una marca trazada por arrastre cumple su método de inscripción antes de sustituir el grabado mecánico rotativo por el trazado.
Qué ocurre con el 304 y el 316 bajo el estilete
Sin aporte de calor. Un láser de fibra altera la capa de óxido o funde la superficie. Así se forman las marcas negras por recocido láser, y por eso algunos usuarios confunden la decoloración del láser con corrosión. En un hilo de un foro de acabados metálicos, un usuario sospechaba que «la decoloración oscura que quedó tras el proceso láser es óxido/corrosión».Debate de Finishing.com[3] El trazado no genera coloración por calor, de modo que esta ambigüedad no surge en la inspección de recepción ni en campo.
Endurecimiento por deformación y película pasiva. Los aceros austeníticos como el 304 y el 316 se endurecen rápidamente por deformación. La pared del surco queda deformada en frío y bruñida, y la película pasiva rica en cromo se rompe a lo largo de la línea y vuelve a formarse en contacto con el aire. Por sí solo, un trazado limpio no crea, por tanto, un punto débil frente a la corrosión. El riesgo real es la contaminación. Una evaluación de laboratorio de la Marina de EE. UU. sobre materiales para placas de identificación (informe CARDIVNSWC-TR-62-00-05, 2005) observó manchas de óxido en placas de 304 y 316 «especialmente en las zonas donde se realizó el grabado de las placas de identificación». Atribuyó las manchas a partículas de hierro dejadas por el herramental. De ese hallazgo se desprenden dos hábitos. Primero, mantenga la punta del estilete y el dispositivo de fijación libres de residuos de acero al carbono. Segundo, no limpie nunca las placas trazadas con cepillos de alambre de acero ni con muelas de rectificado compartidas.
El grado importa más en el surco. Cualquier ataque por cloruros comienza donde hay intersticios y superficies deformadas en frío. ASTM A240/A240M especifica 2,00–3,00 % de molibdeno para los tipos 316 y 316L, y el 304 no exige molibdeno.ASTM A240/A240M[4] Para niebla salina, sal de deshielo o lavados con cloro, trace sobre 316. La selección del grado se trata en detalle en nuestra página de placas de identificación de acero inoxidable grabadas a medida ; por eso no se repite aquí.
Rigidez de la placa. El estilete aplica una carga descendente constante. Las placas finas y sin apoyo se flexionan, y entonces la profundidad del surco varía a lo largo del campo. El material habitual de las placas industriales de acero inoxidable va de aproximadamente 0,018 to 0,125 in. Las especificaciones militares de construcción fijan mínimos para algunos tipos de placa. La norma MIL-DTL-15024 exige placas de Tipo A grabadas químicamente o mecánicamente de no menos de 0,03 in.MIL-DTL-15024[5] Por debajo de aproximadamente 0,5 mm, un dispositivo de fijación plano y con apoyo completo no es opcional.
Cómo implantar el trazado propio para números de serie y fechas
El flujo de trabajo siguiente supone un marcador por trazado de sobremesa o junto a la línea y placas base ya grabadas de un proveedor de placas de identificación.
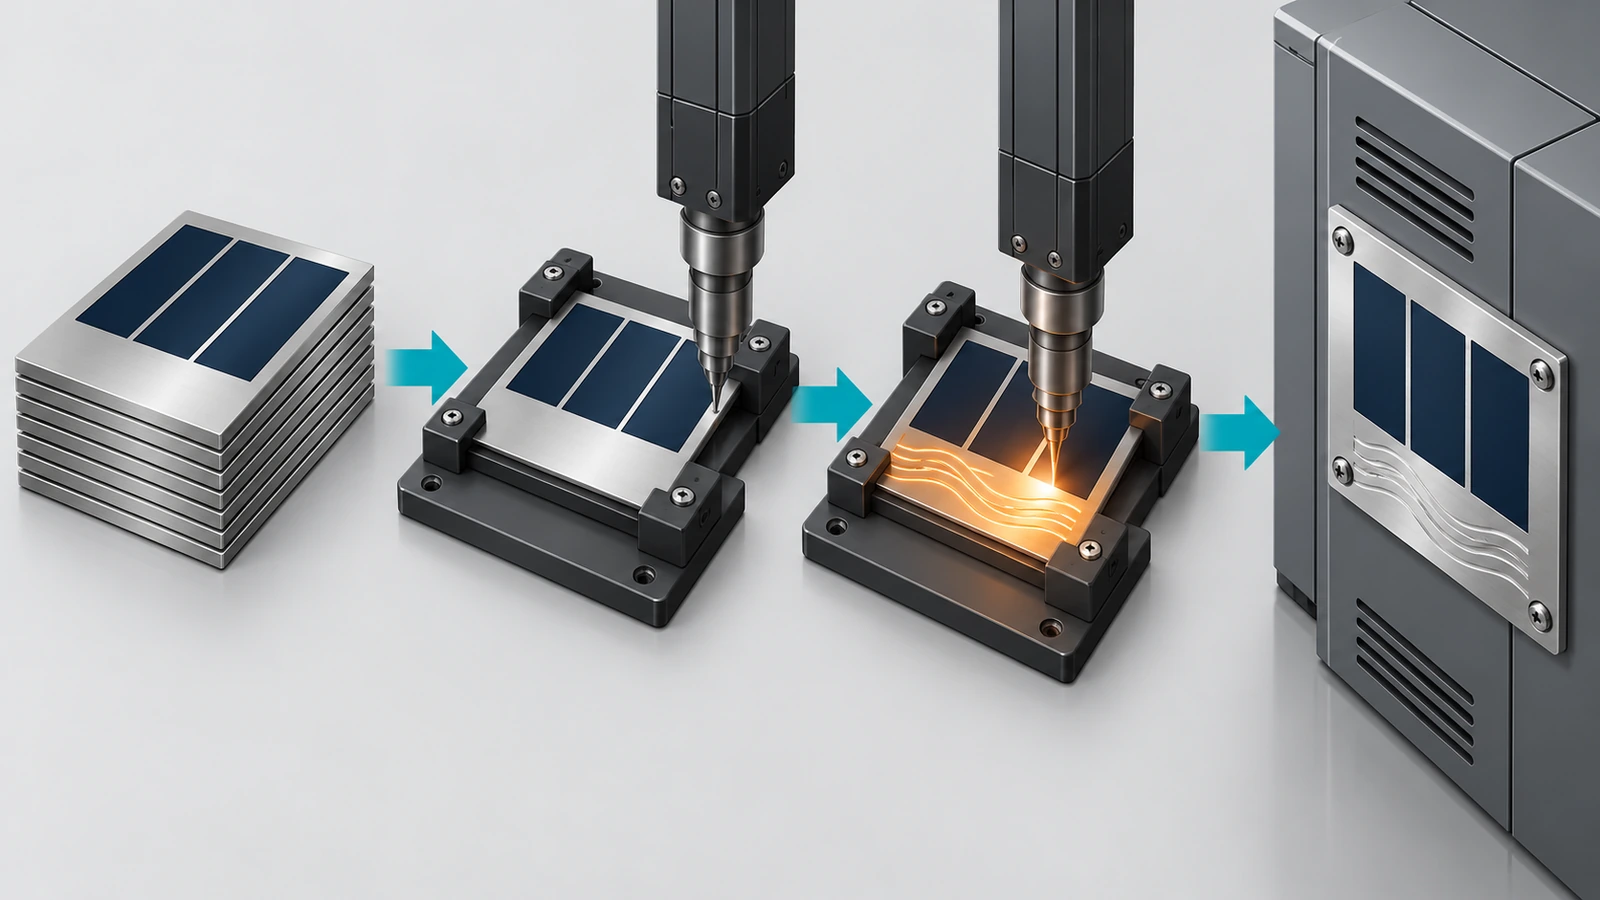
- Diseñe la placa base en torno a la zona de trazado. Pida a su proveedor que grabe y rellene todo el contenido fijo y que deje los campos variables como metal liso, sin relleno. Las etiquetas de campo grabadas, como «N.º DE SERIE» o «FECHA», van junto a la zona, no dentro de ella. Deje márgenes libres respecto a orificios y bordes, porque el estilete necesita un recorrido plano y sin perforaciones.
- Elija el acabado superficial para lograr contraste. Una línea trazada es un surco brillante y bruñido. Se ve mejor sobre una superficie más mate. Un campo mate #2B o granallado con microesferas suele dar mejor contraste que un cepillado #4 muy reflectante, en el que el grano puede competir con los trazos. Especifique el acabado de la zona de trazado en el plano de la placa base.
- Construya un dispositivo de fijación de posicionamiento. Sujete la placa por sus orificios de montaje o por los bordes sobre un alojamiento plano y rígido, de modo que no pueda desplazarse ni flexionarse. Gran parte de la repetibilidad de un programa de trazado depende del dispositivo de fijación: los errores de posición colocan los números de serie sobre el texto grabado, y la flexión produce trazos poco profundos e irregulares.
- Elija la punta y ajuste la fuerza y la velocidad. Las puntas de diamante conservan su filo en acero inoxidable endurecido de la serie 300 y no transfieren hierro a la placa. Las puntas de carburo son más baratas, pero se desgastan más rápido en acero inoxidable. Parta de la fuerza que recomiende el fabricante del marcador para acero inoxidable y ajuste después la fuerza y la velocidad de avance conjuntamente. Más fuerza profundiza el surco, pero levanta más el borde. Una velocidad menor mejora la regularidad del trazo en caracteres pequeños. Registre los parámetros finales como una receta controlada para cada grado y espesor.
- Defina la altura de los caracteres según la distancia de lectura. Decida dónde estará el técnico al leer la placa y dimensione los caracteres de trazo único para esa distancia con una iluminación realista. Los datos eléctricos nominales se rigen por los requisitos de campo de NFPA 79 y NEC 670,3(A). Confirme que sus campos trazados coinciden con lo que el organismo certificador espera ver y puede leer.
- Alimente los datos desde un sistema, no desde un teclado. Extraiga las cadenas de número de serie y fecha de su MES o ERP y bloquee el formato (por ejemplo, fechas según ISO 8601). Bloquee en el software los números de serie duplicados. Una marca permanente no se puede corregir. Un dígito equivocado obliga a desechar la placa, y en las placas base grabadas esa es la pieza más cara del conjunto.
- Realice una inspección de primer artículo por cada receta. Compruebe la legibilidad a la distancia especificada y con luz rasante. Mida la profundidad del surco con un calibre de profundidad o un perfilómetro y conserve el registro junto con la receta. Después haga una prueba de frotamiento con los productos de limpieza y los guantes reales de su planta. Repítala tras cualquier cambio de punta, dispositivo de fijación o lote de placas.
- Mantenga limpia la placa después del marcado. Límpiela con un producto sin cloro. Si se sospecha contaminación con acero, pasive las placas (suelen especificarse tratamientos del tipo ASTM A967) antes de destinarlas a un entorno con cloruros.
¿Y los códigos 2D y las marcas UID?
Algunos marcadores por trazado pueden dibujar símbolos Data Matrix, pero dibujar celdas cuadradas con trazos continuos es lento y el contraste resultante es bajo. Si el contrato invoca la identificación única de artículos de MIL-STD-130, la marca debe ser legible por máquina y verificable.MIL-STD-130N[6] En ese caso, son los requisitos del contrato, y no la preferencia del proveedor, los que determinan qué debe lograr la marca. Cuando un plano exige una clasificación de la calidad del código según ISO/IEC 15415, la micropercusión o el láser son la opción más práctica para el código. El trazado sigue siendo útil para la línea legible por personas que lo acompaña. Compruebe siempre la revisión vigente de cualquier especificación militar en la base de datos DLA ASSIST antes de presupuestar.ASSIST QuickSearch[7]
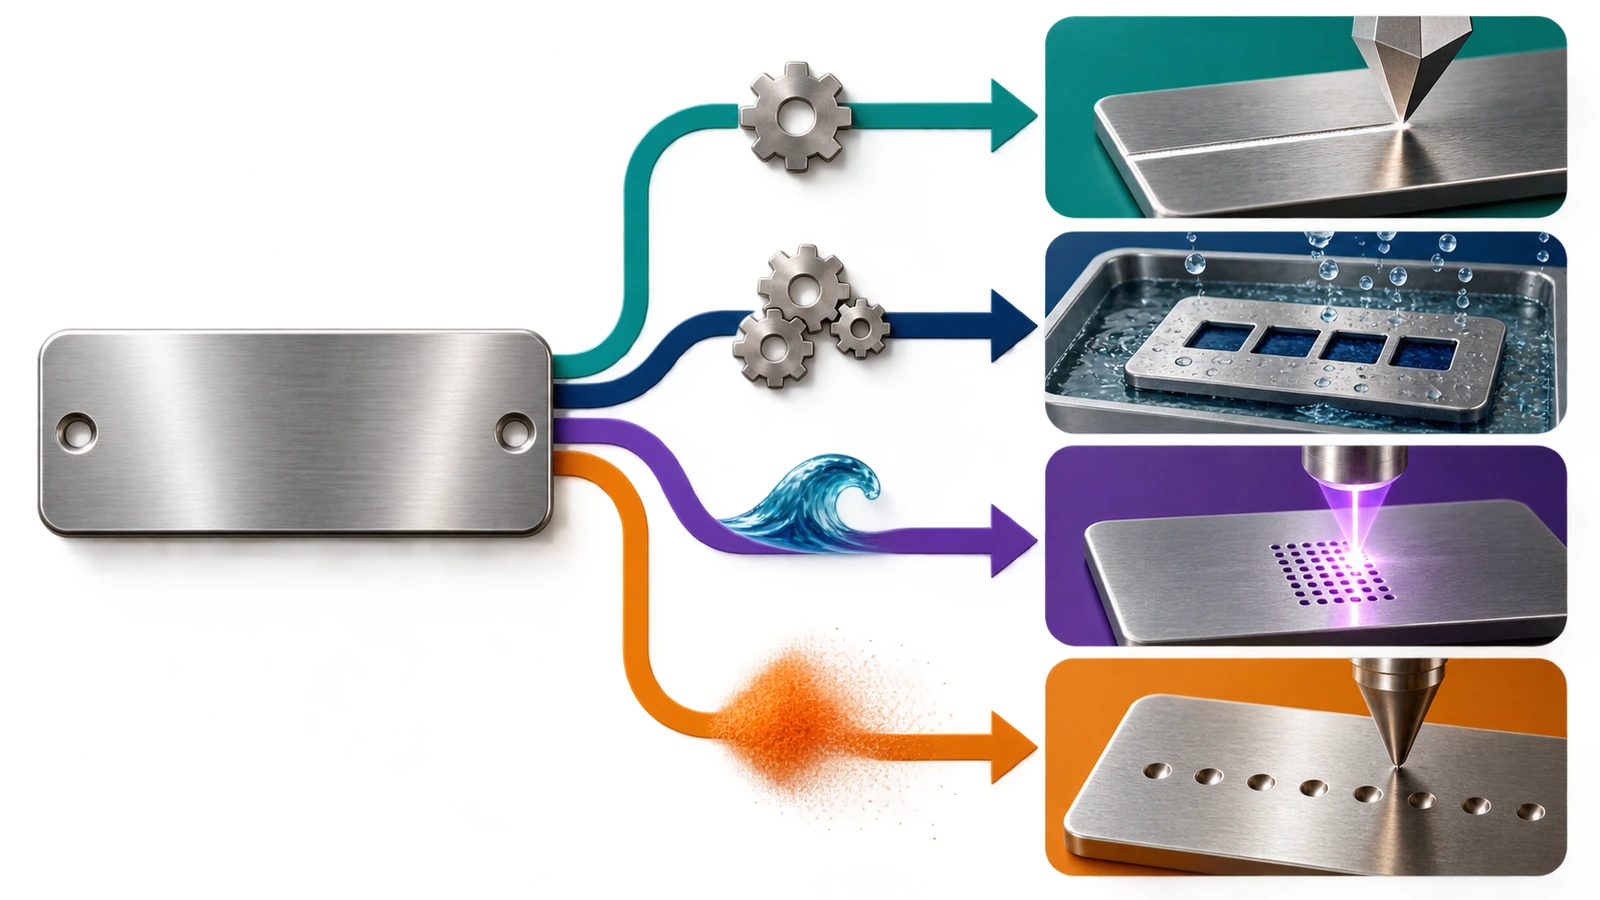
Trazado en placas de acero inoxidable frente a grabado químico, láser y micropercusión
Las cifras de profundidad de la tabla proceden de guías publicadas por proveedores y fabricantes de equipos e ilustran rangos típicos, no valores garantizados. La profundidad del trazado depende en gran medida de la fuerza, la geometría de la punta y el apoyo de la placa, así que mida su propio proceso en lugar de fiarse de un valor de catálogo.
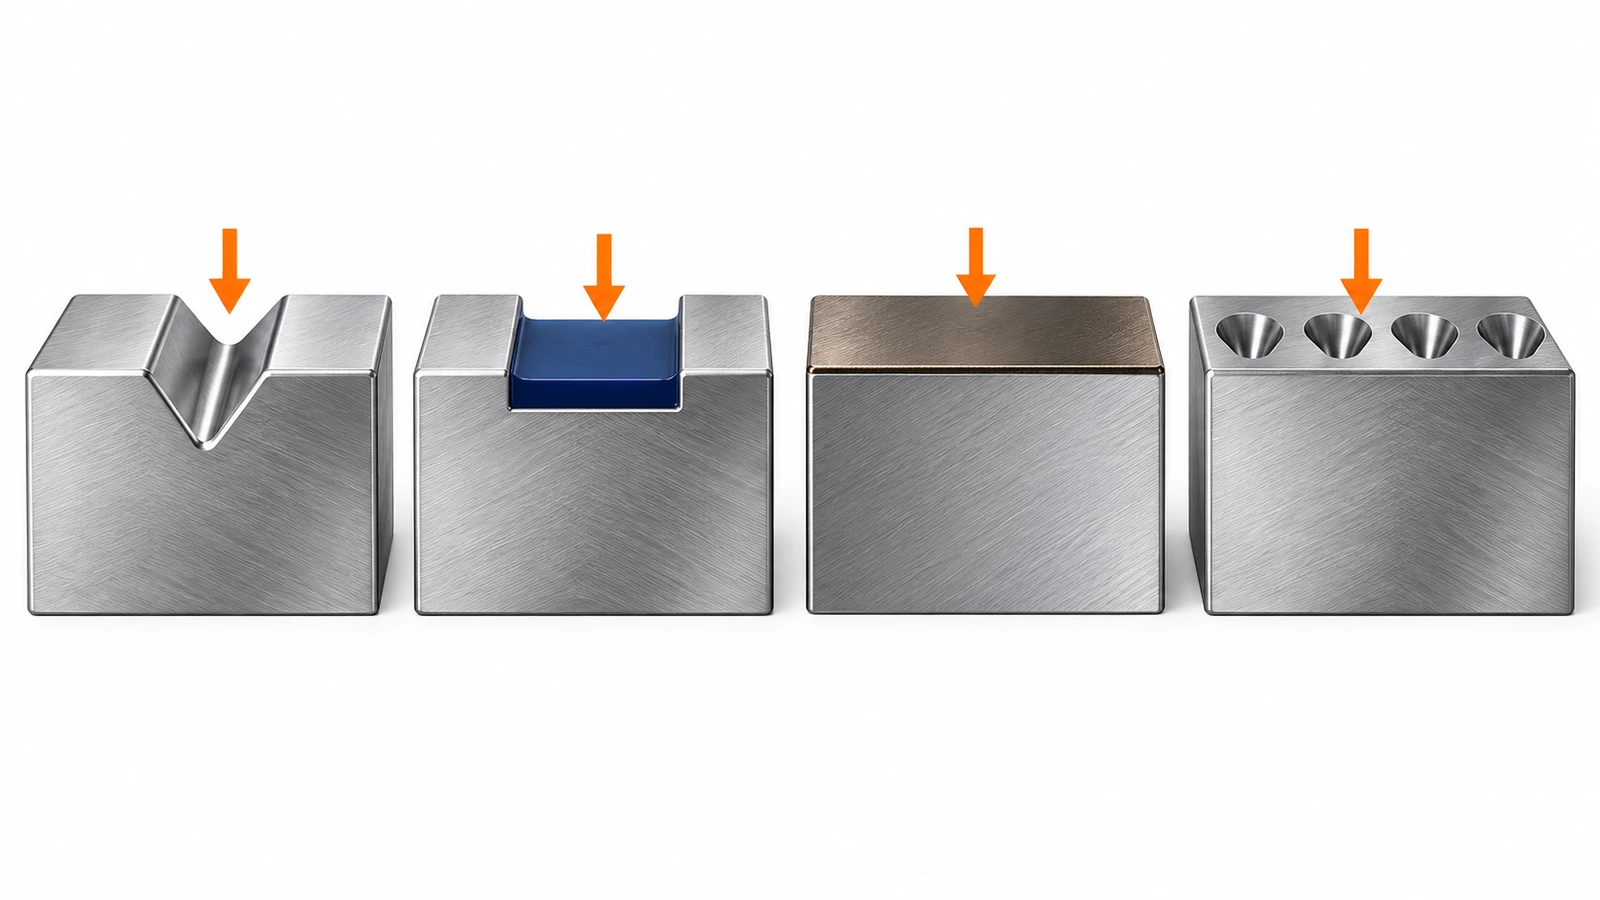
| Factor | Trazado / arrastre con diamante | Grabado químico + relleno | Láser de fibra (recocido o ablación) | Micropercusión | Grabado mecánico rotativo |
|---|---|---|---|---|---|
| Cómo se forma la marca | El estilete abre un surco continuo y bruñido | El ácido disuelve el metal a través de una máscara de fotorresistencia; el rebaje se rellena con pintura | El calor cambia el color del óxido o elimina metal de la superficie | Los impactos del punzón forman hileras de cráteres | La fresa giratoria arranca virutas |
| Profundidad típica publicada | Poco profunda; verifique por receta | ~0,0015–0,004 in habitual; mayor profundidad bajo pedido | Casi nula (recocido) a poco profunda (ablación) | ~0,2–0,4 mm en ejemplos de fabricantes de equipos sobre 304/316 | ~0,003–0,007 in de profundidad media de corte |
| Datos variables por unidad | Sí, desde una fuente de datos | No; máscara nueva por cada diseño | Sí, excelente | Sí | Sí, pero lento |
| Origen del contraste | Reflexión de la luz en el surco; sin color | Relleno de color, alto contraste | Óxido oscuro o superficie texturizada | Sombra en los cráteres | Surco; puede rellenarse |
| Aporte de calor | Ninguno | Ninguno | Sí (coloración por calor, zona afectada por el calor) | Ninguno | Ninguno |
| Consumibles y necesidades de la planta | Punta del estilete; silencioso; sin humos | Se realiza en el proveedor; productos químicos y aguas residuales | Recinto, extracción de humos, seguridad láser | Punzones; ruidoso | Fresas; virutas y rebabas |
| Mejor aplicación | Números de serie y fechas en placas base prefabricadas, volumen bajo a medio | Texto fijo, logotipos e información de seguridad en volumen de lote | Códigos, gráficos finos, alto volumen variable | Identificaciones profundas y robustas y códigos DPM | Texto profundo en placas más gruesas |
Hay una diferencia que no aparece en una columna de profundidad: qué falla primero. Las comparativas publicadas por proveedores señalan que, en las placas grabadas químicamente, el relleno de color es el punto débil, porque el epoxi se desgasta más rápido que el metal que lo rodea. Una marca trazada no tiene relleno que perder. Su contraste es puramente geométrico, de modo que solo se degrada cuando el propio surco se desgasta, se aplana o se llena de suciedad y pintura. Eso hace que el trazado tolere mejor los disolventes y los productos químicos de lavado que una marca pintada poco profunda. También lo hace más vulnerable a la abrasión y a la sobrepulverización que un grabado químico profundo, la micropercusión o un carácter estampado en relieve.
Cuándo gana el trazado y cuándo se queda corto
El trazado es la mejor opción cuando:
- Solo cambian unos pocos campos por unidad y el resto de la placa puede grabarse una sola vez en volumen de lote.
- Necesita marcar en la línea de montaje sin recintos láser, extracción de humos ni manipulación de productos químicos.
- La coloración por calor es inaceptable, por ejemplo en equipos sanitarios, donde los inspectores pueden cuestionar cualquier decoloración.
- El ruido importa, ya que el trazado es mucho más silencioso que la micropercusión en una zona de montaje.
- Los productos de limpieza atacarían el relleno de pintura pero la abrasión es leve.
Elija otra opción cuando:
- El texto es crítico para la seguridad y permanente, como advertencias de peligro, palabras de señalización o datos de riesgo de arco eléctrico. Manténgalos grabados químicamente en profundidad y rellenos desde el proveedor; nunca trazados en la línea.
- La placa se va a pintar encima, chorrear con arena o someter a una fuerte abrasión. Un surco poco profundo desaparece. La micropercusión, el grabado mecánico profundo o el relieve resisten mejor.
- Necesita códigos legibles por máquina clasificados según una norma. El láser o la micropercusión ofrecen un contraste de celda más fiable.
- El volumen es alto y cada placa es única. La velocidad y la flexibilidad gráfica de un láser de fibra acabarán superando al trazado trazo a trazo.
- La superficie es curva, texturizada o rugosa. Un estilete de arrastre necesita un recorrido plano y liso. La micropercusión tolera mucha más variación.
Preguntas frecuentes
Pregunta frecuente: ¿es lo mismo el trazado que el grabado mecánico?
No. Ambos forman un surco, pero el grabado mecánico rotativo arranca metal con una herramienta giratoria, mientras que el trazado desplaza y bruñe el metal con un estilete que no gira. El trazado no deja virutas y sus líneas suelen ser menos profundas. Si una especificación exige placas «grabadas mecánicamente», confirme que una marca trazada por arrastre cumple antes de sustituirlas.
Pregunta frecuente: ¿hará el trazado que se oxide una placa de 304 o de 316?
Un surco trazado limpio se repasiva en el aire. Las manchas de óxido en acero inoxidable marcado suelen deberse a partículas de hierro procedentes de herramental de acero, cepillos o rectificado cercano, como señala una evaluación de laboratorio de la Marina sobre placas de identificación grabadas mecánicamente. Use puntas de diamante, mantenga limpios los dispositivos de fijación, evite los cepillos de alambre de acero y especifique 316 para exposición a cloruros.
Pregunta frecuente: ¿puedo trazar sobre una placa grabada con relleno de color?
Trace únicamente en campos de metal desnudo. Trazar a través del relleno de pintura o de un barniz transparente astilla el recubrimiento y deja bordes irregulares. Pida a su proveedor que deje las zonas variables sin rellenar y sin recubrir.
Pregunta frecuente: ¿cuán fina puede ser la placa?
Las placas finas se flexionan bajo la carga del estilete, lo que hace desigual la profundidad del surco. Con el apoyo completo de un dispositivo de fijación plano, se puede trazar material fino. Sin apoyo, espere irregularidades por debajo de aproximadamente 0,5 mm. Las placas militares de Tipo A grabadas químicamente o mecánicamente según MIL-DTL-15024 exigen al menos 0,03 in.
Pregunta frecuente: ¿basta un número de serie trazado para placas UL, CE o NEC?
El método de marcado importa menos que la legibilidad, la durabilidad y que los campos estén completos. NEC 670,3(A) y NFPA 79 definen qué datos eléctricos deben aparecer, y las placas de maquinaria CE exigen datos como el número de serie y el año de construcción. Valide sus campos trazados con el organismo certificador durante la primera inspección en lugar de dar por hecho que serán aceptados.
Pregunta frecuente: ¿debo comprar placas base o placas totalmente marcadas?
Si cambian más de unos pocos campos por unidad, o si los números de serie deben coincidir con un registro de fabricación en el montaje final, las placas base ya grabadas más el trazado propio suelen ofrecer mejor control. Si todas las unidades son idénticas, o no dispone de capacidad de marcado junto a la línea, las placas totalmente marcadas son más sencillas. Para el diseño de la placa base, las cantidades y los plazos, solicite un presupuesto de placas de identificación de acero inoxidable a medida.
Puntos clave
- El trazado es un proceso en frío, por lo que no deja coloración por calor que los inspectores puedan confundir con corrosión. — 1 caso de foro en el que se sospechó que la decoloración del láser era óxido (Fuente)
- Trace los campos variables sobre 316 siempre que haya cloruros. — El tipo 316 especifica 2,00–3,00 % de Mo (Fuente)
- El acero inoxidable grabado mecánicamente es una categoría de placa reconocida, pero compruebe el método de inscripción que exige el plano. — ASTM F992-17 (reaprobada en 2022), tipo III (Fuente)
- La rigidez de la placa determina la regularidad del trazado, así que sujete por completo el material fino. — mínimo de 0,03 in para MIL-DTL-15024 de Tipo A (Fuente)
- Las marcas UID contractuales exigen códigos legibles por máquina, lo que normalmente significa láser o micropercusión junto al texto trazado. — MIL-STD-130N, 2007, Cambio 1 in 2012 (Fuente)
- La serialización de bajo volumen es justo donde los proveedores externos se convierten en un cuello de botella. — ~50 etiquetas con número de serie al mes en un caso práctico (Fuente)
Conclusión
El trazado no sustituye al grabado químico ni al marcado láser. Funciona mejor junto a ellos. El patrón en el que se acaban asentando la mayoría de los OEM consiste en grabar y rellenar en el proveedor todo lo permanente y relacionado con la seguridad, y trazar después solo los campos que cambian en cada unidad, en la línea, con un marcador controlado por receta y con dispositivo de fijación. Así los números de serie coinciden con los registros de fabricación, se evita la coloración por calor y el desgaste del relleno de pintura en esos campos, y el proveedor de placas deja de estar en la ruta crítica del montaje final. Cuando intervengan códigos, abrasión, sobrepulverización o un gran volumen variable, traslade esos campos al láser o a la micropercusión.
Si está planificando un programa híbrido, empiece por la placa base: zonas de trazado reservadas, un acabado mate en el campo y el grado adecuado. Nuestras placas de identificación para equipos de 304 y 316 grabadas químicamente pueden fabricarse con campos de datos variables sin rellenar. Envíenos su plano y los datos del entorno para recibir un presupuesto.
Referencias
- Reddit r/lasercutting, «Corte / grabado de placas de identificación de acero inoxidable», debate entre profesionales sobre el marcado propio de etiquetas con número de serie, 2025-04-29. https://www.reddit.com/r/lasercutting/comments/1kayy4b/cutting_etching_stainless_steel_nameplates_and/ ↩
- ASTM International, ASTM F992-17(2022), Especificación estándar para placas de identificación de válvulas. https://doi.org/10,1520/F0992 ↩
- Finishing.com, hilo de discusión sobre la decoloración tras el marcado láser del acero inoxidable. https://www.finishing.com/151/41.shtml ↩
- ASTM International, ASTM A240/A240M-25a, Planchas, láminas y flejes de acero inoxidable al cromo y al cromo-níquel. https://www.astm.org/a0240_a0240m-25a.html ↩
- Agencia de Logística de Defensa, QuickSearch, imagen del documento, MIL-DTL-15024 Placas, etiquetas y bandas para la identificación de equipos. https://quicksearch.dla.mil/ImageRedirector.aspx?token=107391,11007 ↩
- Departamento de Defensa de EE. UU., MIL-STD-130N w/Cambio 1, Marcado de identificación de bienes militares de EE. UU. (2007; Cambio 1, 2012). https://pieetraining.eb.mil/cms/docs/Supporting/mil-std130N_ch1.pdf ↩
- Agencia de Logística de Defensa, ASSIST QuickSearch, base de datos oficial de especificaciones y normas militares vigentes. https://quicksearch.dla.mil/ ↩


La siguiente información es necesaria para iniciar sesión con redes sociales
Iniciar sesión
Crear una nueva cuenta