Utilizamos cookies para permitir que nuestros sitios web recuerden información, para ayudar a que algunas funcionalidades del sitio web funcionen correctamente, para entender cómo interactúas con y usas nuestros sitios web y para mostrarte contenido y anuncios que son relevantes y atractivos para ti.
Al hacer clic en Aceptar todo, das tu consentimiento al uso de estas cookies.
La tienda no funcionará correctamente si las cookies están desactivadas.
Respuesta rápida: Pasar de envases rígidos a bolsas autosoportadas compensa cuando un film laminado puede cubrir las necesidades de barrera de su producto, su línea puede sellar las bolsas de forma limpia y el ahorro en flete de entrada, almacenamiento y peso del envase supera el costo del cambio. Pruébelo antes con bolsas prefabricadas sin imprimir y un solo SKU, y después encargue la impresión personalizada.
Las marcas suelen plantearse pasar de envases rígidos a bolsas autosoportadas por una de tres razones. Las facturas de flete y de almacén de frascos y tarros no dejan de subir. Las roturas de vidrio aparecen en las reclamaciones de paquetería. O un comprador de la cadena minorista quiere un envase más ligero y con una cara más grande que cuente la historia de la marca desde el otro extremo del pasillo. Cada razón es válida, pero ninguna decide por sí sola.
El problema es que un frasco, tarro o botella cumple varias funciones en las que nadie repara: soporta cargas de apilado, ofrece una barrera casi absoluta (el vidrio), su sello interior aporta inviolabilidad y su rosca resiste cientos de aperturas. Una bolsa puede cumplir la mayoría de estas funciones, pero cada una hay que incorporarla en el diseño. Si se hace mal, los fallos salen caros. Una bolsa que tiene fugas por el fuelle inferior, se hunde en el lineal o deja que un polvo se apelmace en la semana cinco cuesta más que el frasco al que sustituyó. Y una vez fabricada una tirada impresa, no se puede rehacer.
Esta guía ofrece a los responsables de marca y de operaciones una forma estructurada de decidir. Abarca el caso de negocio, lo que cambia en la línea de llenado, dónde ganan y pierden las bolsas en protección, qué formatos comerciales de bolsa sustituyen a qué envases rígidos y cómo realizar un piloto de bajo riesgo con bolsas prefabricadas antes de comprometerse con un diseño personalizado.
¿Qué implica realmente pasar a bolsas autosoportadas?
Una bolsa autosoportada es una bolsa flexible fabricada con film laminado, con un fuelle inferior plegado que se abre al llenarla para que el envase se mantenga en pie. En una bolsa prefabricada , el transformador forma y sella la bolsa antes de enviársela a usted. Llega plana, normalmente sellada por 3 lados y con 1 lado abierto para el llenado, y a menudo ya incorpora cremallera, muesca de apertura, orificio para colgar, válvula o boquilla. La alternativa es el film en bobina: film impreso en un carrete que una máquina de formado, llenado y sellado convierte en envases en su línea. Las bolsas prefabricadas convienen a las marcas que abandonan los envases rígidos porque se pueden llenar a mano, con una selladora de sobremesa o con una máquina específica para bolsas prefabricadas, sin reconstruir la planta en torno al manejo del film.
«Rígido» significa aquí frascos de vidrio, tarros y botellas de PET o HDPE, latas metálicas y botes compuestos. Cambiar rara vez es un reemplazo uno por uno. También modifica su envase secundario (cajas y bandejas para el lineal), el codificado de fechas, el etiquetado, la documentación de cumplimiento y, en algunos estados, sus tarifas por envases. Planifique el proyecto teniendo en cuenta todo esto, no solo el envase primario.
El caso de negocio: flete, espacio en el lineal y costo por unidad
Flete de entrada y almacenamiento
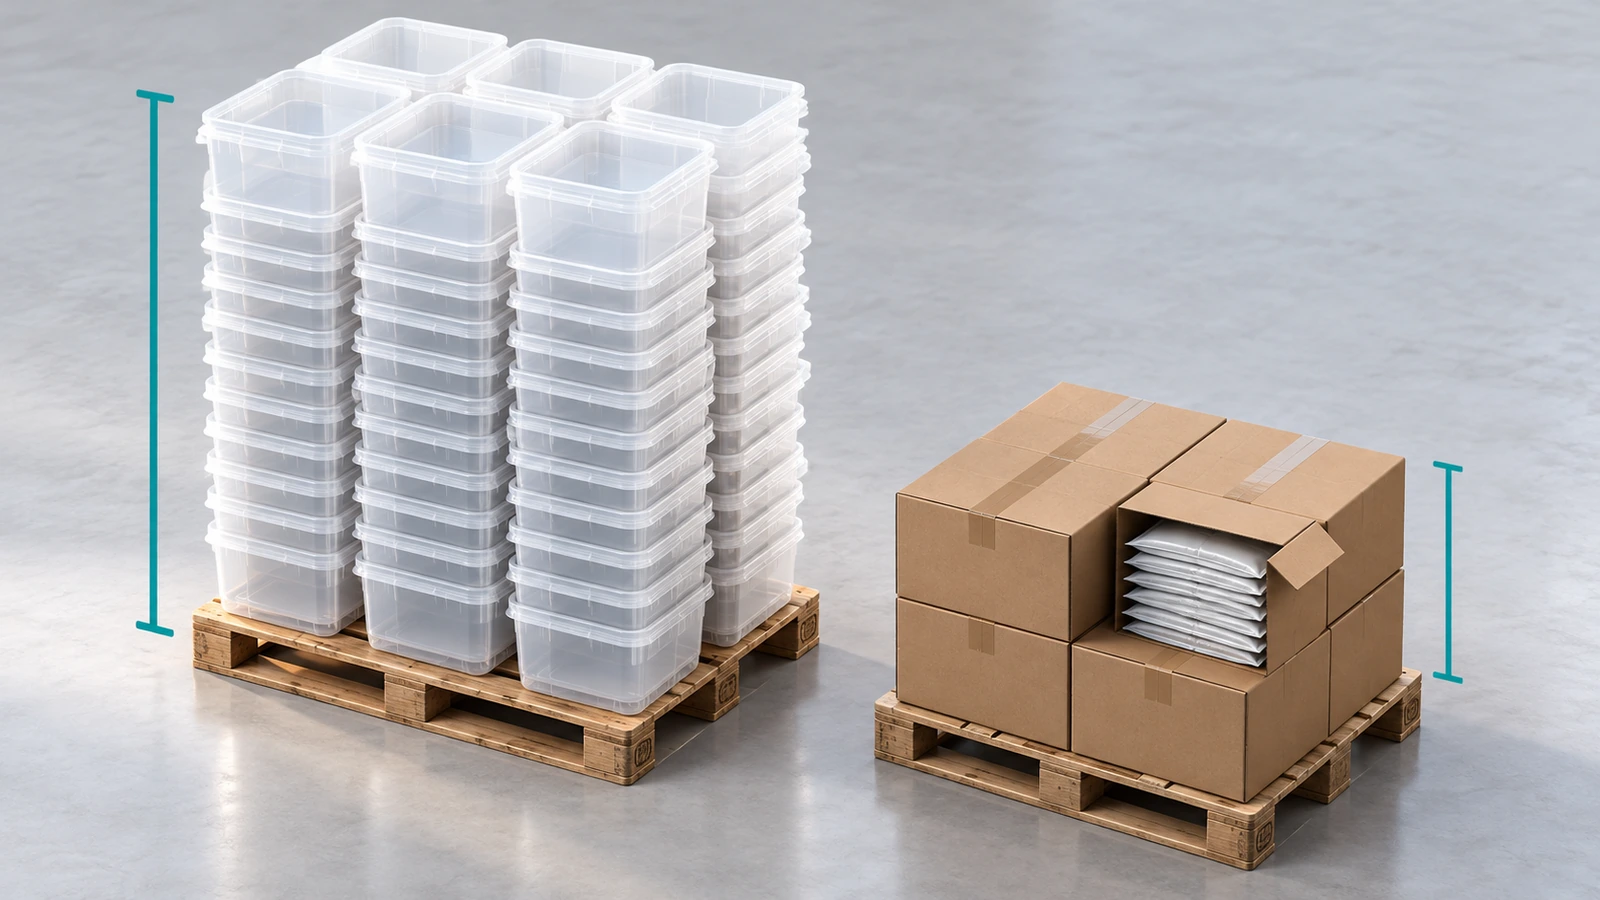
Los frascos y tarros vacíos se transportan y ocupan su almacén con todo su volumen, de modo que en gran parte usted paga por mover y almacenar aire. Las bolsas prefabricadas se envían planas en cajas de cartón. La forma más rápida de cuantificarlo es pedir a cada proveedor las unidades por caja y las unidades por palé, y luego comparar las posiciones de palé por cada 10,000 unidades terminadas en ambos formatos. Conserve esa cifra. Alimenta tanto su modelo de fletes como su modelo de alquiler de almacén.
Flete de salida y daños
El peso del producto llenado apenas cambia, pero el peso del envase baja y desaparecen las reclamaciones por roturas de vidrio. La contrapartida es que una bolsa no puede soportar carga de apilado como un frasco rígido. Su caja de cartón ondulado tiene que hacer ese trabajo, así que rediseñe la caja antes de calcular cualquier ahorro. Colocar las bolsas en vertical con separadores o planas en capas modifica el número de cajas por palé, y eso modifica el costo del flete de salida.
Espacio en el lineal
Una bolsa le ofrece una cara impresa más grande y menos profundidad que la mayoría de los frascos, lo que ayuda en lineales saturados y en las miniaturas del comercio electrónico. También trae riesgos nuevos. Las bolsas poco llenas se hunden, las demasiado llenas se abomban en el fuelle, y ambas quedan mal junto a la competencia rígida. Los planogramas de tienda suelen definirse para dimensiones rígidas. Pregunte pronto al comprador si necesitará una bandeja lista para el lineal o una tira con clips, e incluya ese costo en el modelo.
Costo por unidad: compare el costo de envase puesto en almacén, no el precio por pieza
Comparar el precio de un frasco con el de una bolsa es el error de modelado más habitual. En su lugar, calcule para cada formato un costo de envase puesto en almacén por unidad llenada:
Rígido: envase + cierre + sello interior o de inducción + etiqueta + banda termorretráctil + parte proporcional de la caja + flete de entrada por unidad + almacenamiento por unidad + bajas por rotura.
Bolsa: bolsa (impresa, o sin imprimir más etiqueta) + válvula o boquilla si hace falta + parte proporcional de la caja o bandeja + flete de entrada por unidad + almacenamiento por unidad + mano de obra de sellado o amortización del equipo + descarte por rechazos de llenado.
Ejecute el modelo con su volumen actual y con el que prevé dentro de 12 meses. La economía de las bolsas impresas cambia mucho según la cantidad y el método de impresión, así que haga primero un piloto y solicite un presupuesto solo cuando la especificación esté cerrada.
El impulso del mercado respalda este formato. Grand View Research[1] atribuye el 40,1 % de los ingresos de 2023 por bolsas autosoportadas a los cierres de cremallera y el 54,7 % a alimentos y bebidas, y prevé que el mercado alcance USD 48,4 mil millones para 2030. La rapidez también importa. Packaging Dive[2] informó de datos de Bain & Co. según los cuales las marcas emergentes de CPG tenían menos del 2 % de la cuota de la categoría, pero generaron casi el 39 % de su crecimiento en 2024. Esas marcas son precisamente las que necesitan envases que puedan cambiar con rapidez.
Qué cambia en la línea de llenado
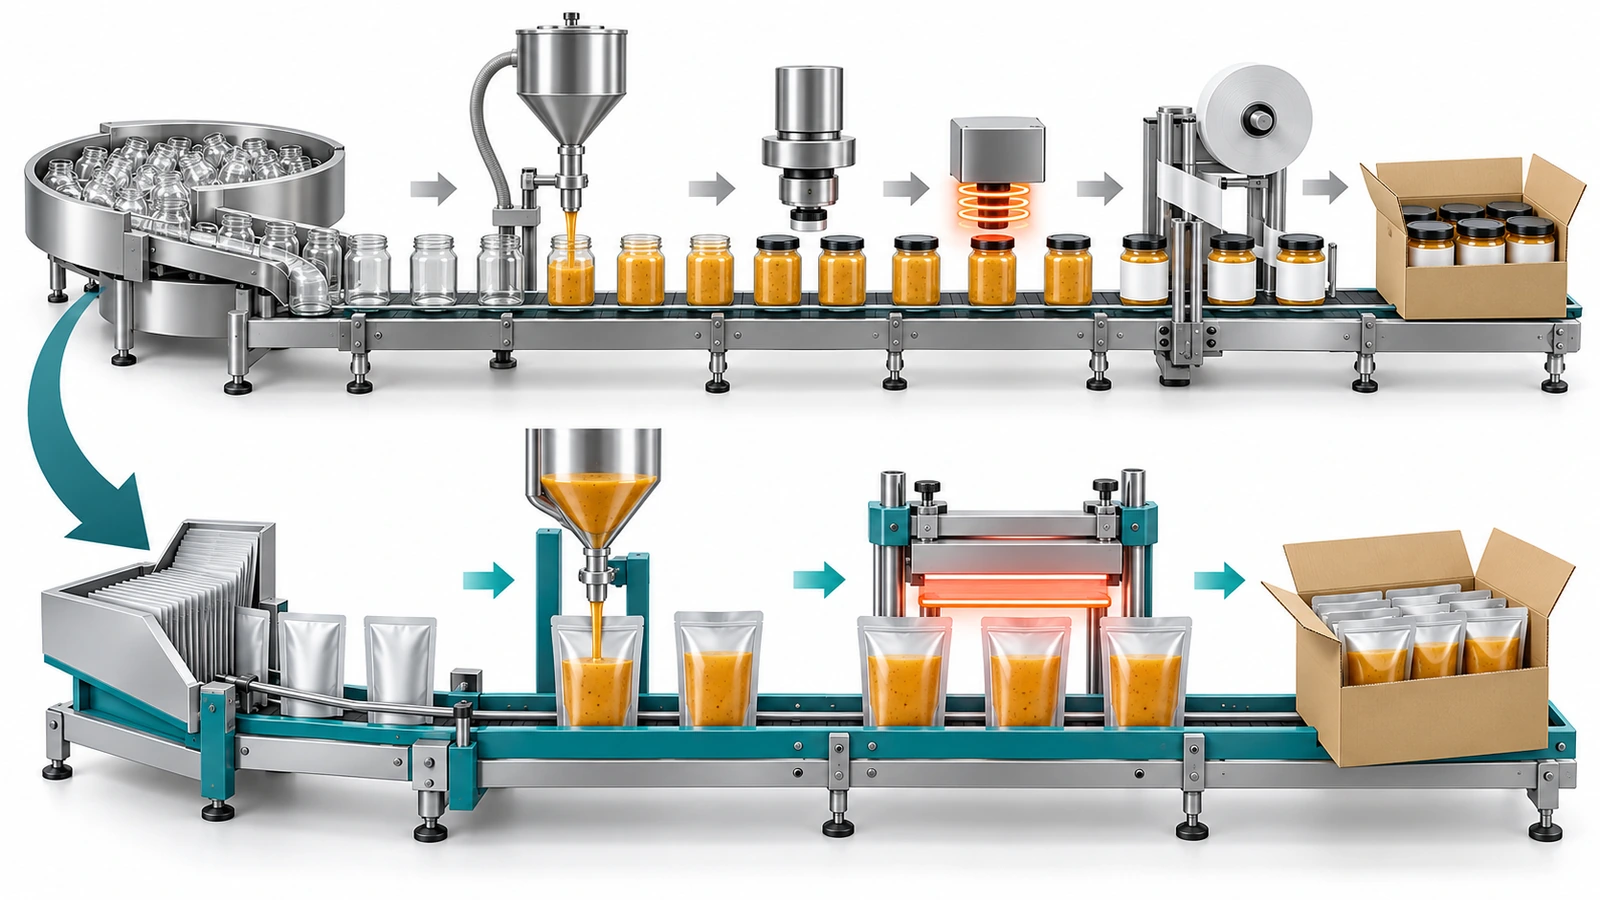
Una línea rígida típica funciona así: ordenadora de envases → llenadora → taponadora → selladora por inducción → etiquetadora → encajonadora. Una operación con bolsas sigue una de tres vías:
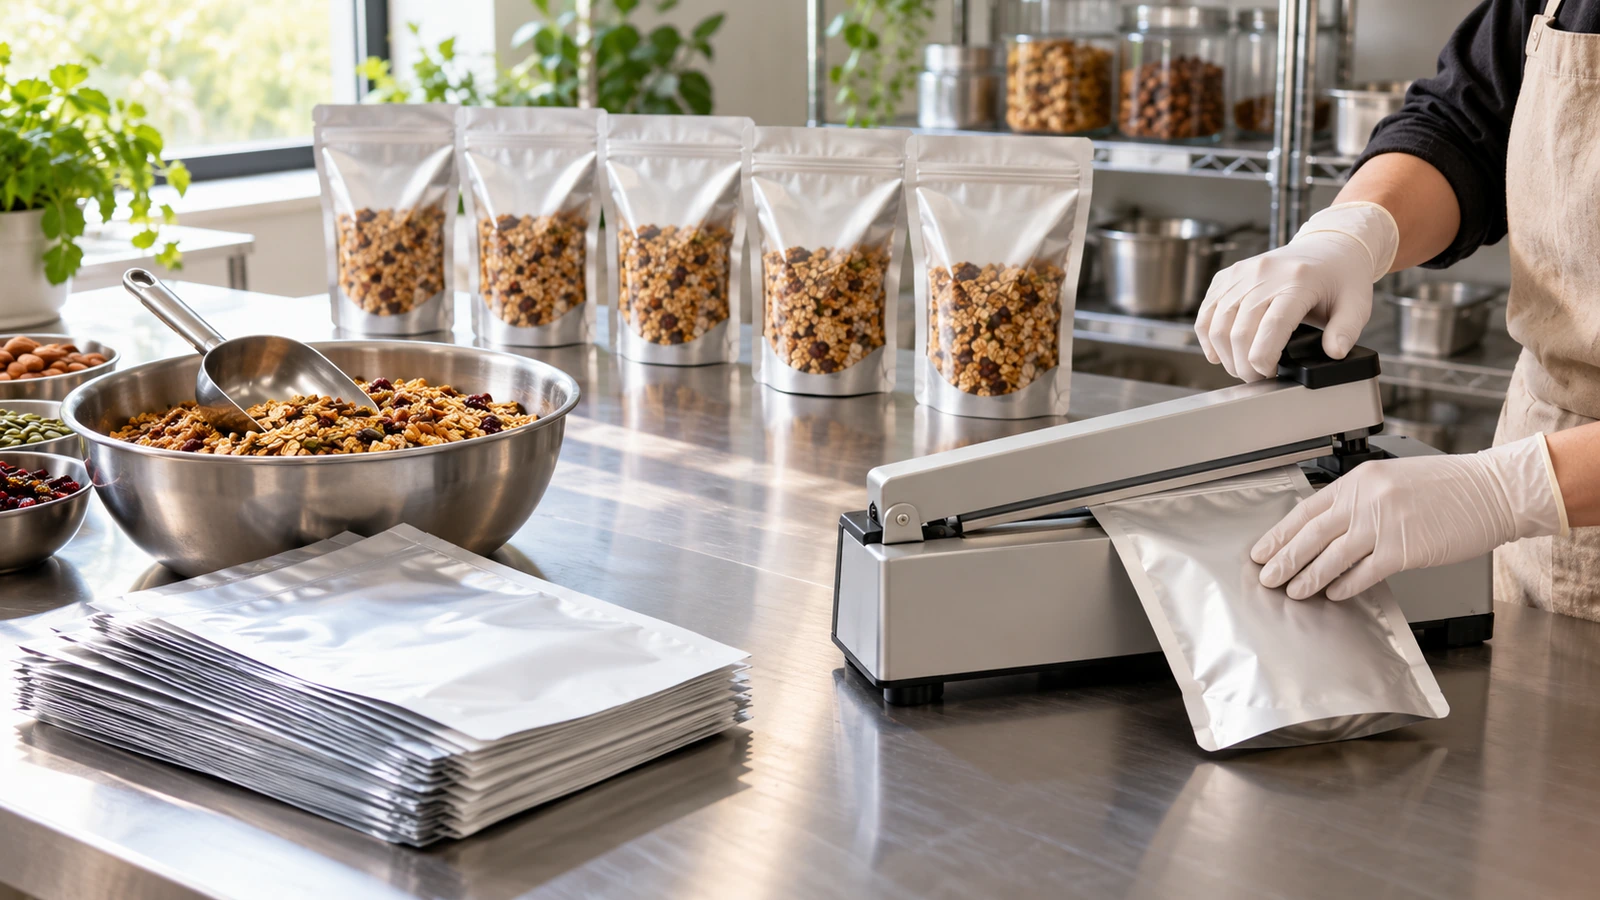
Llenado manual o semiautomático con selladora de banda o por impulsos. Bajo costo de capital e ideal para pilotos y volúmenes iniciales, pero el rendimiento depende de la mano de obra.
Máquina de llenado y sellado de bolsas prefabricadas. La máquina toma una bolsa prefabricada, la abre, la llena y la sella. Sus gráficos impresos permanecen en la bolsa prefabricada, por lo que mantiene la misma relación con el proveedor que en una operación de llenado manual.
Formado, llenado y sellado a partir de film en bobina. Concebida para alto volumen. Cambia su cadena de suministro a bobinas de film y suele ser un paso de una etapa posterior, no el primero.
Elija la vía que elija, los operarios deben cambiar cinco hábitos:
Mantenga limpia la zona de sellado. El polvo, el aceite o las migas en la zona de sellado son una de las principales causas de fugas. Los embudos de llenado deben quedar por encima del borde superior, y los polvos pueden requerir una campana antipolvo o un paso de limpieza.
Selle por encima de la cremallera, nunca sobre ella. Una mordaza de sellado que aplasta la cremallera produce un sello falso y un recierre defectuoso en una sola pasada.
Controle el espacio de cabeza. Una ligera vibración asienta el producto para que la bolsa se mantenga en pie y el fuelle se abra por completo.
Cambie de sitio el codificado de fechas. Los códigos que antes iban en un tapón o una etiqueta ahora van en el film. Reserve una ventana de codificado en el diseño y confirme que su codificadora de transferencia térmica o de inyección de tinta funciona sobre esa superficie.
Fije y registre los parámetros de sellado. La temperatura, el tiempo de permanencia y la presión definen una ventana de proceso. Verifíquela midiendo la resistencia del sello y el modo de fallo con ASTM F88/F88M-23[3], el método de ensayo normalizado vigente para la resistencia del sello de materiales barrera flexibles.
Compromisos en la protección del producto
El envase rígido ofrece protección por defecto. Con una bolsa, cada función de protección debe elegirse y especificarse.
Barrera al oxígeno y a la humedad. El vidrio es casi una barrera perfecta. La barrera de una bolsa depende por completo de su laminado: la lámina metálica, el film metalizado o las capas barrera transparentes rinden cada uno de forma distinta. Solicite datos de transmisión de oxígeno y de vapor de agua junto con las condiciones de ensayo, y compare esas cifras con la duración de su producto en el envase rígido actual.
Aplastamiento y perforación. Los aperitivos frágiles pierden la coraza que les daba un bote. Los objetos afilados, como algunos premios para mascotas, pueden perforar los films finos.
Recierre. Un tapón de rosca soporta muchos más ciclos que una cremallera de presión. En un producto que se abre a diario durante semanas, pruebe la sensación de la cremallera al final del periodo de uso, no el primer día.
Inviolabilidad. El sello interior de inducción se sustituye por un termosellado sobre la cremallera más una muesca de apertura. Asegúrese de que los clientes puedan ver que el sello está intacto.
Integridad del sello. Este es el riesgo que conviene eliminar primero mediante el diseño. Un análisis de AAPS Open sobre las retiradas de la FDA[4] de 2019 to 2025 concluyó que las bolsas representaron el 74,8 % de las retiradas por integridad del sello y que el 54 % citaba sellos incompletos o defectuosos. Los datos corresponden a productos médicos, pero el mecanismo de fallo es el mismo que hace que las bolsas de alimentos tengan fugas.
Contacto con alimentos. Los plásticos para contacto con alimentos en EE. UU. están regulados por 21 CFR Parte 177[5] y las partes relacionadas. Una descripción regulatoria general de la FDA[6] explica que el criterio de seguridad es «certeza razonable de que no hay daño» y que las autorizaciones dependen del uso previsto. No existe una «bolsa aprobada por la FDA» de carácter general. Obtenga una declaración de conformidad que cubra su tipo de alimento y su temperatura de uso.
Una vez que el piloto le haya indicado qué nivel de barrera y qué características necesita realmente, el trabajo detallado de elegir estructuras de film, vías de impresión y especificaciones que resistan el llenado y el transporte se aborda en nuestra página de bolsas autosoportadas con cremallera impresas a medida.
Tendencias de las bolsas autosoportadas que influyen en la decisión
La responsabilidad ampliada del productor ya está en vigor en California.CalRecycle[7] anunció que las regulaciones permanentes de SB 54 entraron en vigor el 1 de mayo de 2026, y que los productores debían registrarse a más tardar el 1 de junio de 2026. Recycling Today[8] resume los objetivos: para 2032, el envase de un solo uso vendido en California deberá ser 100 % reciclable o compostable, deberá reciclarse realmente un 65 % y el envase de plástico deberá reducirse en un 25 %. Es probable que los laminados multimaterial conlleven tarifas más altas que los films monomaterial. Pasar de un tarro de HDPE reciclable a una bolsa de laminado con lámina metálica puede, por tanto, aumentar su exposición a tarifas aunque reduzca el flete. Modele ambos efectos.
Las declaraciones están bajo escrutinio. Las directrices de la FTC conocidas como Green Guides (16 CFR Parte 260)[9] exigen que las declaraciones de reciclabilidad reflejen una recogida que los consumidores puedan utilizar realmente. Un mensaje de «envase más ligero, menos plástico» puede ser cierto. Un mensaje de «reciclable» en una bolsa multicapa con lámina metálica normalmente no lo es.
Las normas de exportación divergen. El Reglamento (UE) 2025/40 sobre envases y residuos de envases se aplica desde el 12 de agosto de 2026, y su clasificación de reciclabilidad es severa con los laminados con lámina metálica y multipolímero. Los plásticos de la UE para contacto con alimentos deben cumplir además el límite de migración global de 10 mg/dm² establecido en el Reglamento (UE) n.º 10/2011[10]. Si un SKU puede ir a Europa, plantéelo antes de elegir una estructura.
Los modelos de recarga y las tiradas cortas están creciendo. Muchas marcas mantienen el frasco rígido como envase «estrella» y venden una bolsa de recarga, lo que permite ahorrar en flete sin renunciar a la presencia premium en el lineal. La impresión digital hace viables tiradas cortas de bolsas con varios SKU, lo que encaja con el despliegue por etapas descrito a continuación.
Cómo hacer el piloto del cambio de envases rígidos a bolsas autosoportadas con bolsas prefabricadas
El objetivo del piloto es aprender todo aquello que sería caro descubrir después de una tirada impresa: el tamaño adecuado, la barrera adecuada, cómo se comporta el sello en su línea y cómo reaccionan los clientes. Las bolsas prefabricadas estándar con etiquetas permiten hacerlo a bajo costo.
Elija un SKU piloto. Escoja un producto seco, estable, de volumen medio y vendido sobre todo de forma directa al consumidor. Deje los líquidos, los productos de llenado en caliente y su SKU minorista más grande para oleadas posteriores.
Redacte una hoja de condiciones de 1 página. Registre el peso neto, la densidad aparente, el volumen de llenado, el contenido de aceite y de humedad, la vida útil objetivo (equivalente a la de su envase rígido actual), el canal de venta y el método de llenado. Una bolsa clasificada por onzas de capacidad no dice nada sobre el volumen de su producto.
Llene bolsas prefabricadas sin imprimir con producto real. Pida dos o tres tamaños y al menos dos niveles de barrera. Llene cada una con su peso neto real y compruebe que la bolsa se mantiene en pie, que el fuelle se abre por completo y que queda film limpio sobre el producto para el sello superior.
Someta los envases a pruebas de maltrato. Mida la resistencia del sello con los parámetros elegidos, haga una prueba de fugas (en la fase piloto basta con apretar o sumergir en agua), realice una prueba de caída con una caja de envío completamente llena y pruebe el apilado de cajas a la altura que usa su almacén. En el caso del café, confirme que la válvula desgasifica sin fugas.
Compare la vida útil con un control rígido. Almacene muestras de bolsa y de frasco del mismo lote de producción una junto a otra. Compruebe el peso, la humedad, la textura y el aroma a intervalos fijos. No imprima una declaración de vida útil que no haya medido.
Realice un turno completo. Ya sea en un banco o en una máquina, registre el rendimiento, el índice de rechazo y la frecuencia con que el producto contamina la zona de sellado. Esa cifra decide si necesita rediseñar el embudo o automatizar.
Envíe a un canal limitado. Envíe bolsas piloto etiquetadas a suscriptores o a una sola tienda. Haga seguimiento de las reclamaciones por daños, las devoluciones, las reseñas que mencionen la cremallera o la frescura y la tasa de recompra frente al envase rígido.
Cierre la especificación y después imprima. Pase al diseño personalizado solo cuando estén confirmados el tamaño, el peso de llenado, la estructura y las características. Después lleve su hoja de condiciones y los resultados de las pruebas a una solicitud de bolsas autosoportadas personalizadas, de modo que el presupuesto refleje una especificación probada y no una conjetura.
Un consejo práctico de marcas pequeñas que se enfrentan a pedidos mínimos en varios sabores: durante la transición, use un único diseño impreso compartido y diferencie las variantes con etiquetas. Dé a cada variante su propia impresión cuando su volumen lo justifique.
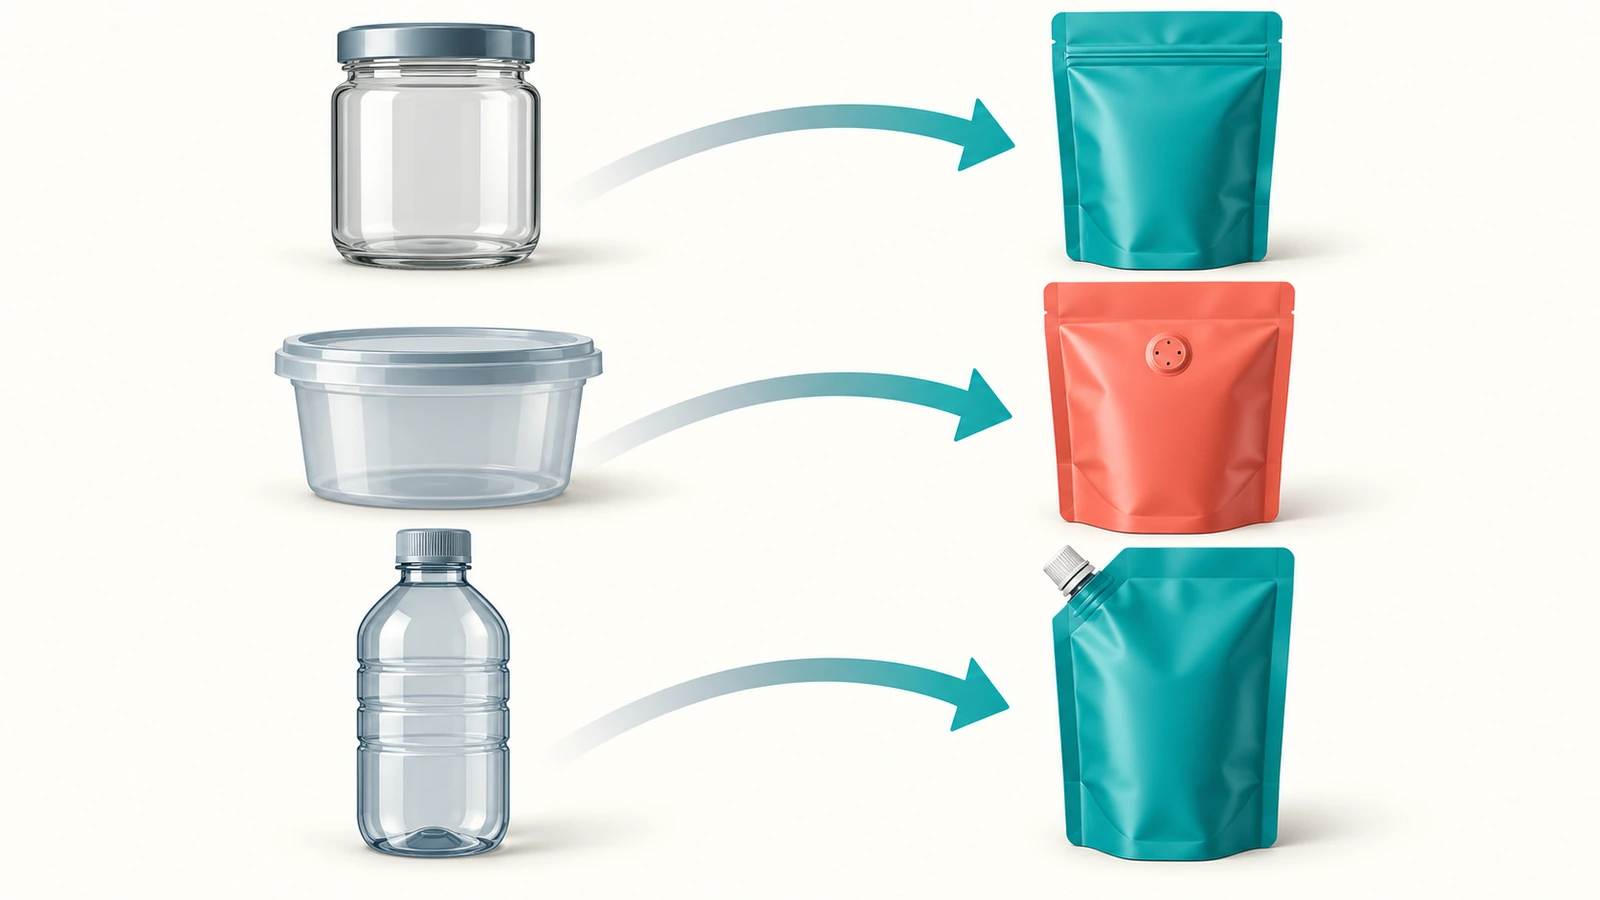
¿Qué formatos de bolsa sustituyen a qué envases rígidos?
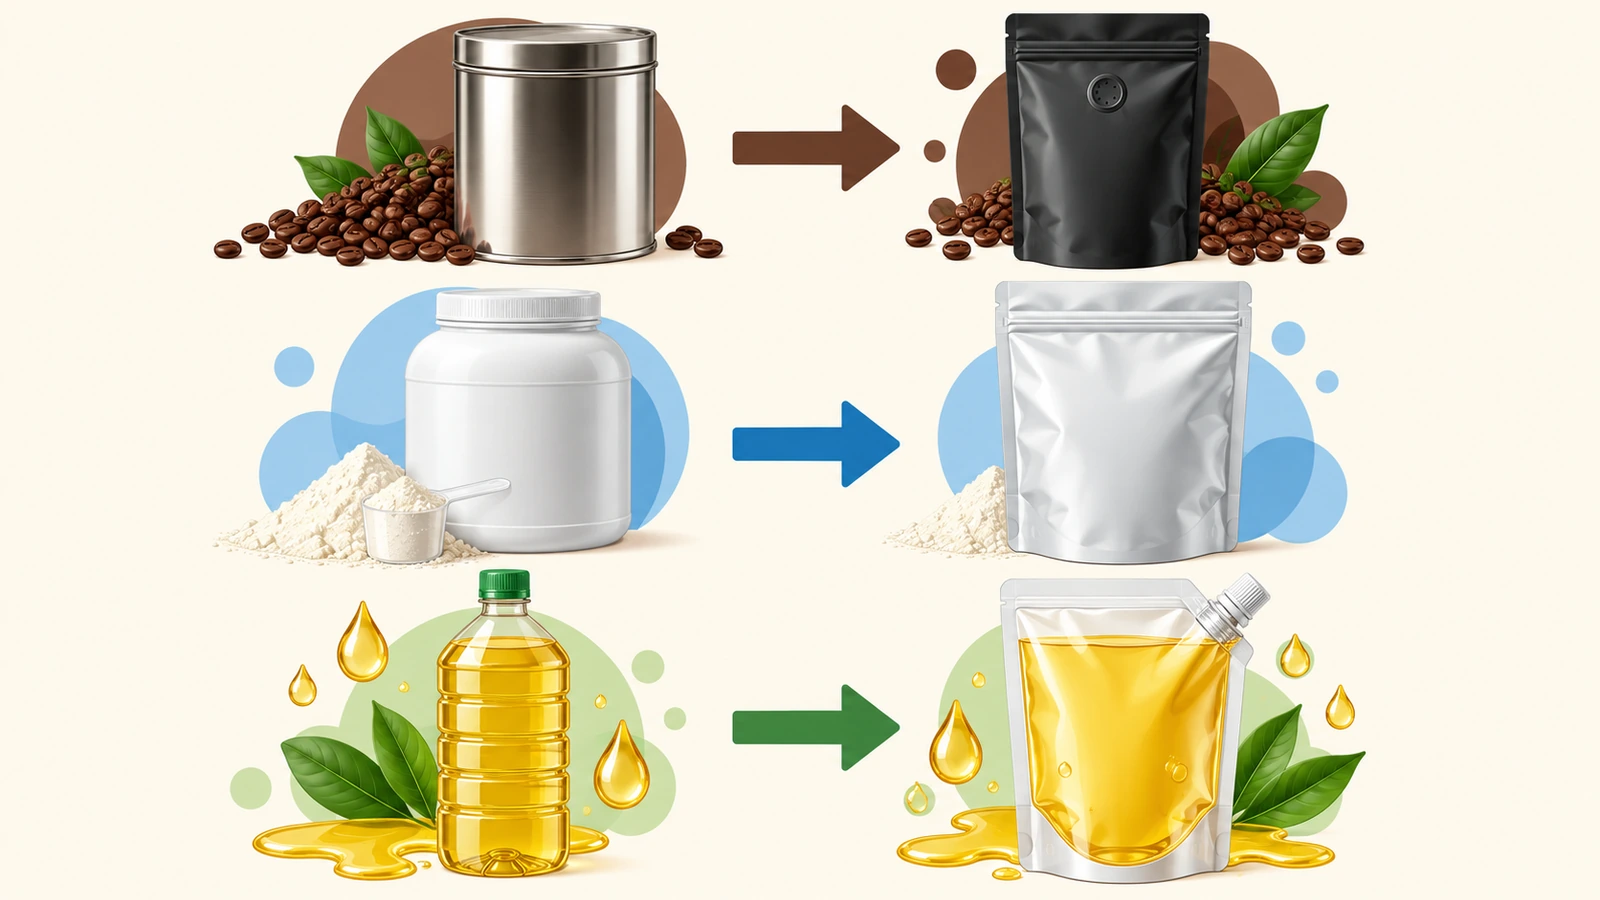
Use la tabla siguiente para asociar cada envase rígido con el formato de bolsa autosoportada prefabricada más cercano. Después anote las características que ese formato necesita y a qué se renuncia.
Envase rígido actual
Productos típicos
Formato de bolsa sustituto
Características que especificar
A qué se renuncia / qué vigilar
Frasco de vidrio o lata metálica
Café en grano y molido
Bolsa autosoportada con válvula unidireccional de desgasificación
Barrera de lámina metálica o metalizada, cremallera, muesca de apertura
La válvula debe quedar separada de la cremallera y del sello superior. La unión de la válvula añade una posible vía de fuga.
Tarro de PET o HDPE
Proteína en polvo, suplementos
Bolsa autosoportada grande con cremallera
Abertura ancha para acceder con la cuchara dosificadora, alta barrera a la humedad
El polvo en la zona de sellado es el principal riesgo de fuga. Sacar el producto con la cuchara resulta más difícil que en un tarro.
Bote compuesto o frasco de PET
Frutos secos, granola, mezclas de aperitivos
Bolsa autosoportada con cremallera
Barrera metalizada para productos grasos, inertización con nitrógeno opcional
Pérdida de protección frente al aplastamiento en aperitivos frágiles.
Frasco de vidrio para especias o té
Condimentos, té en hebras
Bolsa autosoportada pequeña vendida como recarga
Barrera al aroma, cremallera pequeña
Conserve el frasco como envase estrella. Los films finos pueden dejar pasar el aroma.
Botella de PET o HDPE
Salsas, zumos, jabón líquido, detergente
Bolsa autosoportada con boquilla
Boquilla acoplada, laminado resistente a la perforación
Límites de temperatura de llenado. El control del vertido difiere del de una botella.
Frasco de PP
Sales de baño, exfoliantes, gránulos cosméticos
Bolsa autosoportada con cremallera, ventana transparente opcional
Laminado compatible con aceites esenciales
Los aceites pueden atacar algunas capas de sellado, así que pruebe la compatibilidad.
Tarro de HDPE
Premios para mascotas
Bolsa autosoportada con cremallera y orificio para colgar
Barrera al olor, resistencia a la perforación
Los premios con aristas pueden perforar los films finos.
Preguntas frecuentes
Pregunta frecuente: ¿Reducirán las bolsas autosoportadas el costo de envase por unidad?
A menudo, pero no de forma automática. El ahorro suele provenir del flete de entrada, el almacenamiento y las roturas, más que del precio por pieza de la bolsa. Antes de decidir, calcule un costo de envase puesto en almacén por unidad llenada para ambos formatos, incluidos el rediseño de la caja, la mano de obra de sellado y el descarte por rechazos.
Pregunta frecuente: ¿Puedo usar bolsas en mi línea de llenado actual?
Es posible que su llenadora y su controladora de peso sigan sirviendo, pero las taponadoras y las selladoras por inducción no. La mayoría de las marcas empieza con llenado manual y una selladora de banda o por impulsos, y añade una máquina de llenado y sellado de bolsas prefabricadas cuando los volúmenes lo justifican. También hay que cambiar el codificado de fechas y el encajonado.
Pregunta frecuente: ¿Protegen las bolsas los productos tan bien como los frascos de vidrio?
Un laminado con lámina metálica o de alta barrera correctamente especificado puede proteger bien muchos alimentos secos, pero el vidrio sigue siendo la barrera más fuerte. Valide el rendimiento de la bolsa con un ensayo de vida útil comparativo frente a su envase rígido actual, en lugar de fiarse de cifras genéricas de vida útil.
Pregunta frecuente: ¿Debo conservar el envase rígido y añadir una bolsa de recarga?
En productos premium o pensados para regalo, a menudo sí. El frasco mantiene la presencia en el lineal y el valor percibido, mientras que la bolsa permite ahorrar flete en las compras repetidas y le aporta datos reales sobre bolsas con menor riesgo.
Pregunta frecuente: ¿Puedo llamar reciclable a la nueva bolsa?
Solo si la estructura y los sistemas de recogida disponibles para sus clientes respaldan la declaración conforme a las FTC Green Guides. La mayoría de las bolsas multicapa con lámina metálica o metalizadas no cumplen los requisitos para la recogida selectiva municipal. Las declaraciones de compostabilidad exigen una certificación conforme a una norma como ASTM D6400. El esquema de certificación de BPI[11] se basa en ella y se aplica únicamente al compostaje industrial.
Pregunta frecuente: ¿Cuánto debe durar el piloto antes de encargar la impresión personalizada?
El tiempo suficiente para superar al menos un punto de control de vida útil y un ciclo completo de reposición en su canal piloto. Si las reclamaciones por daños, los rechazos de sellado y los comentarios de los clientes se mantienen estables durante ese periodo, ya dispone de la evidencia para cerrar la especificación y solicitar un presupuesto.
Puntos clave
Las bolsas autosoportadas con cremallera ya son habituales, no experimentales. — el 40,1 % de los ingresos de 2023 por bolsas autosoportadas procedió de los cierres de cremallera (Fuente)
La integridad del sello es el primer riesgo que hay que eliminar mediante el diseño. — el 54 % de las retiradas por integridad del sello citaba sellos incompletos o defectuosos, y las bolsas suponían el 74,8 % de ellas (Fuente)
El envasado ágil es una palanca de crecimiento para las marcas retadoras. — las marcas emergentes tenían menos del 2 % de la cuota, pero impulsaron casi el 39 % del crecimiento de la categoría en 2024 (Fuente)
La EPR de California cambia las cuentas de los materiales. — 100 % reciclable o compostable y 65 % reciclado para 2032 (Fuente)
Mida los sellos con un método reconocido. — ASTM F88/F88M-23 es la norma vigente de resistencia del sello (Fuente)
El cumplimiento para contacto con alimentos depende del uso previsto, no de una insignia. — la normativa de la FDA sobre aditivos alimentarios se recoge en 21 CFR Partes 170–199 (Fuente)
Conclusión
Pasar de frascos, tarros o botellas a bolsas es un proyecto de operaciones con una decisión de envase en su interior. Las marcas que lo logran lo tratan así. Modelan el costo puesto en almacén en lugar del precio por pieza, cambian los hábitos de línea en torno al sello, deciden con criterio qué funciones de protección hay que reconstruir y comprueban su exposición a tarifas y declaraciones antes de imprimir. Un piloto con bolsas prefabricadas en un solo SKU responde a la mayoría de estas preguntas por el costo de unas cuantas bolsas sin imprimir y unas etiquetas. Cuando los datos de su piloto se mantengan estables, envíenos su hoja de condiciones y los resultados de las pruebas y le presupuestaremos bolsas autosoportadas impresas a medida fabricadas según la especificación que usted ya ha demostrado.
¡Hola! Soy Bruce, orgulloso padre de mi increíble hijo. Soy el fundador de Zigpac, una empresa de impresión y empaque que ayuda a pequeñas y medianas empresas con soluciones personalizadas. ¡Creemos algo genial juntos!


 PDF del blog para lectura offline


La siguiente información es necesaria para iniciar sesión con redes sociales
Iniciar sesión
Crear una nueva cuenta