


 PDF del blog para lectura offline
Respuesta rápida: Un sello de aleta une la capa sellante interior de la bolsa consigo misma y se pliega plano como una aleta elevada, por lo que funciona con casi cualquier laminado que tenga una sola capa interior termosellable, incluidas las estructuras con lámina metálica y metalizadas. Un sello solapado superpone la capa interior sobre la superficie exterior. Queda más plano y usa menos película, pero solo funciona cuando ambas superficies de la película pueden termosellarse entre sí. Para la mayoría de los laminados barrera usados en productos secos, especifique un sello de aleta. Elija un sello solapado cuando use una película monomaterial sellable por ambas caras y quiera ahorrar película o mantener plano el panel posterior.
Al comparar una bolsa con sello de aleta frente a una con sello solapado, en realidad está eligiendo cómo se construye la costura larga de la parte posterior de una bolsa de sellado central (también llamada de sello posterior, sello en T o tipo almohada). Esa elección determina qué películas puede usar, cómo soporta la carga la costura, cuánta película consume cada bolsa y dónde se interrumpe el diseño impreso. Los compradores a menudo omiten este dato de la RFQ por completo, y esa sola omisión explica muchas cotizaciones que no pueden compararse.
Por qué el tipo de sello posterior debe figurar en su especificación
El problema: Dos proveedores cotizan ambos una «bolsa de sellado central». Uno cotiza un laminado PET/PE con impresión invertida y sello de aleta. El otro cotiza una película coextruida con sello solapado. Los precios unitarios, los anchos de película y los supuestos de plazo de entrega difieren, y nadie ha dicho qué construcción funcionará realmente en su línea de formado, llenado y sellado.
Por qué duele: La costura posterior y el punto donde cruza los sellos superior e inferior son los lugares donde las bolsas flexibles fallan con más frecuencia. La guía del Manual Analítico Bacteriológico (BAM) de la FDA sobre envases flexibles enumera como defectos las fugas por canal, los sellos contaminados y las fugas en esquina, y pide a los inspectores que observen con atención el punto donde el sello superior cruza el sello lateral examen de envases flexibles del BAM de la FDA[1]. El costo no es hipotético. Un análisis revisado por pares de 2025 sobre las retiradas de productos de la FDA entre enero de 2019 y enero de 2025 identificó 791 identificadores de producto relacionados con la integridad del sellado. Las bolsas flexibles o sacos representaron 74,8 % de ellos, y 54 % (430 de 791) se clasificaron como «sellado incompleto o defectuoso» estudio sobre retiradas por integridad del sellado[2]. Se trata de productos médicos, no de bolsas de aperitivos, pero la mecánica de fallo de los sellos térmicos es la misma.
La solución: Decida el tipo de sello posterior de forma deliberada, inclúyalo en su pliego de especificaciones y pida a todos los proveedores que coticen la misma construcción. Las secciones siguientes explican las ventajas y desventajas para que pueda tomar esa decisión antes de solicitar precios.
¿Cuál es la diferencia entre un sello de aleta y un sello solapado?
Ambos son tipos de sellado en bolsas con sello posterior. Una sola banda de película se enrolla alrededor de un tubo formador, los dos bordes largos se unen en una costura vertical y los sellos transversales cierran la parte superior e inferior. Solo difiere esa costura vertical.
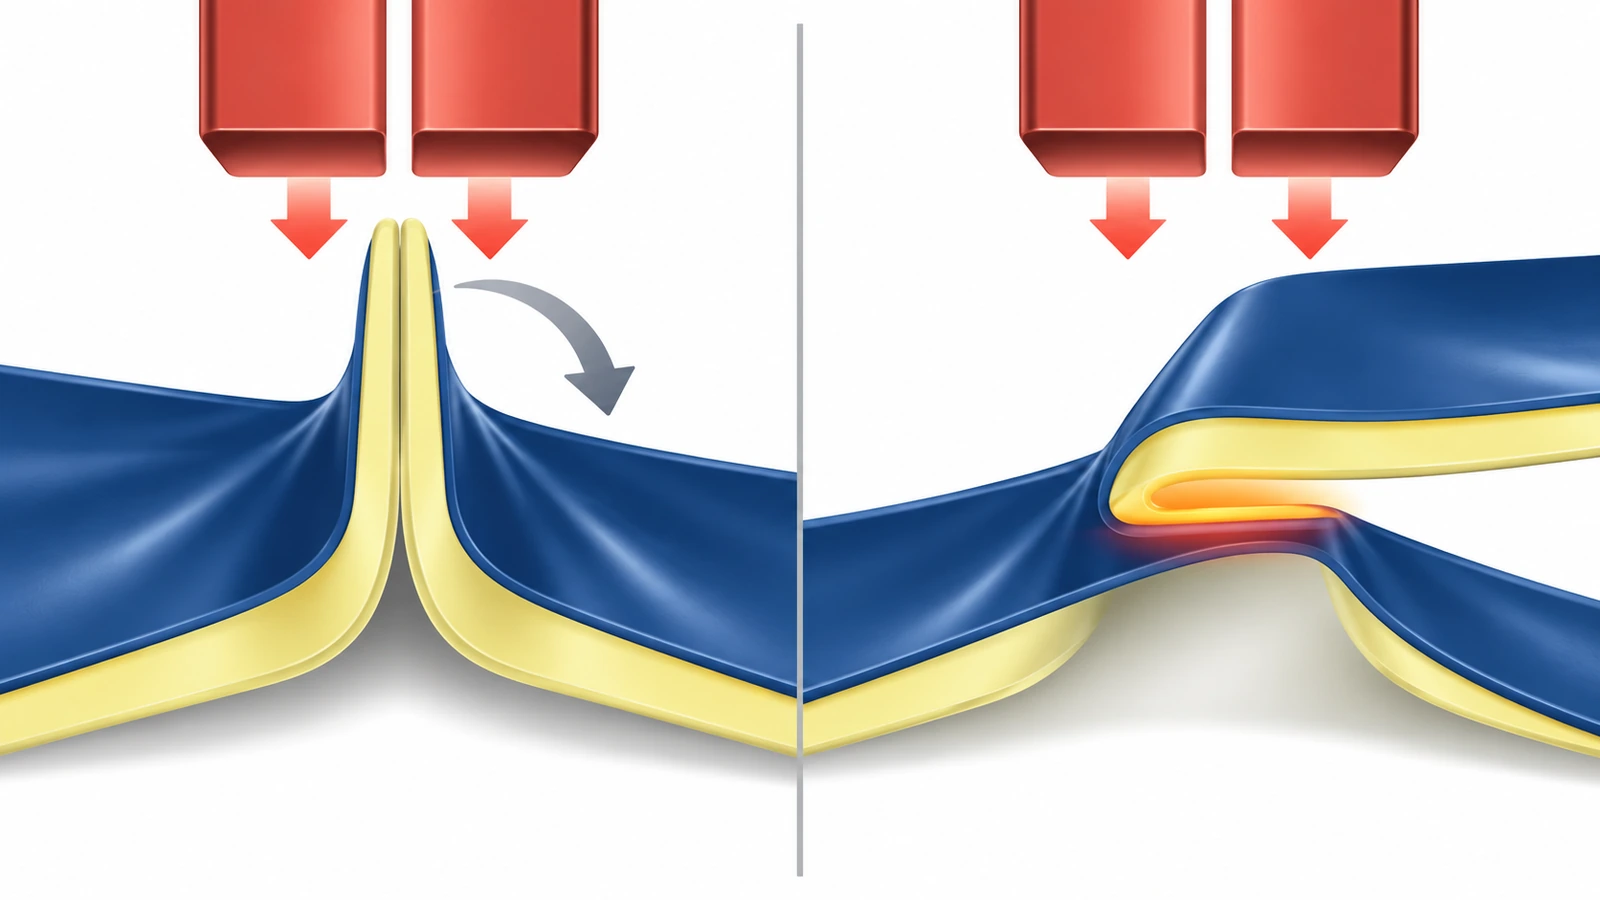
- Sello de aleta (interior con interior): Los dos bordes se juntan de modo que el sellante interior quede frente al sellante interior. La franja unida se levanta desde el panel posterior como una aleta y después se pliega plana hacia un lado. Como el mismo material se funde consigo mismo, la película solo necesita 1 superficie termosellable.
- Sello solapado (interior con exterior): Un borde se superpone al otro, y el sellante interior del borde superior se funde sobre la superficie exterior del borde inferior. No se levanta nada, así que la parte posterior permanece casi plana. Eso solo funciona si la superficie exterior también puede adherirse a la temperatura de la mordaza.
Los sellos transversales superior e inferior se construyen de la misma manera en ambos estilos. Así pues, en el uso, la elección entre sello solapado y sello de aleta depende de la compatibilidad de la película, la mecánica de la costura, el consumo de película y la apariencia del panel posterior.
Requisitos de película para bolsas con sello de aleta y lo que añade un sello solapado
Un sello de aleta es la opción predeterminada para películas laminadas porque exige muy poco a la estructura. Cualquier laminado con una capa interior termosellable es válido: PET/PE transparente, PET/VMPET/PE metalizado o PET/AL/PE de lámina metálica. El PET exterior tiene un punto de fusión más alto que el sellante PE, así que las mordazas pueden fundir el interior sin pegarse al exterior. Esa misma propiedad descarta el sello solapado. A las temperaturas normales de sellado, una superficie exterior de PET no se fundirá con una capa interior de PE.
Un sello solapado requiere una de dos cosas. La primera es una película sellable por ambas caras, normalmente una película coextruida con capas termosellables en los dos lados. La segunda es un lacado o recubrimiento termosellable aplicado sobre la superficie exterior en la zona de solape. Cada opción limita sus opciones de material, y la vía del recubrimiento añade una capa que debe cualificar.
La documentación de contacto con alimentos sigue la misma división. En cualquiera de los dos estilos, el sellante interior que toca el alimento suele ser un polímero de olefina, y en EE. UU. se verifica según las condiciones de uso en 21 CFR 177.1520 (polímeros de olefina)[3]. Un sello solapado añade dos exposiciones menos obvias. En primer lugar, el borde interior del solape queda dentro de la bolsa, de modo que una franja estrecha de la superficie exterior (y cualquier tinta o recubrimiento que tenga) puede quedar frente al producto. En segundo lugar, el borde de corte de la banda solapada queda dentro de la bolsa, por lo que, con un laminado con lámina metálica, el borde de la lámina queda en contacto con el contenido. Un sello de aleta mantiene ambos bordes de corte en la punta de la aleta, fuera del espacio del producto. Si elige un sello solapado, solicite una zona de solape sin tinta y una confirmación por escrito de que el recubrimiento es apto para el contacto alimentario.
Los recubrimientos también importan si la bolsa llegará algún día a Europa. Desde el 12 de agosto de 2026, los envases alimentarios de la UE no pueden contener PFAS en concentraciones iguales o superiores a 25 ppb para una sola sustancia, 250 ppb para la suma de PFAS objetivo, ni 50 ppm de flúor total. Estos límites se aplican a la concentración en el envase, no a la migración, e incluyen también las existencias fabricadas antes de esa fecha pero comercializadas después de ella límites de PFAS de la UE según el PPWR[4]. Los lacados termosellables y los recubrimientos barrera deben incluirse en su lista de ensayos.
La reciclabilidad puede llevarle a elegir un sello solapado. Una película monomaterial sellable por ambas caras es justo lo que necesita un sello solapado, y también es la dirección hacia la que avanzan los diseños reciclables. Eso sí, tenga cuidado con la afirmación: la etiqueta de depósito en tienda de How2Recycle solo existe en EE. UU. y no equivale a la aceptación en la recogida domiciliaria, como explica la guía de depósito en tienda de How2Recycle[5]. En la UE, los grados de rendimiento de reciclabilidad todavía se están definiendo, y a partir del 1 de enero de 2038 los envases deben alcanzar como mínimo el grado B para poder comercializarse en el mercado, según el Reglamento (UE) 2025/40[6].
Resistencia del sellado: cómo soporta carga cada costura posterior
Las dos costuras fallan de maneras distintas porque se cargan de forma diferente. Cuando una bolsa tipo almohada llena se aprieta dentro de un cartón, se infla con nitrógeno o viaja a gran altitud, la presión interna separa las dos paredes.
- Sello de aleta: carga de pelado. La presión intenta despegar la aleta desde su raíz, igual que al abrir una bolsa de patatas fritas. El pelado es la dirección más débil en cualquier sello térmico, así que el rendimiento del sello de aleta depende de una raíz bien fundida y sin contaminación.
- Sello solapado: carga de cizalladura. La presión hace deslizar las capas solapadas unas sobre otras en lugar de separarlas. Los sellos generalmente resisten mejor la cizalladura que el pelado. La desventaja es que la unión depende de la superficie exterior, donde los aditivos deslizantes, la tinta, el peso del recubrimiento o el polvo pueden variar de una bobina a otra.
La unión en T es el punto donde la costura vertical se encuentra con un sello transversal, y los dos tipos se comportan de forma muy distinta allí. Un sello de aleta plegado añade dos capas extra sobre la pared posterior, así que la mordaza del sello transversal tiene que pasar de dos capas a cuatro en pocos milímetros. Un sello solapado pasa de dos capas a tres. Cuanto más pronunciado es el escalón, más difícil resulta fundir por completo los bordes de ese escalón, y una pequeña trayectoria sin fundir se convierte en una fuga por canal. Por eso las líneas con sello de aleta suelen necesitar más presión en la mordaza o una temperatura ligeramente más alta en el sello transversal. Pida a su proveedor que inspeccione la unión en T en las primeras piezas, no solo las zonas de sellado planas.
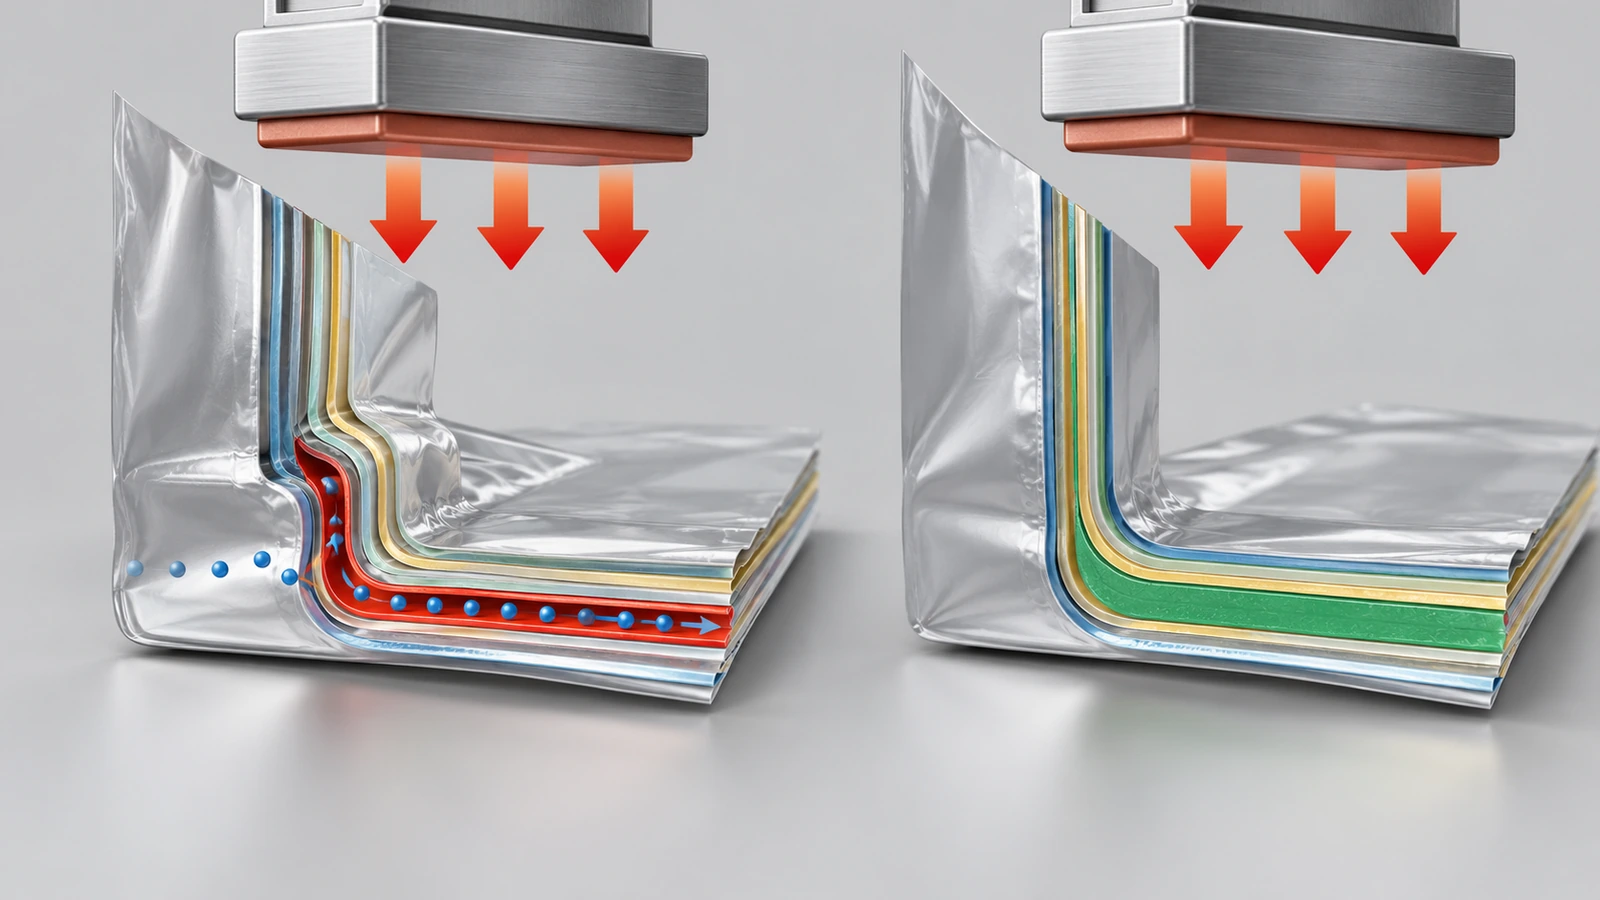
Las pruebas requieren el mismo cuidado. ASTM F88 mide la fuerza necesaria para separar un sello. Una muestra con sello de aleta se separa por pelado. Una muestra con sello solapado sometida al mismo ensayo está cargada sobre todo a cizalladura, así que los dos resultados no son directamente comparables, aunque las unidades coincidan. Solicite resultados de F88 para la costura posterior y para ambos sellos transversales por separado, con la media y el mínimo indicados. Como referencia de escala, las disposiciones de calidad de la Agencia de Logística de Defensa de EE. UU. para bolsas de raciones clasifican como defecto mayor un promedio de resistencia del sello inferior a 6 lb por pulgada de ancho, o cualquier probeta individual inferior a 5 lb por pulgada. El mismo documento define un sello efectivo como una trayectoria continua, sin contaminación y fusionada, de al menos 1/16 de pulgada de ancho, según las disposiciones de calidad de la DLA para bolsas de raciones[7]. La especificación militar para bolsas flexibles de alimentos va más allá y exige sellos térmicos convencionales de al menos 1/8 de pulgada de ancho, sin gofrado que oculte defectos, según la MIL-PRF-44073J[8]. Estos son puntos de referencia para aplicaciones exigentes, no líneas de aprobación universales para una bolsa de aperitivos secos. Acuerde sus propios límites por escrito.
Acuerde también cómo se clasificarán los defectos. La guía del Programa Mundial de Alimentos sobre defectos de envases flexibles clasifica una fuga por canal como defecto mayor y un sello incompleto en una zona plegada de varias capas como crítico, según la clasificación de defectos del PMA[9]. Ese lenguaje sobre zonas plegadas encaja bien con la unión en T de un sello de aleta. Úselo para que una bolsa que «parece sellada» no pueda aceptarse solo por su apariencia.
Consumo de película y área de impresión
Consumo de película. Una aleta consume película de ambos bordes de la banda, aproximadamente el doble de la altura de la aleta. Un sello solapado consume solo el ancho del solape, una vez. Para la misma bolsa terminada, por tanto, una banda con sello solapado es más estrecha. En una sola bolsa el ahorro es pequeño, pero en bobinas de alto volumen se acumula. Pida a los proveedores que indiquen el ancho de banda de cada opción para calcular la película por cada mil bolsas en lugar de estimarla.
Área de impresión. Ambos estilos mantienen el panel frontal libre de costuras, y esa sigue siendo la principal ventaja de marca de una bolsa de sellado central. El panel posterior se comporta de forma distinta:
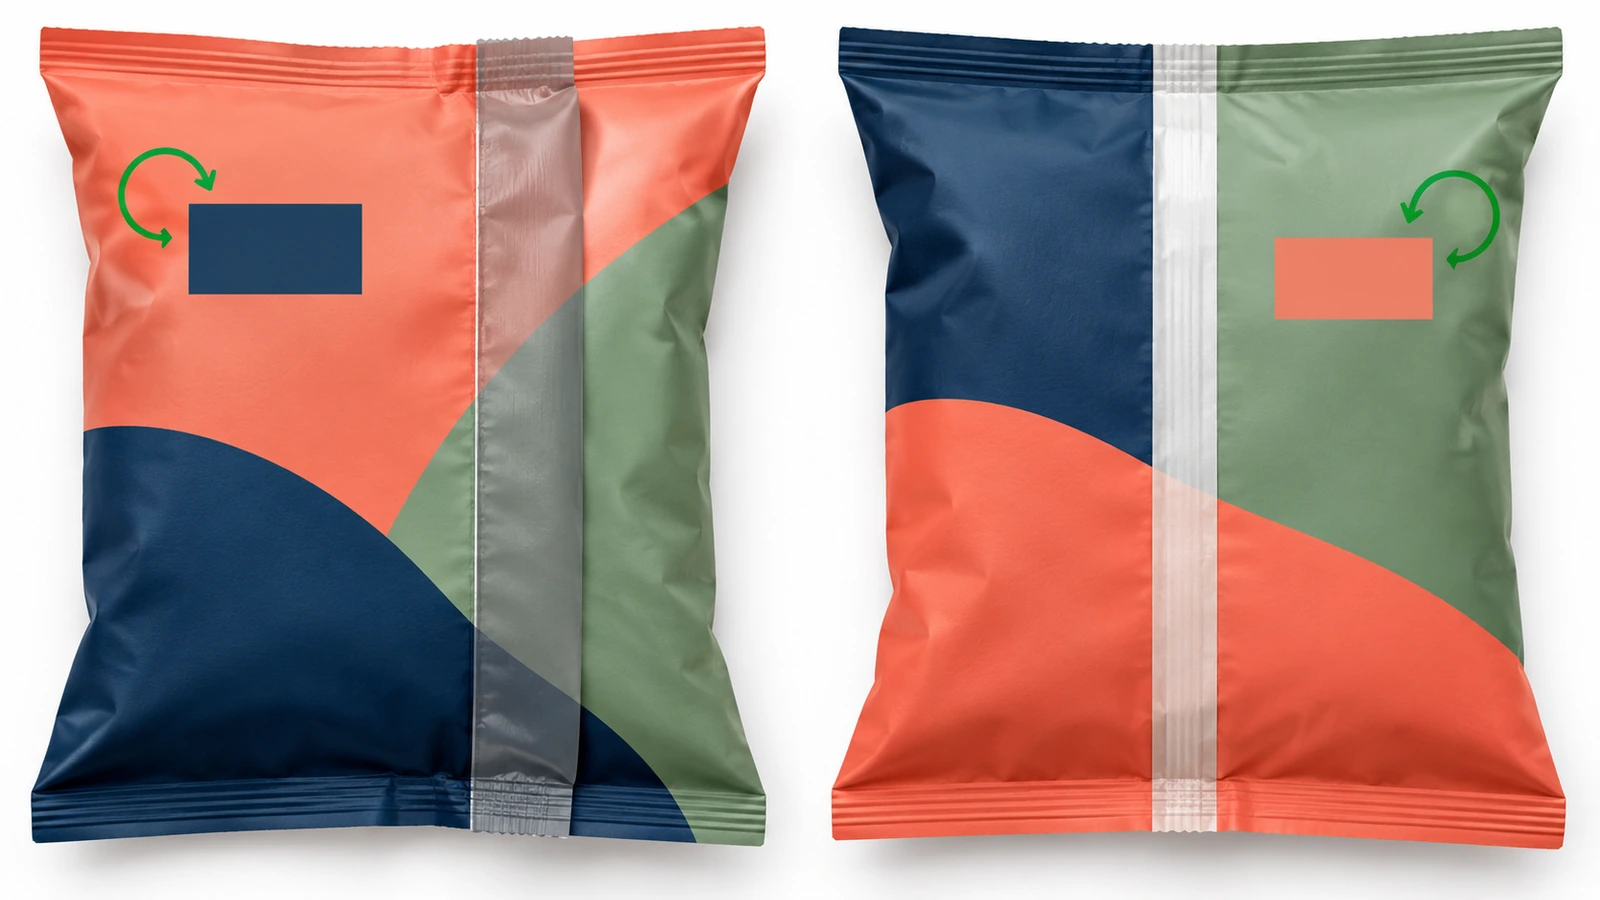
- Sello de aleta: Cualquier arte impreso en la zona de la aleta desaparece en la costura. Cuando la aleta se pliega plana, también cubre una franja del panel posterior en 1 lado. Especifique la dirección del pliegue (izquierda o derecha) para que los diseñadores sepan qué lado queda oculto.
- Sello solapado: La parte posterior queda más plana, lo que favorece las etiquetas, los códigos de fecha y el apilado en cajas. La franja solapada del arte exterior queda oculta, y la tinta en la zona de unión puede debilitar el sellado, por lo que el solape normalmente necesita una banda sin tinta o recubierta.
En cualquiera de los dos estilos, mantenga los códigos de barras, los paneles nutricionales y las ventanas de códigos de lote alejados de la costura y de las uniones en T. La configuración completa del arte se explica en nuestra página sobre bolsas personalizadas de sellado central , así que aquí no se repite.
Cuándo usar una bolsa con sello solapado: una decisión en cinco pasos para productos secos
- Parta de la barrera que necesita, no del sello. Si su producto necesita un laminado metalizado o con lámina metálica y capa exterior de PET, la decisión ya está tomada: sello de aleta. Como referencia superior, la especificación militar para bolsas limita la OTR del material (transmisión de oxígeno)2 a 0,06 cc/m²/24 h/atm y la WVTR (transmisión de vapor de agua) a 0,01 g/m²/24 h [8]. La mayoría de los productos secos de venta minorista necesitan mucho menos, así que confirme su objetivo real antes de pagar por la lámina metálica.
- Revise el llenado. Los polvos finos, como las especias, la harina y las mezclas para bebidas, pueden ensuciar la zona de sellado. Los llenados densos o pesados cargan la unión en T inferior. Los aperitivos envasados con gas nitrógeno mantienen la bolsa tipo almohada bajo presión durante toda la distribución. En los tres casos, deje margen en la unión en T y pida datos de ensayo sobre bolsas llenas, no vacías.
- Considere un sello solapado cuando la película ya lo permita. Los productos secos más ligeros envasados en una película monomaterial sellable por ambas caras, donde importan una parte posterior plana o el ahorro de película, son el caso natural para el sello solapado. No fuerce un sello solapado sobre un laminado que necesita un recubrimiento adicional solo para adherirse.
- Revise la máquina. Los collarines formadores y las unidades de sello posterior están preparados para un solo estilo. Cambiar a un sello distinto en una línea VFFS existente normalmente implica cambiar piezas y una nueva validación del sellado. Una bolsa que no puede sellarse en su llenadora no supone un ahorro.
- Inclúyalo en la RFQ. Indique el tipo de sello, la dirección del pliegue de la aleta o el lado del solape, qué superficies de la película deben ser sellables, cualquier zona sin tinta y el método de ensayo de sellado con informe de media y mínimo. Así las cotizaciones se pueden comparar línea por línea.
Bolsa con sello de aleta frente a bolsa con sello solapado: comparación lado a lado
| Factor | Sello de aleta | Sello solapado |
|---|---|---|
| Unión | Sellante interior con sellante interior | Sellante interior con superficie exterior |
| Requisito de película | Una capa interior termosellable | Ambas caras sellables, o un recubrimiento termosellable en la cara exterior |
| Estructuras típicas | Laminados PET/PE, PET/VMPET/PE, PET/AL/PE | Películas coextruidas sellables por ambas caras; películas recubiertas |
| Carga sobre la costura bajo presión | Pelado (dirección más débil) | Cizalladura (dirección generalmente más fuerte) |
| Escalón de capas en la unión en T | 2 to 4 capas cuando la aleta está plegada | 2 to 3 capas |
| Bordes de corte | Fuera del espacio del producto | Un borde dentro de la bolsa (borde de la lámina expuesto si el laminado tiene lámina metálica) |
| Consumo de película | Aproximadamente el doble de la altura de la aleta | Un ancho de solape |
| Panel posterior | Aleta elevada plegada hacia 1 lado | Más plano, con un ligero escalón de solape |
| La ventana de sellado depende de | Un solo material que se funde consigo mismo | Dos superficies, incluidas la tinta, el recubrimiento y los aditivos del lado exterior |
| Mejor opción para productos secos | Laminados barrera, polvos, aperitivos envasados en atmósfera de gas, café y especias en lámina metálica o película metalizada | Productos secos más ligeros en películas monomateriales, donde importan la planitud o el ahorro de película |
Preguntas frecuentes
Pregunta frecuente: ¿Es más resistente un sello de aleta o un sello solapado?
Bajo presión interna, un sello solapado se carga a cizalladura y generalmente resiste mejor la apertura que un sello de aleta, que se carga a pelado. En la práctica, la unión en T y la contaminación del sellado causan más fallos que la geometría de la costura. Un sello de aleta bien validado supera a un sello solapado mal unido. Juzgue la resistencia con datos de ASTM F88 obtenidos con su propia película, informados por separado para cada sellado y con el valor mínimo indicado.
Pregunta frecuente: ¿Se puede sellar por solape cualquier laminado?
No. Un sello solapado requiere que la superficie exterior se funda con el sellante interior. Los laminados estándar PET/PE y PET/AL/PE con impresión invertida tienen una capa exterior de PET que no se adherirá al PE a las temperaturas de sellado. Necesitan un recubrimiento termosellable en la zona de solape, o bien un sello de aleta.
Pregunta frecuente: ¿Qué sello posterior es mejor para café, especias y polvos?
Estos productos suelen necesitar laminados barrera metalizados o con lámina metálica, lo que apunta a un sello de aleta. Los polvos también pueden ensuciar la zona de sellado, así que pida ensayos con bolsa llena en la unión en T y una clasificación de defectos que trate las fugas por canal como defectos mayores.
Pregunta frecuente: ¿Una bolsa con sello solapado siempre cuesta menos?
Un sello solapado usa una banda más estrecha, así que la película por bolsa es menor. Ese ahorro puede desaparecer si la película necesita un recubrimiento especial o una estructura sellable por ambas caras más cara, o si su llenadora necesita cambio de piezas. Compare el coste total en cotizaciones que indiquen el ancho de banda, la estructura y los recubrimientos.
Pregunta frecuente: ¿Son reciclables las bolsas con sello de aleta y con sello solapado?
La reciclabilidad depende de la película, no de la costura. Las películas de PE o PP monomateriales, que a menudo se adaptan a los sellos solapados, están diseñadas para los flujos de reciclaje. Los laminados multimaterial con lámina metálica normalmente no lo están. En EE. UU., la aceptación en depósito en tienda no es lo mismo que la recogida domiciliaria, así que haga afirmaciones de reciclabilidad solo para la película y el flujo específicos que correspondan.
Pregunta frecuente: ¿Qué documentos de contacto con alimentos debo solicitar?
Solicite una declaración de material capa por capa y una declaración de cumplimiento vinculada a su tipo de alimento y a las condiciones de uso, en lugar de una afirmación genérica de «grado alimentario». En el caso de carne y aves, el USDA FSIS espera que los establecimientos conserven a disposición de la inspección las cartas de garantía de los materiales de envasado, según la guía de materiales de envasado del FSIS[10]. Para un sello solapado, confirme también el recubrimiento y cualquier tinta cerca del solape.
Puntos clave
- La integridad del sellado es el motivo más frecuente de retirada de bolsas, así que la costura posterior merece una especificación explícita. — 54 % (430 de 791) de los identificadores de producto de retiradas de la FDA relacionadas con el sellado se clasificaron como «sellado incompleto o defectuoso», y 74,8 % correspondieron a bolsas o sacos (Fuente)
- Los sellos de aleta sirven para casi cualquier laminado barrera; los sellos solapados requieren que ambas caras de la película sean sellables. — los sellantes interiores suelen ser polímeros de olefina verificados según 21 CFR 177.1520 (Fuente)
- Use los puntos de referencia publicados como orientación al fijar los límites de aceptación del sellado. — en las bolsas de raciones, un promedio inferior a 6 lb/in o cualquier probeta inferior a 5 lb/in se considera defecto mayor (Fuente)
- La anchura del sellado y los defectos ocultos importan tanto como la resistencia. — sellos térmicos convencionales de al menos 1/8 de pulgada, sin gofrado que oculte defectos, en MIL-PRF-44073J (Fuente)
- Los recubrimientos que hacen posibles los sellos solapados también deben cumplir los límites de PFAS de la UE si exporta. — 25 ppb para una sola sustancia, 250 ppb para la suma, 50 ppm de flúor total desde el 12 de agosto de 2026 (Fuente)
Conclusión
La decisión entre bolsa con sello de aleta y bolsa con sello solapado depende de su película. Si su producto seco necesita un laminado metalizado o con lámina metálica con cara de PET, especifique un sello de aleta, indique la dirección del pliegue y solicite ensayos en la unión en T. Si trabaja con una película monomaterial sellable por ambas caras y valora una parte posterior plana o el ahorro de película, un sello solapado merece cotizarse, siempre que controle la zona de solape y lo valide en su propia llenadora. En cualquier caso, ponga por escrito el tipo de sello, las superficies sellables y el método de ensayo para que todos los proveedores cotizen la misma bolsa. Cuando tenga lista la elección del sello posterior, envíe su pliego a través de nuestra página de cotización de bolsas de sellado central , y cotizaremos la construcción que haya especificado.
Referencias
- FDA de EE. UU., Manual Analítico Bacteriológico, Análisis de envases flexibles (alojado por Food Safety, de la Universidad de Wisconsin–Madison). https://foodsafety.wisc.edu/wp-content/uploads/sites/1026/2024/02/BAM_TestingFlexiblePkg.pdf ↩
- Lungren M., Okezue M., «Retiradas relacionadas con la integridad del sellado», AAPS Open 11:30, publicado el 2025-12-15. https://link.springer.com/article/10,1186/s41120-025-00134-2 ↩
- eCFR, 21 CFR 177.1520 Polímeros de olefina (texto vigente). https://www.ecfr.gov/current/title-21/section-177,1520 ↩
- Food Packaging Forum, «Los límites de PFAS del PPWR se aplican desde el 12 de agosto», 2026-08-12. https://foodpackagingforum.org/news/ppwr-pfas-limits-apply-from-august-12 ↩
- How2Recycle, «Depósito en tienda (solo EE. UU.)», 2023-11-22. https://how2recycle.info/about-the-how2recycle-label/store-drop-off-us-only/ ↩
- Reglamento (UE) 2025/40 sobre envases y residuos de envases, EUR-Lex. https://eur-lex.europa.eu/eli/reg/2025/40/oj ↩
- Agencia de Logística de Defensa, PKG&QAP A-A-20177E, 2013-08-01. https://www.dla.mil/Portals/104/Documents/TroopSupport/Subsistence/Rations/cids/qapkg/Q-20177E.pdf ↩
- MIL-PRF-44073J, Envasado de alimentos en bolsas flexibles, con la modificación 01, 2024-02-13. https://www.dla.mil/Portals/104/Documents/TroopSupport/Subsistence/Rations/mil/44073J_ch01.pdf ↩
- Programa Mundial de Alimentos, guía de defectos de envases flexibles (WFP-0000156789). https://docs.wfp.org/api/documents/WFP-0000156789/download/ ↩
- Servicio de Seguridad e Inspección Alimentaria del USDA, «Materiales de envasado para carne y aves». http://www.fsis.usda.gov/food-safety/safe-food-handling-and-preparation/food-safety-basics/meat-and-poultry-packaging ↩


La siguiente información es necesaria para iniciar sesión con redes sociales
Iniciar sesión
Crear una nueva cuenta