Utilizamos cookies para permitir que nuestros sitios web recuerden información, para ayudar a que algunas funcionalidades del sitio web funcionen correctamente, para entender cómo interactúas con y usas nuestros sitios web y para mostrarte contenido y anuncios que son relevantes y atractivos para ti.
Al hacer clic en Aceptar todo, das tu consentimiento al uso de estas cookies.
La tienda no funcionará correctamente si las cookies están desactivadas.
Respuesta rápida: Para dimensionar una bolsa plana, convierta el peso neto en volumen con la densidad aparente de su producto, elija un ancho y un largo internos que contengan ese volumen con espacio de cabeza y, después, añada los anchos de sellado, la zona de la muesca de rasgado y la solapa del orificio de colgado, si la hay, para obtener las dimensiones exteriores que cotiza.
Conocer cómo dimensionar una bolsa plana antes de solicitar un presupuesto ahorra una ronda completa de muestreo. La mayoría de los errores de dimensionado se deben a un mismo hábito: elegir un tamaño de existencias a ojo y esperar que el producto quepa. Esta guía le ofrece un cálculo repetible que parte del volumen, el peso, la forma y el método de llenado de su producto, y termina con el ancho y el largo finales, incluidas las tolerancias para sellados, muescas de rasgado, espacio de cabeza y orificios de colgado.
Por qué falla el dimensionado de bolsas planas
El problema. Una bolsa plana parece sencilla: dos caras, tres sellados de fábrica y un borde abierto. Los formatos planos son también el envase en bolsa más común del mercado. Smithers estimó que 620,5 mil millones de bolsas de pie y planas[1] se utilizarían en todo el mundo en 2024, y las bolsas planas representarían unas tres cuartas partes de ese mercado. Como el formato es tan común, los compradores suelen dar por hecho que los tamaños estándar de cualquier transformador encajarán. Muchas veces no es así.
Por qué es un problema. Una bolsa demasiado pequeña atrapa producto en las mordazas de sellado durante el cierre, lo que debilita el sellado final o provoca fugas. Una bolsa demasiado grande deja holgura visible, desperdicia película y permite que pase más oxígeno y humedad a través de la superficie adicional. Si añade un orificio de colgado sin reservar una solapa, el punzón puede cortar la zona del producto. Cada uno de estos fallos solo aparece después de que el pedido ya se haya impreso.
La solución. Dimensione desde dentro hacia fuera. Calcule el espacio que el producto realmente necesita y después añada tolerancias fijas para cada zona que no sea de producto. El método siguiente funciona igual para polvos, gránulos, sobres de crema y artículos sólidos.
Qué significa realmente «tamaño de bolsa plana»
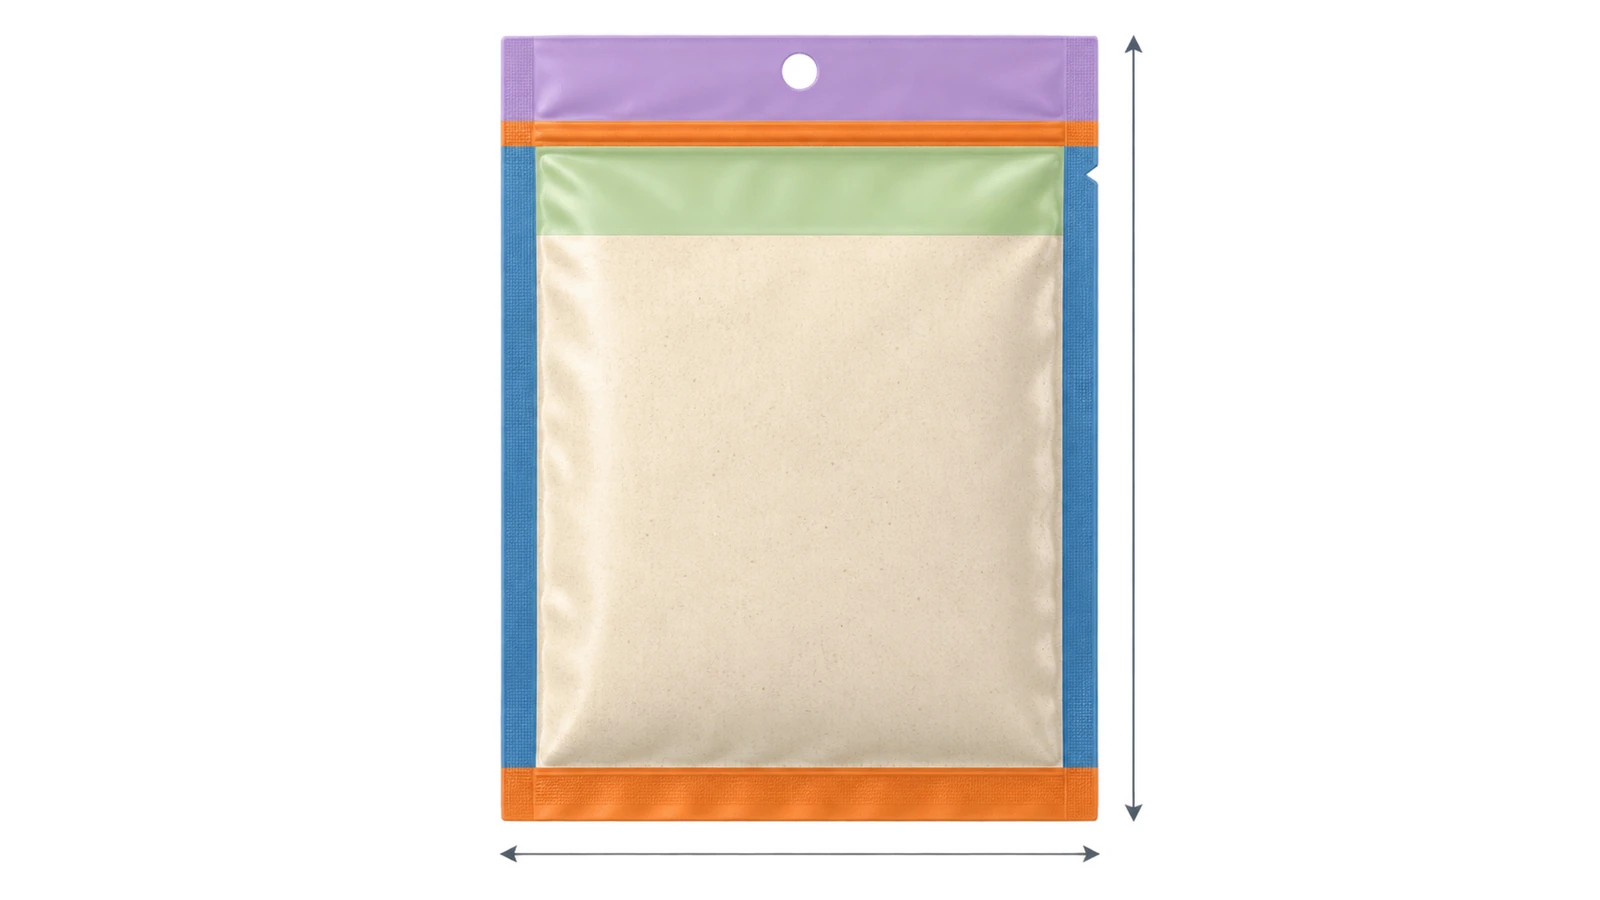
El manual sobre bolsas para retorta de la Agencia Canadiense de Inspección de Alimentos describe la bolsa preformada más común como una con 3 lados sellados previamente por el fabricante de la bolsa[2], por lo que la llenadora solo necesita una barra térmica para cerrarla. Esa estructura define las medidas que debe especificar:
Ancho exterior (W): de borde a borde a lo ancho de la bolsa, incluidos ambos sellados laterales.
Largo exterior (L): desde el borde inferior hasta el borde superior, incluidos el sellado inferior, la zona del producto, el espacio de cabeza, el sellado superior final y cualquier solapa.
Ancho y largo internos (útiles): las dimensiones entre los bordes interiores de los sellados. Solo esta zona contiene producto.
Anchos de sellado: la franja de cada sellado térmico. Cada milímetro de esta zona es película por la que se paga y que no contiene nada.
Los transformadores suelen cotizar las dimensiones exteriores, expresadas como ancho × largo, con el borde de apertura en el extremo superior del largo. Su cálculo va en la dirección contraria: parte del espacio interior y añade los sellados hacia fuera. La economía de los sellados no es trivial. Una patente estadounidense de 1999 US para bolsas de sellado en 3 lados señalaba que omitir un cuarto sellado dio como resultado una reducción aproximada de 10 % en el coste de los materiales[3]. Esa cifra procede del diseño de un único inventor, pero muestra cuánta película de una bolsa pequeña puede concentrarse en las zonas de sellado.
Cómo dimensionar una bolsa plana en ocho pasos
Paso 1: convertir el peso neto en volumen de llenado
Las bolsas contienen volumen, no gramos. Pese un volumen conocido de su producto tal como llega realmente a la llenadora, no como se asienta después del transporte. Divida el peso neto entre esa densidad aparente suelta para obtener el volumen de llenado. En el caso de los polvos, mida también la densidad compactada tras la vibración. La diferencia entre ambas cifras indica cuánto se asentará el producto y cuánta holgura visible aparecerá tras el transporte. Un polvo de 0,45 g/mL en estado suelto necesita unos 67 mL para un llenado de 30 g. Un polvo de 0,65 g/mL necesita solo 46 mL para el mismo peso, así que «cuánto contiene una bolsa plana» no tiene respuesta en gramos hasta que conozca la densidad.
Paso 2: definir el ancho interno según el método de llenado
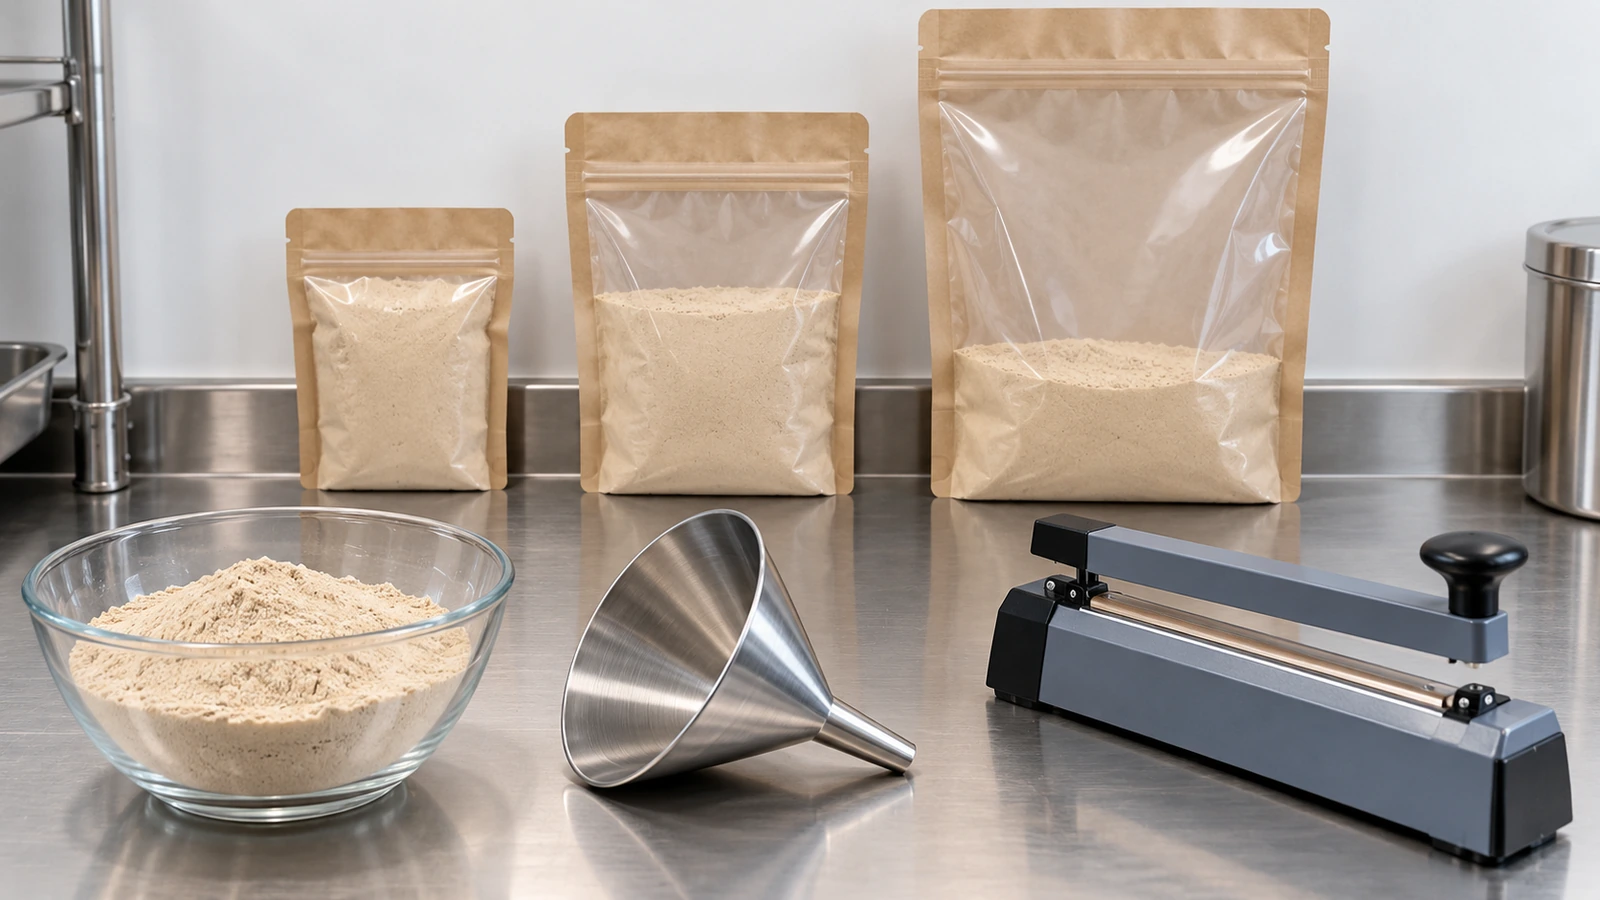
El ancho suele venir fijado por el llenado, no por el diseño gráfico. Mida tres aspectos: el diámetro exterior de la boquilla o del embudo de llenado, hasta dónde se abre la boca de la bolsa en su llenadora (o a mano) y la dimensión más ancha de cualquier artículo sólido. El ancho interno debe permitir que la boquilla entre, con espacio para que el operario o la pinza abran la boca. En artículos sólidos como toallitas, sobres dentro de sobres o tarjetas de muestra, deje holgura a ambos lados para que el artículo entre sin arrastrarse por la capa sellante.
Paso 3: estimar la capacidad máxima
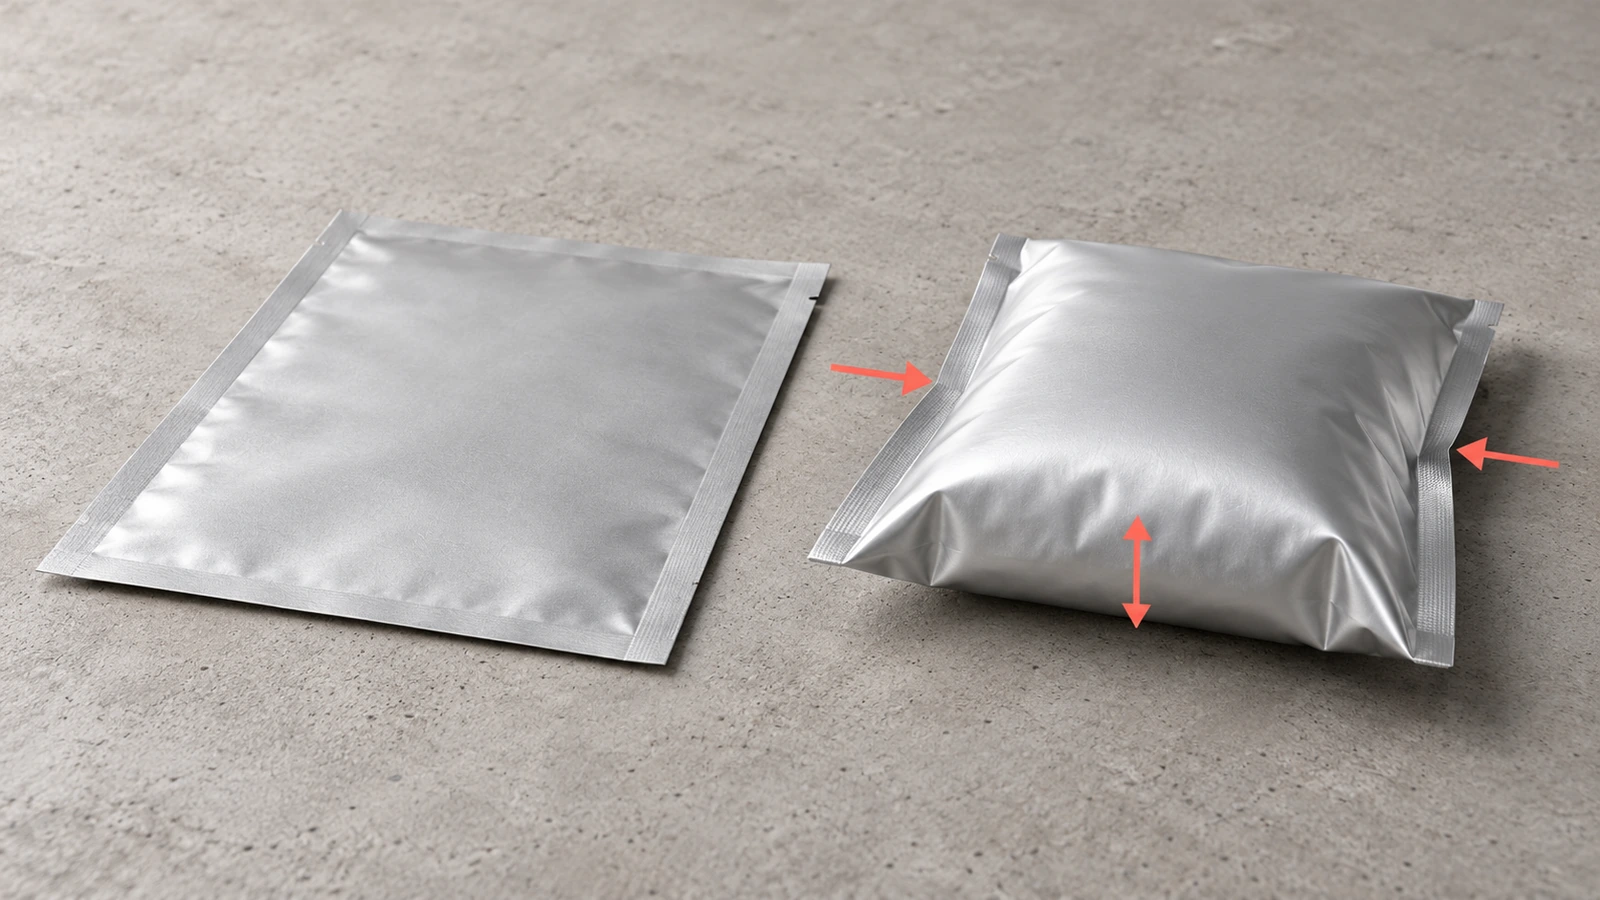
Cuando una bolsa plana se llena, adopta forma de cojín y su huella plana se reduce. Un límite útil procede del «problema de la bolsa de papel», un problema matemático que aproxima el mayor volumen que puede contener un rectángulo sellado de película flexible. Con ancho interno w y largo interno l (donde l ≥ w):
En una bolsa cuadrada esto da aproximadamente 0,19 × w³. Considérelo un límite superior, porque una bolsa llena hasta ese punto no tiene espacio de cabeza ni superficie plana para sellar. En polvos que deben quedar razonablemente planos y mantener limpia la zona de sellado, un primer prototipo sensato apunta a aproximadamente 40–60 % de V_max. Esa franja es una suposición de partida, no una norma; el paso 8 lo confirma.
Paso 4: añadir las tolerancias de ancho de sellado
La tolerancia de ancho de sellado en el dimensionado de bolsas tiene 2 caras: los sellados deben ser lo bastante anchos para resistir el desregistro, las arrugas y la manipulación, pero cada milímetro extra suma ancho y largo. Las especificaciones publicadas ofrecen un mínimo útil. El requisito de embalaje para raciones PCR-G-003B de la Agencia de Logística de Defensa de EE. UU. define un sellado efectivo como fundido, continuo y libre de producto, con una anchura mínima de 1/16 de pulgada[4], y rechaza un lote si alguno de los tres bordes sellados tiene una media inferior a 6 lb por pulgada de anchura. El manual de la CFIA clasifica como defecto grave un sellado que queda con menos de 3 mm de anchura íntegra tras la deslaminación del borde.
Son valores mínimos de aceptación, no objetivos de diseño. Los transformadores suelen ofrecer anchos de sellado nominales en el rango de 5, 8 o 10 mm; pregunte qué anchos producen las mordazas de sellado de su proveedor y diseñe en torno a uno de ellos. Los sellados laterales más anchos también dejan espacio para iniciar la muesca de rasgado. La resistencia se verifica por separado: ASTM F88/F88M-23[5] mide la fuerza necesaria para separar por pelado una tira de sellado y registra cómo falló, pero no demuestra que una bolsa sea hermética. Los problemas de sellado no son raros. Un análisis de los datos de retiradas de la FDA de enero de 2019 a enero de 2025 halló que un sellado incompleto o defectuoso[6] fue la causa en un 54 % (430 de 791) de las retiradas de productos médicos relacionadas con la integridad del sellado. Eran productos médicos, pero el punto de fallo, la formación del sellado, es el mismo en las bolsas de alimentos y cosméticos.
Paso 5: reservar espacio de cabeza por encima de la línea de llenado
El espacio de cabeza es la zona de película transparente entre la parte superior del producto y el borde interior del sellado superior final. Evita que el producto llegue a las mordazas de sellado. Esto importa sobre todo en polvos. Un estudio de ensayo de pelado de 2019, de Bamps y colaboradores, halló que la contaminación por polvo en la zona de sellado redujo la resistencia del sellado optimizado en aproximadamente 16–79 %, según el sellante. El manual de la CFIA señala un problema relacionado con los líquidos: un vacío excesivo antes del cierre puede arrastrar producto a la zona de sellado. Dimensione el espacio de cabeza según su método de llenado. Los polvos finos llenados con tornillo sinfín generan más polvo que los gránulos, y las bolsas llenadas a mano necesitan espacio para que los dedos mantengan la boca plana. No dimensione el espacio de cabeza solo por apariencia: la holgura excesiva hace que un producto premium parezca poco llenado.
Paso 6: colocar la muesca de rasgado y cualquier cierre zip
Una muesca de rasgado va en el sellado lateral. Debe quedar por encima de la línea de llenado, para que el consumidor no rasgue el producto, y por debajo del sellado superior. Si la bolsa lleva cierre zip, la muesca debe ir por encima del cierre; una línea de rasgado por debajo de una banda de recierre inutiliza el cierre. El diseño del sellado afecta a la fuerza de apertura tanto como la posición de la muesca. En un informe de evento adverso de la FDA, un cliente que abría unas 400 bolsas para tarjetas de reactivos al día notificó lesiones en el antebrazo del personal; la investigación rastreó el origen de las bolsas de difícil apertura[7] hasta una muesca de rasgado dentada combinada con un sellado lateral de tres nervaduras, y los usuarios comprobaron que un sellado de dos nervaduras con una sola muesca era más fácil de abrir. Al especificar la muesca, indique su altura desde el borde superior en el plano de troquelado y añada longitud si la zona de la muesca se solapa con el espacio de cabeza.
Paso 7: añadir una solapa para orificios de colgado
Si la bolsa va a colgarse de un gancho, añada una solapa por encima del sellado superior. Las guías de dimensionado publicadas por los transformadores sitúan esta solapa en 1 to 1,5 pulgadas (unos 25–40 mm) para una ranura europea o un orificio redondo, según el tipo de orificio y la cantidad de película plana que necesite el gancho de exhibición. Sin ella, el punzón cae en el sellado o en la zona del producto. Las ranuras europeas necesitan más altura de solapa que los orificios redondos pequeños. La solapa es longitud adicional pura, así que no la incluya en las bolsas que se enviarán dentro de cajas o sobres de envío.
Paso 8: revisar el área de película y después realizar una prueba de llenado
El tamaño de la bolsa también determina el rendimiento de barrera. La tasa de transmisión de oxígeno conforme a ASTM D3985[8] se expresa por metro cuadrado y por día, así que el oxígeno total que llega al producto aumenta con el área de película. Una bolsa sobredimensionada deja pasar más oxígeno con la misma especificación de película. El ejemplo práctico siguiente lo cuantifica.
Las bolsas pequeñas también aumentan la proporción de película respecto al producto, lo que importa para la evaluación del contacto con alimentos. En EE. UU., la capa sellante que entra en contacto con el alimento suele ser una poliolefina amparada por 21 CFR §177,1520[9], en las condiciones de uso de esa sección. En la UE, el Reglamento (UE) n.º 10/2011[10] limita la migración global a 10 mg por dm² de superficie en contacto con alimentos. Un sobre de muestra de 30 g puede tener varias veces más área de película por gramo que un envase familiar, así que pida a su proveedor que confirme que el ensayo de migración refleja el tamaño real de su bolsa y su tipo de alimento. La página del producto explica qué documentos solicitar; esta guía solo trata el aspecto dimensional.
Por último, pida bolsas en blanco o lisas con el tamaño calculado y con un escalón de tamaño a cada lado. Llénelas en su línea real o con su método de llenado manual, ciérrelas y compruebe cuatro aspectos: el producto queda por debajo de la muesca, la zona de sellado está visiblemente limpia, la bolsa llena cabe en su caja o sobre de envío y la holgura resulta aceptable tras una prueba de agitado que simule el asentamiento.
Ejemplo práctico: dimensiones de bolsa plana para polvos (30 g)
Este ejemplo usa valores ilustrativos para mostrar el cálculo. Sustituya cada valor por sus propias mediciones.
Volumen de llenado. 30 g con una densidad aparente suelta de 0,45 g/mL = aproximadamente 67 mL.
Ancho interno. La boquilla y la apertura de la boca de la llenadora sugieren un ancho interno de 80 mm.
Largo interno. Pruebe con 115 mm entre el sellado inferior y el borde interior del sellado superior (esto incluye el espacio de cabeza). Con l/w = 1,44, V_max ≈ 80³ × [0,458 − 0,137] ≈ 164 mL. El llenado de 67 mL equivale a unos 41 % de ese límite, dentro de la franja inicial de 40–60 %.
Tolerancias de ancho. 2 sellados laterales, con un supuesto de 8 mm cada uno: 80 + 16 = 96 mm de ancho exterior.
Tolerancias de largo. Sellado inferior 8 mm + interior 115 mm + sellado superior 8 mm = 131 mm de largo exterior. Si la bolsa va a colgarse, añada una solapa de 30 mm: 161 mm.
Comprobación del área. Con 96 × 131 mm, la bolsa tiene unos 0,025 m² de película en ambas caras. Elegir un tamaño de existencias «lo bastante parecido» de 110 × 150 mm eleva esa cifra a unos 0,033 m², es decir, unos 31 % más de área de película y, con la misma OTR de la película, unos 31 % más de entrada de oxígeno.
La especificación resultante queda así: 96 mm W × 131 mm L exteriores, sellados de 8 mm, muesca de rasgado situada en el sellado lateral entre la línea de llenado y el sellado superior, con apertura por la parte superior. Es el tipo de solicitud que un transformador puede cotizar sin tener que adivinar nada.
Comparación de métodos de dimensionado de bolsas planas
Método
Datos de entrada en los que se basa
Dónde falla
Mejor uso
Elegir un tamaño de existencias a ojo
Estimación visual y una muestra sobre la mesa
Ignora la densidad, el asentamiento y el espacio de cabeza; suele ser sobredimensionado, lo que deja holgura de llenado y área de película adicional
Solo tableros de inspiración en fases muy tempranas
Copiar la bolsa de un competidor
Una bolsa medida con regla
Su densidad de producto, método de llenado y anchos de sellado difieren de los suyos
Un punto de referencia aproximado
Calcular a partir del volumen (esta guía)
Densidad aparente, tamaño de la boquilla, anchos de sellado, necesidades de muesca y de solapa
La fórmula de capacidad es una aproximación; el comportamiento real del llenado sigue variando
Redactar una especificación lista para cotizar
Calcular y después hacer una prueba de llenado
Todo lo anterior más prototipos físicos
Supone una pequeña ronda de muestreo
Cualquier producto que vaya a una línea automatizada o al punto de venta
El método de cálculo le lleva a un tamaño defendible; la prueba lo confirma antes de fabricar las planchas de impresión o de lanzar una tirada digital grande.
Preguntas frecuentes
Preguntas frecuentes: ¿cuánto contiene una bolsa plana?
Depende de las dimensiones internas y de la densidad del producto. La aproximación de la bolsa de papel da un límite teórico de aproximadamente 0,19 × w³ para una bolsa cuadrada con ancho interno w. Una bolsa interna de 80 × 115 mm alcanza un máximo cercano a 164 mL. En el caso de un envase de polvo que se coloca plano, prevea llenar aproximadamente 40–60 % de ese límite y después confirme con una prueba de llenado. Convierta a gramos solo después de medir la densidad aparente de su producto.
Preguntas frecuentes: ¿las medidas de ancho y largo de la bolsa plana se toman por dentro o por fuera?
Los transformadores suelen cotizar las dimensiones exteriores, de borde a borde, expresadas como ancho × largo. Su cálculo debe partir de las dimensiones internas y añadir los anchos de sellado, el espacio de cabeza, la zona de la muesca y la solapa. Indíquelo todo en su solicitud, junto con el ancho de sellado que haya supuesto, para que nadie reste los sellados dos veces.
Preguntas frecuentes: ¿qué tolerancia de ancho de sellado debo usar en el dimensionado de bolsas?
Use un ancho nominal que las mordazas de sellado de su proveedor produzcan realmente, habitualmente dentro del rango de 5–10 mm, y añádalo a cada borde sellado: ambos laterales, el inferior y el sellado superior posterior al llenado. Los umbrales de aceptación publicados son mucho más estrechos, como el sellado efectivo mínimo de 1/16 de pulgada de la DLA PCR-G-003B y el umbral de sellado residual de 3 mm del manual de la CFIA sobre bolsas para retorta, así que diseñe muy por encima de ellos.
Preguntas frecuentes: ¿qué dimensiones de bolsa plana funcionan mejor para polvos?
Los polvos necesitan más espacio de cabeza que los sólidos, porque el polvo en la zona de sellado debilita los sellados; un estudio de ensayo de pelado de 2019 midió pérdidas de resistencia de aproximadamente 16–79 %. Dimensione el ancho interno para que pase su tornillo sinfín o su embudo, mantenga el llenado muy por debajo del sellado superior y compruebe la densidad compactada para que la bolsa no parezca medio vacía tras el envío.
Preguntas frecuentes: ¿cuánta longitud extra necesita un orificio de colgado?
Las guías de dimensionado de los transformadores suelen reservar una solapa de unos 25–40 mm (1–1,5 pulgadas) por encima del sellado superior para un orificio redondo o una ranura europea. Prescinda de la solapa si la bolsa se envía dentro de una caja, porque añade película sin añadir capacidad.
Preguntas frecuentes: ¿puedo usar simplemente un tamaño estándar de existencias?
Puede hacerlo si su tamaño calculado coincide con uno de ellos. Si el tamaño de existencias más cercano es mucho más grande, pagará película adicional, aceptará más entrada de oxígeno a través del área añadida y correrá el riesgo de una holgura de llenado visible. Haga primero el cálculo y después compárelo con los tamaños disponibles.
Puntos clave
Las bolsas planas dominan los volúmenes de bolsas, así que los tamaños de existencias están por todas partes, pero no están dimensionados para su producto — aproximadamente tres cuartas partes de 620,5 mil millones de bolsas en 2024 (Fuente)
Los umbrales de aceptación de sellado publicados son estrechos, así que diseñe los sellados muy por encima de ellos — sellado efectivo mínimo de 1/16 de pulgada y resistencia media de 6 lb por pulgada en una especificación estadounidense de raciones (Fuente)
El ancho de sellado residual tras la deslaminación es un defecto graduado — por debajo de 3 mm se considera grave (Fuente)
La formación del sellado, y no los microagujeros de la película, provoca la mayoría de las retiradas por integridad del sellado — 54 % de 791 identificadores de productos retirados citaban un sellado incompleto o defectuoso (Fuente)
El sobredimensionado aumenta la exposición de la barrera porque la OTR se mide por unidad de área — unos 31 % más de área de película en la opción sobredimensionada del ejemplo práctico (Fuente)
Las zonas de sellado son una parte real del coste de la película — eliminar un sellado ahorró unos 10 % de material en un diseño de patente de 1999 (Fuente)
Antes de solicitar un presupuesto
El dimensionado es la parte de la solicitud que solo usted puede aportar, porque solo usted conoce la densidad de su producto, su método de llenado y cómo se enviará o expondrá la bolsa. Entregue al transformador cuatro datos: el volumen de llenado, el ancho y el largo internos, el ancho de sellado que haya supuesto y, si la hay, la altura de la solapa, además de la posición de la muesca de rasgado medida desde el borde superior. Con esos datos, la elección del material, la documentación y el proceso de pedido pueden avanzar con rapidez. Consulte nuestra página sobre bolsas planas personalizadas con sellado en 3 lados explica los pasos siguientes y cómo enviar una solicitud lista para cotizar.
Notas al pie
Smithers, «La innovación y la sostenibilidad impulsan el crecimiento de las bolsas», junio de 2024, citando El futuro del envasado en bolsas hasta 2029. smithers.com↩
Agencia Canadiense de Inspección de Alimentos, Manual de defectos de bolsas flexibles para retorta, §2.4.1 bolsas preformadas y clasificación de defectos. inspection.canada.ca↩
Patente de EE. UU. 6,006,501, concedida el 28 de diciembre de 1999, descripción del ahorro de material en bolsas de sellado en 3 lados. patents.justia.com↩
Agencia de Logística de Defensa, Requisitos de embalaje PCR-G-003B (Cambio 02), definición de sellado efectivo y límites de aceptación de ASTM F88 para bolsas preformadas. dla.mil↩
ASTM F88/F88M-23, Método de ensayo estándar para la resistencia del sellado de materiales flexibles de barrera, publicado el 1 de mayo de 2023. webstore.ansi.org↩
«Análisis de metadatos de las relaciones entre la integridad del sellado de los envases y las retiradas de productos medicinales», AAPS Open, 15 de diciembre de 2025. link.springer.com↩
Informe de evento adverso MAUDE de la FDA de EE. UU. MDR 8565229, dificultad de apertura de bolsas relacionada con el diseño de la muesca de rasgado y del sellado lateral. accessdata.fda.gov↩
ASTM D3985, Método de ensayo estándar para la tasa de transmisión de gas oxígeno a través de películas y láminas plásticas mediante un sensor coulométrico (D3985-17, revisado posteriormente como D3985-24). webstore.ansi.org↩
Código de Regulaciones Federales de EE. UU., 21 CFR §177,1520, Polímeros de olefinas. ecfr.gov↩
Reglamento de la Comisión (UE) n.º 10/2011 sobre materiales y objetos plásticos destinados a entrar en contacto con alimentos, texto consolidado (artículo 12, límite de migración global). eur-lex.europa.eu↩
¡Hola! Soy Bruce, orgulloso padre de mi increíble hijo. Soy el fundador de Zigpac, una empresa de impresión y empaque que ayuda a pequeñas y medianas empresas con soluciones personalizadas. ¡Creemos algo genial juntos!


 PDF del blog para lectura offline


La siguiente información es necesaria para iniciar sesión con redes sociales
Iniciar sesión
Crear una nueva cuenta