Las bolsas personalizadas con sellado por 3 lados son envases planos y flexibles, suministrados con tres bordes sellados y una abertura para el llenado. Especifique el material, las dimensiones útiles, el diseño de impresión y las condiciones de sellado final conforme a su producto —no un tamaño genérico de bolsa— para desarrollar envases para muestras, porciones individuales y productos minoristas en caja.
Para propietarios de marcas, compradores de envases y coenvasadores: conviene evaluar este formato para mezclas de especias, muestras de café, polvos nutricionales, sobres de belleza, premios para mascotas y otros productos compactos. La idoneidad de la aplicación depende de la estructura seleccionada y de la validación con el contenido real. Las aplicaciones farmacéuticas o químicamente exigentes requieren una evaluación técnica independiente.
Una bolsa puede verse correcta en una prueba de diseño y aun así fallar durante el llenado. Un espacio de cabeza insuficiente puede dejar polvo en la zona de sellado; un laminado inadecuado puede permitir la absorción de humedad; una muesca abre fácil mal ubicada puede dificultar la apertura del envase terminado.
Estos problemas resultan más costosos después de la impresión y la distribución. Los envases rechazados interrumpen el llenado, el inventario excesivo inmoviliza capital y un envase con fugas o difícil de abrir puede perjudicar la experiencia del producto. La solución práctica es aprobar el envase como un sistema funcional: contenido, película, dimensiones, cierre, equipo de llenado y protección durante el transporte.
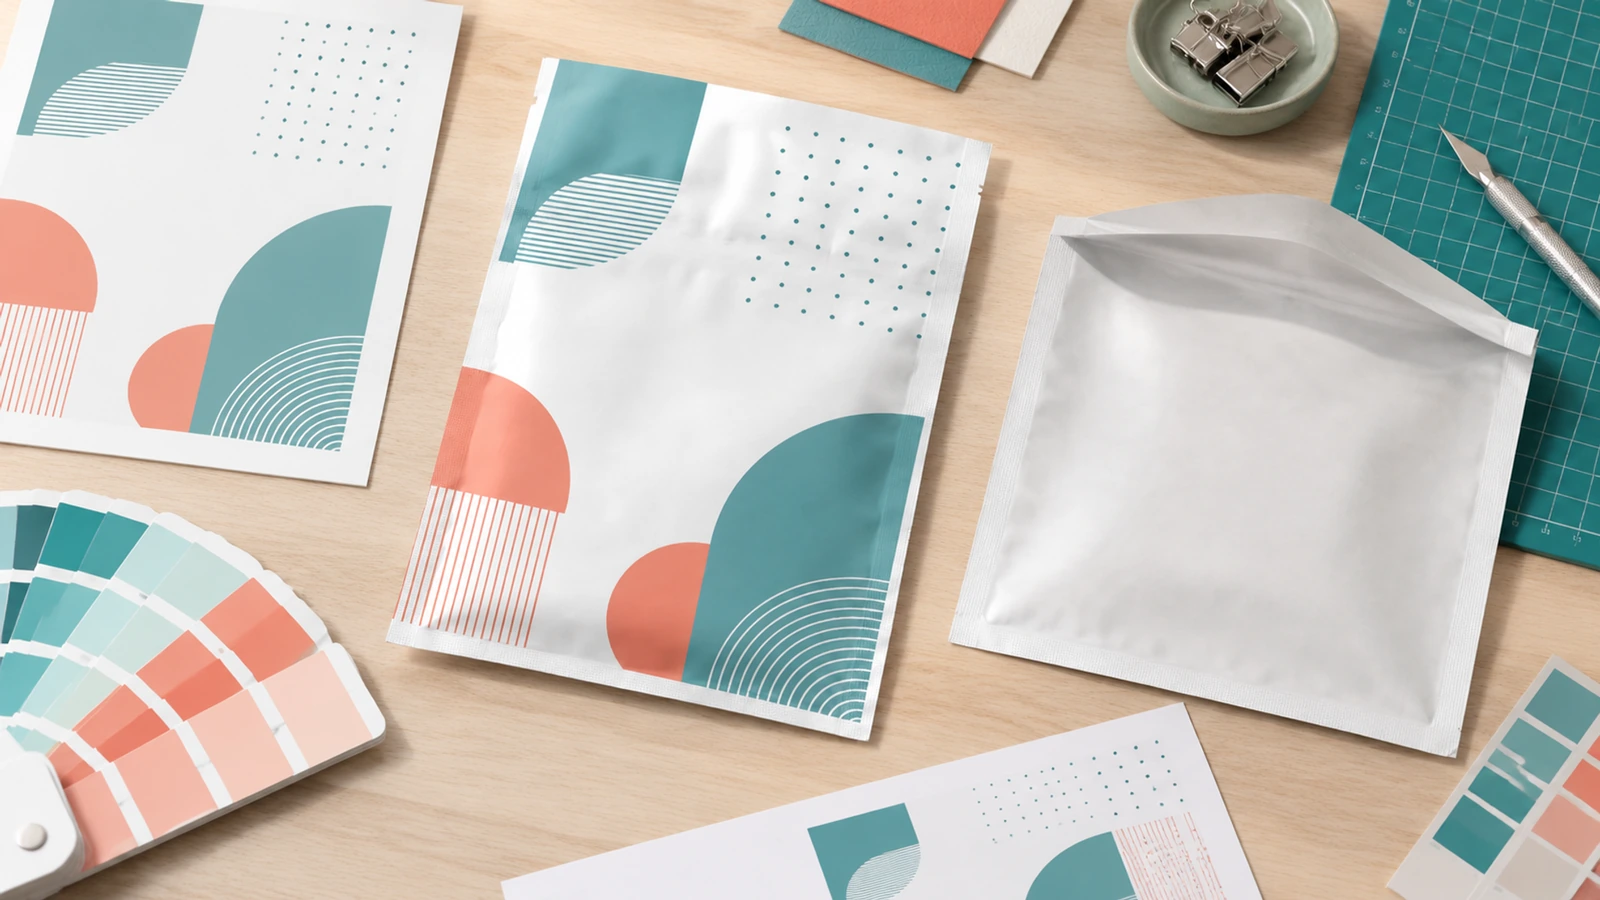
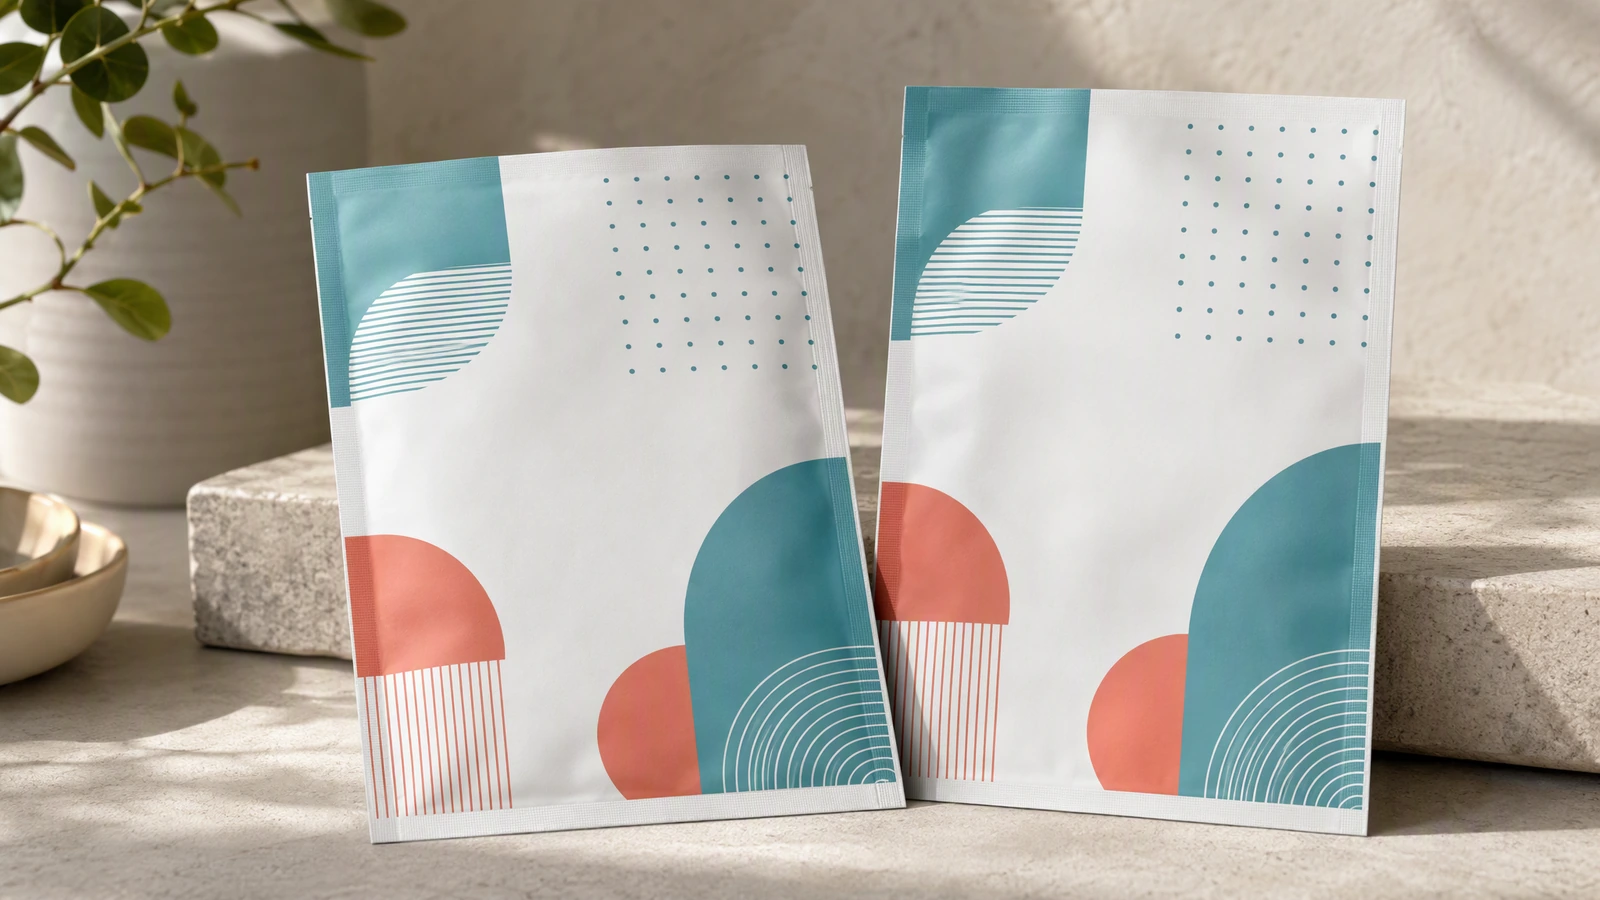
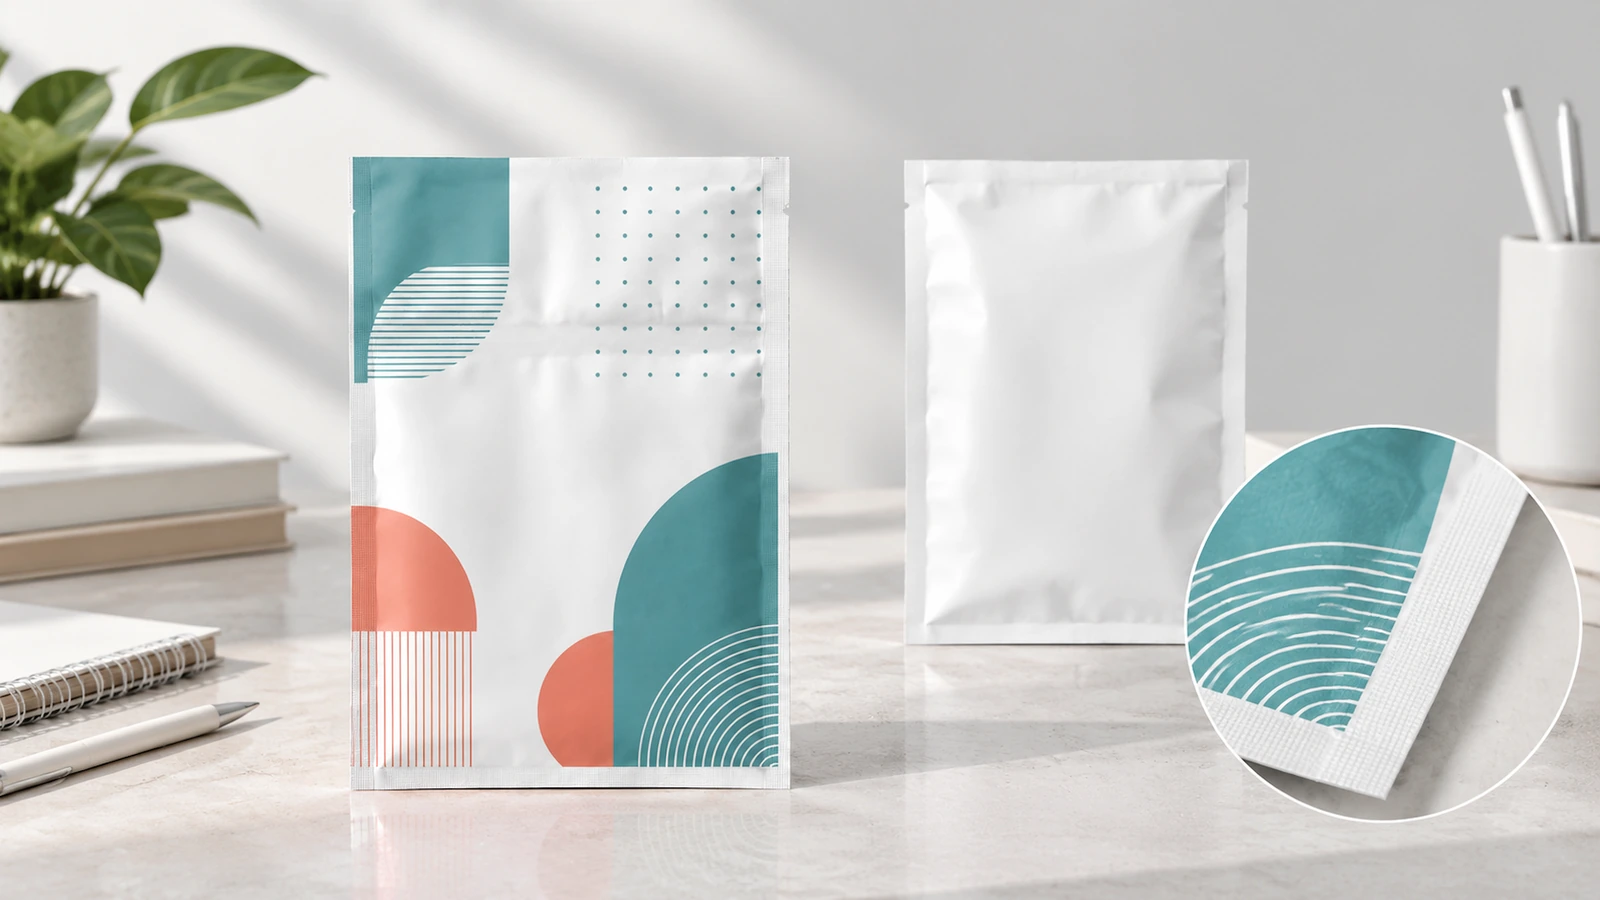
Conceptos de aplicación ilustrativos; no son fotografías de productos suministrados ni de capacidades de llenado validadas.
Explore este formato de envase
¿Qué caracteriza a esta bolsa plana con sellado por 3 lados? ↑
El producto pertenece a Bolsas de plástico personalizadas → Bolsas planas personalizadas. Su configuración distintiva consiste en un cuerpo plano con tres bordes presellados y una abertura destinada al llenado. El llenador cierra la abertura restante después de cargar el producto. Una muesca abre fácil, un cierre tipo cremallera o un orificio para colgar son opciones de diseño adicionales, no características automáticas.
La definición de bolsa preformada de la CFIA[1] documenta esta disposición en un contexto de envases para retorta. Solo respalda la descripción estructural: una bolsa plana común no se vuelve apta para retorta simplemente porque sus bordes sigan la misma disposición.
A diferencia de una bolsa autoportante, este formato plano no tiene un fuelle inferior diseñado para exhibirse de pie. Por ello, es una opción práctica para kits de muestras, cajas, envases múltiples y exhibiciones colgantes adecuadamente diseñadas. Si el envase debe mantenerse de pie sin apoyo en un estante minorista, compare una estructura autoportante antes de desarrollar el diseño.
Distinga también entre bolsas preformadas vacías y material en bobina impreso. Un sistema de llenado para bolsas preformadas maneja bolsas individuales; un proceso de formado, llenado y sellado forma el envase a partir de película. Una apariencia final similar no establece la compatibilidad con el equipo. Indique qué formato de suministro requiere su operación de llenado antes de solicitar un precio.
¿Cómo convertir una ficha de producto en una bolsa aprobada? ↑
Defina primero el contenido y las condiciones de exposición
Empiece por el producto, no por el nombre de una película preferida. Identifique si el contenido es seco, aceitoso, líquido, abrasivo o sensible al oxígeno, la humedad, la luz y la pérdida de aroma. Incluya el objetivo de vida útil, el entorno de almacenamiento, el mercado de destino y cualquier requisito de vacío, inyección de gas, llenado en caliente, congelación o retorta.
Estos detalles determinan qué debe probarse. Un polvo plantea un reto de sellado distinto al de una crema, mientras que las partículas afiladas introducen una preocupación mecánica que las cifras de barrera por sí solas no pueden resolver. Considere la vida útil como un objetivo de validación del envase lleno, no como un beneficio garantizado por una abreviatura de material.
Separe las dimensiones externas del espacio útil de llenado
Registre el ancho y la altura externos terminados en milímetros y, a continuación, identifique el espacio ocupado por los sellos laterales, el sello inferior, el sello de cierre final y cualquier cierre tipo cremallera o cabecera para colgar. La cara imprimible, la cavidad útil y las dimensiones externas están relacionadas, pero no son medidas intercambiables.
La capacidad, la tolerancia de carga y la cantidad de artículos que caben dependen de las dimensiones reales del producto, la condición de carga y la validación de muestras. Un peso neto declarado no determina el tamaño de la bolsa: productos con distintas formas o densidades aparentes pueden ocupar volúmenes diferentes con el mismo peso.
Use una muestra llena para evaluar el espacio de cabeza, la holgura de apertura, la apariencia y la posición del sello final. Para aplicaciones colgantes, ubique el orificio en una cabecera específica fuera de la cavidad del producto. Acuerde las tolerancias dimensionales con el operador de llenado, en lugar de adoptar la precisión anunciada por otro proveedor.
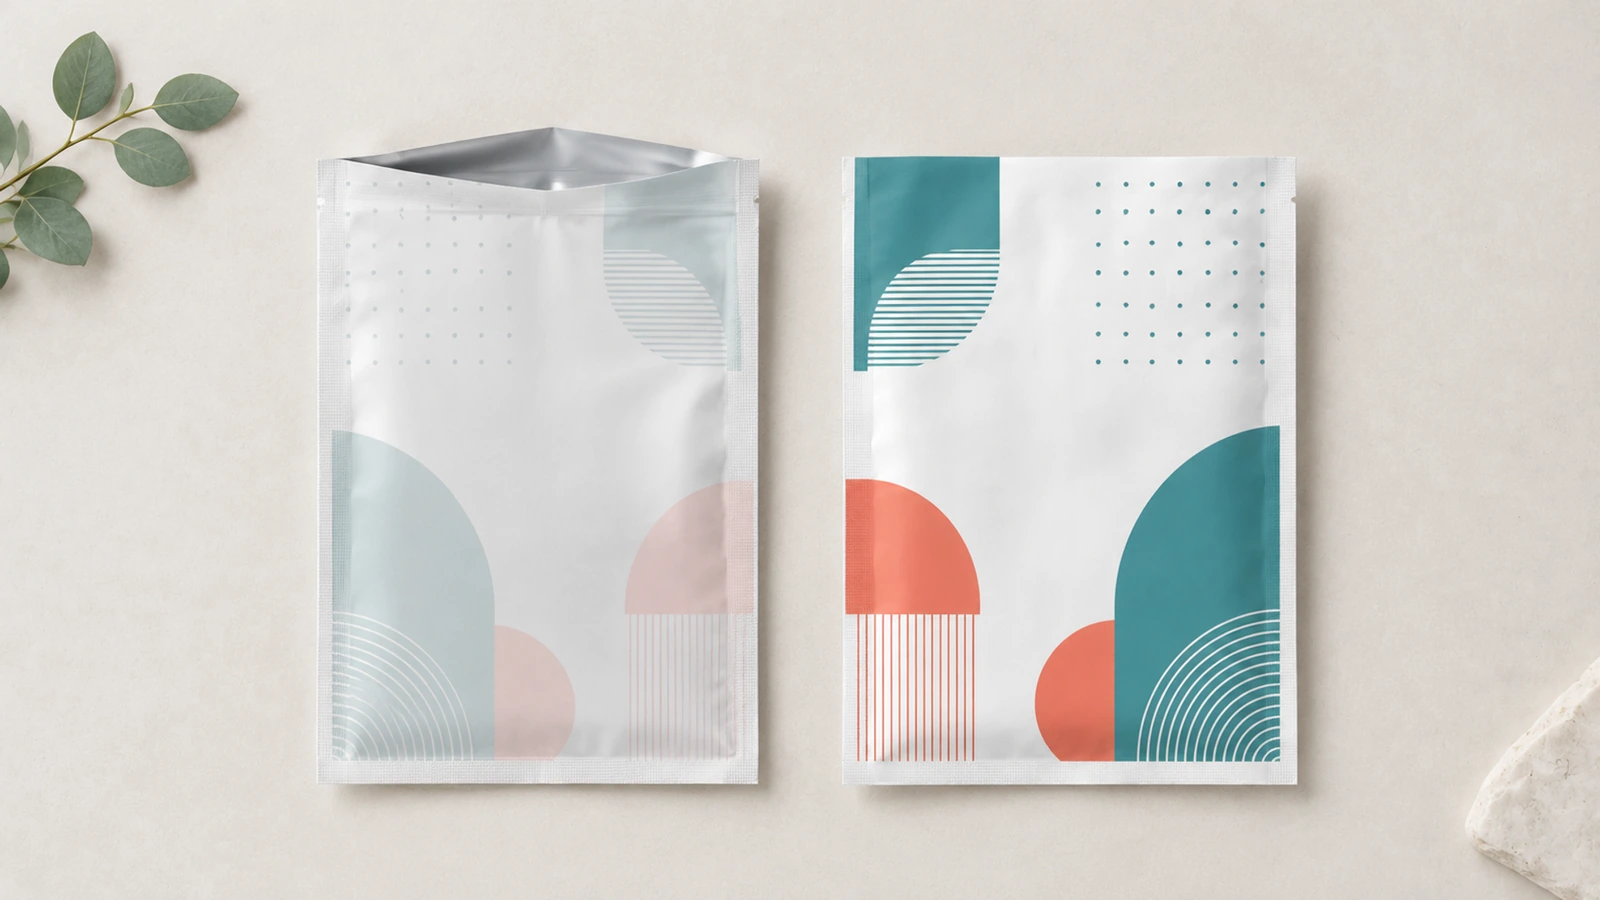
Revise el diseño a tamaño real de impresión, incluidas las instrucciones, la información de ingredientes cuando corresponda, el espacio para códigos de lote y la legibilidad del código de barras. Evite colocar información esencial sobre un sello, una muesca o una trayectoria de apertura. Una prueba grande en pantalla puede ocultar texto que resulta difícil de leer en un sobre pequeño terminado.
Elija los detalles de superficie y cierre según el uso
Los acabados mate y brillante, las zonas transparentes, las muescas de apertura, las esquinas redondeadas, los orificios para colgar y los cierres de cremallera son opciones que pueden analizarse durante la cotización. No son capacidades confirmadas para este producto. Cada combinación solicitada requiere una revisión de viabilidad según la construcción elegida y la ruta de fabricación.
Un envase de un solo uso puede necesitar una abertura accesible sin cierre tipo cremallera. Un producto destinado a accesos repetidos necesita una función de recierre evaluada por separado. Cuando se proponga una cremallera, revise su posición respecto al sello térmico final y a la trayectoria de desgarro para que la apertura no destruya la función de recierre.
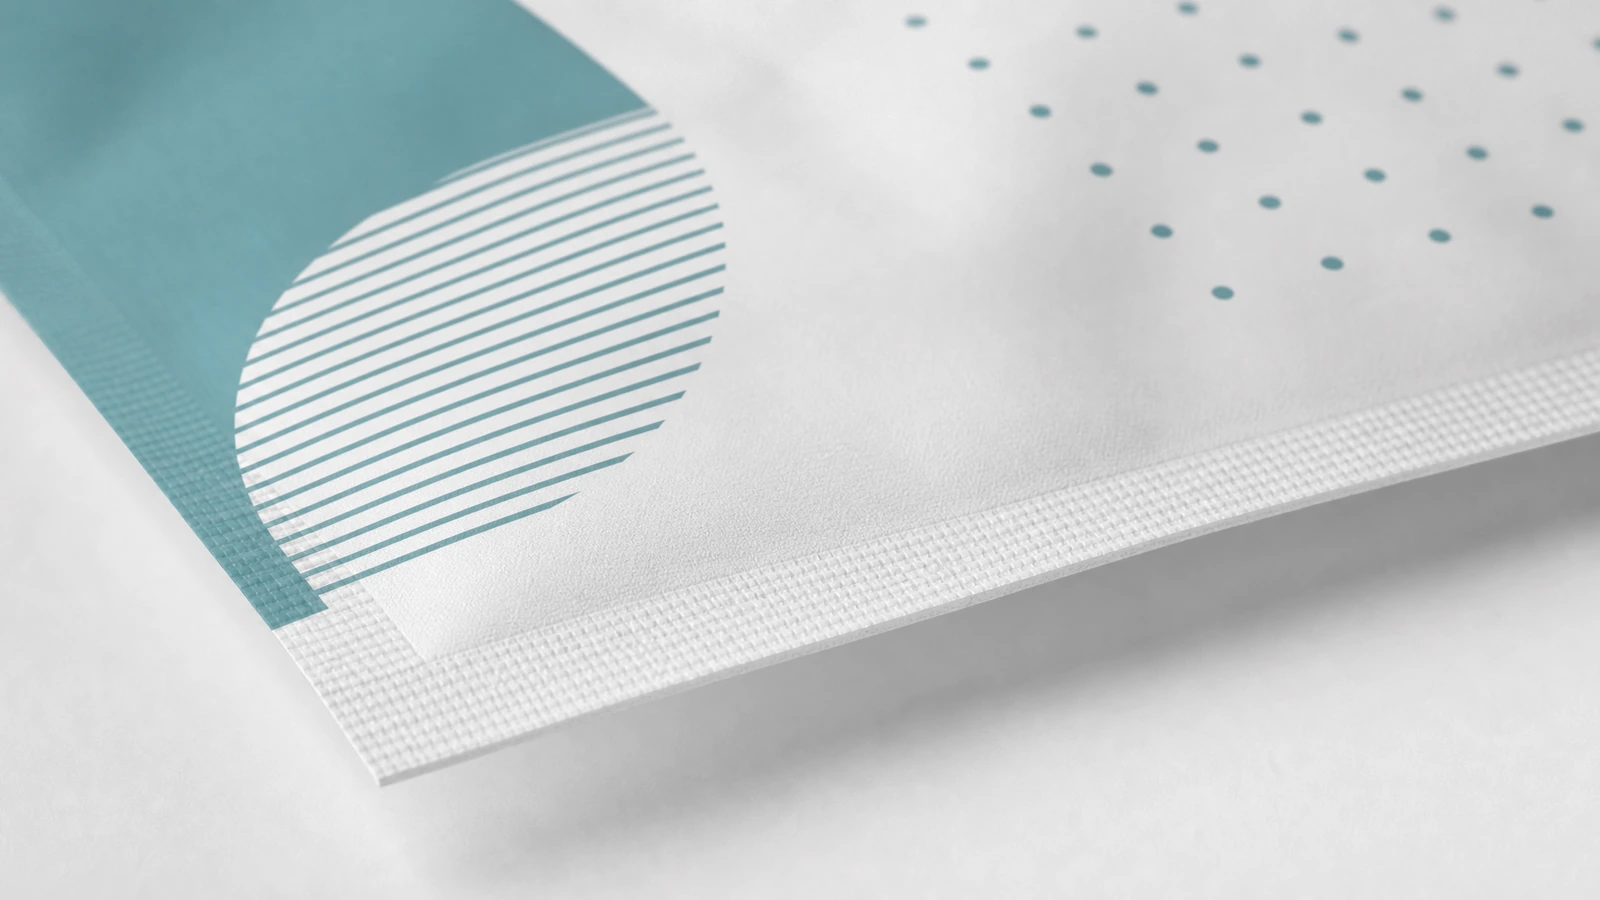
Revise tanto el diseño frontal como el reverso, en lugar de tratar la parte trasera como espacio sin uso. La selección de cierre aquí se refiere a sellos térmicos y cremalleras opcionales, no a hebillas traseras ni a bolsillos adhesivos para etiquetas de envío. Una apariencia plateada tampoco identifica la capa de barrera: la película metalizada y la lámina de aluminio requieren especificaciones distintas.
Revise previamente el archivo antes de aprobar la producción
Prepare el diseño conforme al troquel acordado, con la abertura de llenado, las zonas de sellado, las ubicaciones de las muescas y cualquier cremallera o cabecera para colgar claramente identificadas. Confirme la orientación de frente a reverso y reserve el área de codificación requerida. El archivo de producción debe diferenciar los gráficos impresos de las guías de fabricación para evitar que estas se conviertan en arte no deseado.
Apruebe conjuntamente la referencia de color y el acabado previstos. La apariencia en pantalla por sí sola no puede establecer el resultado final en estructuras transparentes, blancas, metalizadas o con lámina metálica. Cuando la consistencia de color sea importante, acuerde antes de producción la referencia física y la tolerancia de aceptación, incluida la forma de comparar pedidos posteriores.
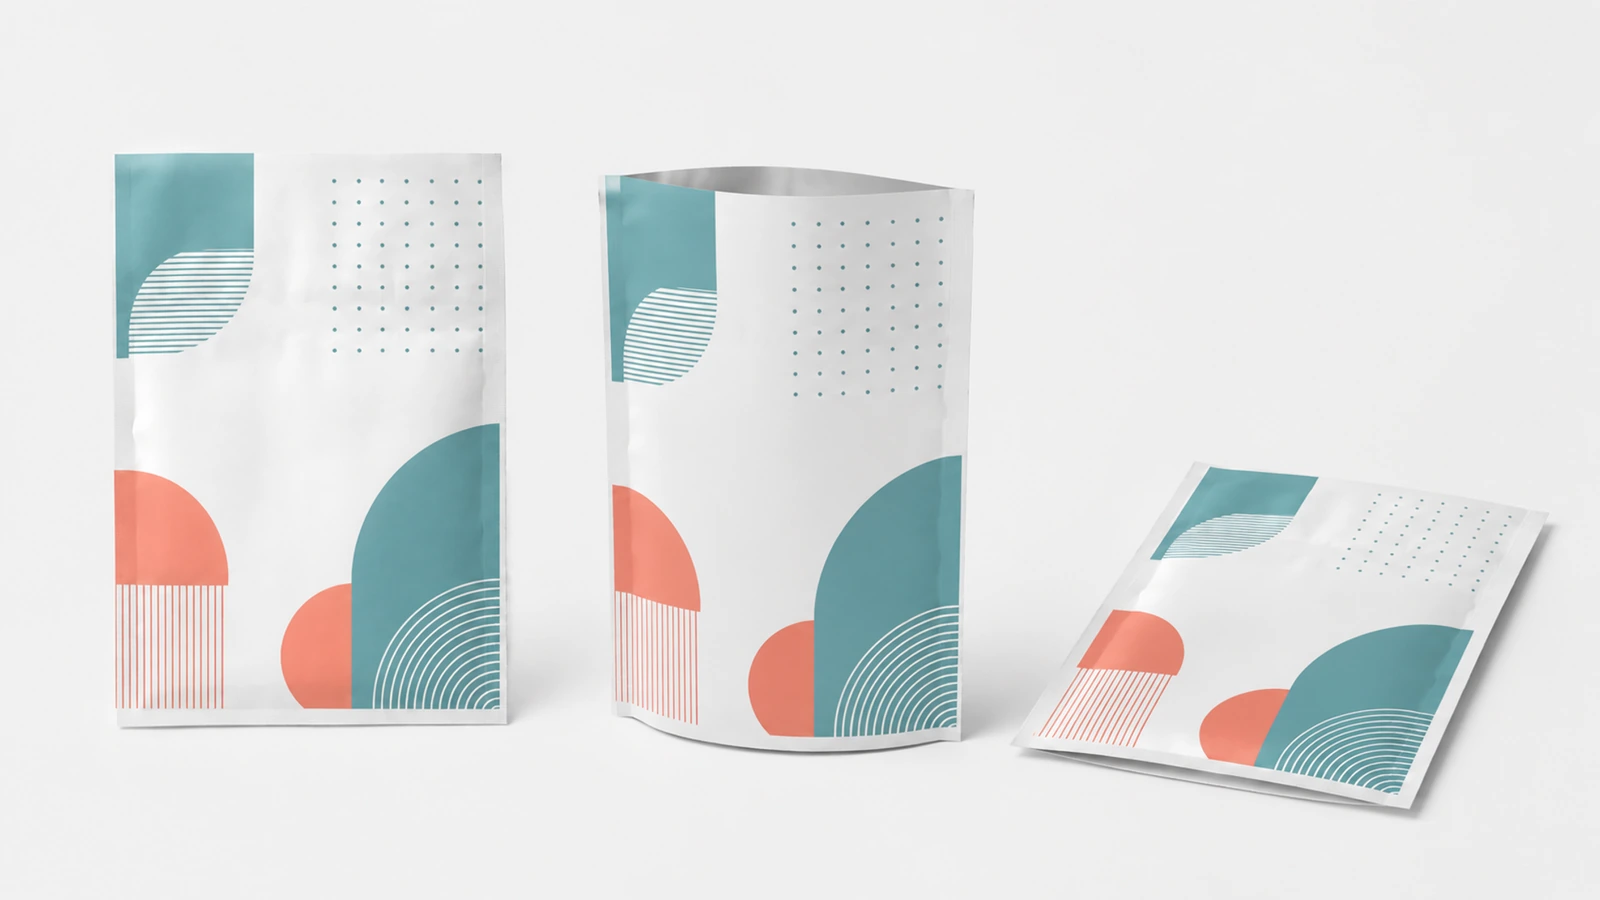
Mantenga separadas la aprobación del diseño y la aprobación funcional. Una prueba digital verifica la composición; no establece la resistencia del sello, el desempeño de barrera, el comportamiento de apertura ni la compatibilidad con la máquina de llenado. Registre qué muestra representa cada atributo aprobado, especialmente cuando la muestra visual difiera del material utilizado en las pruebas de línea.
Acuerde los puntos de control de fabricación sin presuponer la capacidad de una fábrica
Una ruta de producción típica incluye la comprobación del film de entrada, la impresión, la laminación cuando sea necesaria, el curado según corresponda, el corte longitudinal, la formación y el sellado de la bolsa, el corte de elementos, la inspección y el embalaje. La secuencia exacta depende de la construcción seleccionada. Se trata de un marco de planificación, no de una afirmación sobre equipos o procesos ya verificados para este producto.
Separe en el calendario la preparación de muestras, la aprobación del diseño, el herramental cuando corresponda, la producción, la inspección y el transporte. No se ha proporcionado para este producto ninguna cantidad mínima de pedido, tiempo de producción, peso unitario o rango dimensional específico de fábrica. Estos campos siguen siendo elementos de cotización o medición de muestras; las cifras publicadas por otro fabricante no son un sustituto.
Valide el sellado y el comportamiento del envase terminado
Pruebe la bolsa propuesta en el equipo previsto utilizando el producto real. Establezca la combinación operativa de temperatura, presión y tiempo de permanencia de sellado. Verifique que la abertura pueda manipularse de forma consistente y que la zona del sello final permanezca libre de contenido. Una demostración satisfactoria con bolsas vacías no sustituye una prueba de línea con producto lleno.
La resistencia del sello mide la fuerza necesaria para separar una probeta sellada. ASTM F88/F88M[2] proporciona un método de ensayo, no un valor universal de aceptación para todas las bolsas. Acuerde el ancho de la probeta, la técnica de sujeción, las unidades de informe y los límites de aceptación; evalúe tanto los sellos de fábrica como el sello de cierre final.
Las pruebas de fugas responden a otra pregunta: si el envase contiene una vía de escape. Seleccione un método de integridad adecuado para el material y el contenido, que podría incluir un método aplicable de detección de fugas por burbujas. No considere que un resultado satisfactorio de fuerza de pelado demuestra estanqueidad, ni asigne un método de prueba con colorante sin comprobar su alcance para el material.
| Elemento de aceptación | Qué registrar | Decisión que respalda |
|---|
| Dimensiones y sellos | Dimensiones externas y anchos de sello en mm; tolerancias acordadas | Manipulación, espacio útil y compatibilidad de llenado |
| Estructura del laminado | Capas de exterior a interior; espesor en µm, indicando si es por pared | Identidad del material y comparaciones consistentes |
| Resistencia del sello | Fuerza por ancho de probeta, como N/15 mm; método y modo de fallo | Aceptación conforme a la especificación de sellado acordada |
| Integridad del envase | Método, estado de la muestra, observaciones y criterios de aceptación | Detección de vías de fuga |
| Apertura e impresión | Comportamiento de desgarro, función opcional de cremallera, referencia de color y lectura del código de barras | Usabilidad y presentación |
Estos son campos de aceptación propuestos, no resultados de ensayo informados. No se asigna ningún valor universal de aprobación. El comprador, el proveedor de bolsas y el operador de llenado deben acordar las condiciones de ensayo, el enfoque de muestreo y el tratamiento del material no conforme antes de comprometerse con la producción en masa.
¿Qué material y vía de compra se ajustan a sus prioridades? ↑
Compare las estructuras según el problema que deben resolver
| Estructura para evaluar | Motivo para considerarla | Limitación importante |
|---|
| PET/PE o BOPP/PE | Estructuras transparentes para productos secos adecuados y aplicaciones de muestras | No suponga que son adecuadas para contenidos sensibles al oxígeno o para una vida útil determinada |
| PET/VMPET/PE | Estructura de barrera metalizada para productos que necesitan protección adicional | No equivale a lámina de aluminio maciza; verifique la barrera después de la conversión y la manipulación |
| PET/AL/PE | Estructura con lámina metálica para casos en que importan la protección contra la luz y objetivos exigentes de barrera | Opaca, con limitaciones de reciclaje; los daños mecánicos pueden comprometer el desempeño |
| PA/PE | Una opción cuando la resistencia a la perforación es una prioridad de selección | La idoneidad sigue dependiendo de la forma del producto, el espesor y las pruebas con el envase cargado |
| Estructura con EVOH | Una posible vía cuando la transparencia y la protección contra el oxígeno son prioridades | La humedad afecta el desempeño; realice pruebas en condiciones de exposición pertinentes |
| Alternativas monomaterial o con apariencia de papel | Evalúe un objetivo de reciclaje definido o la apariencia de superficie deseada | Ni la apariencia ni el nombre del material demuestran reciclabilidad, compostabilidad o una barrera adecuada |
Esta tabla identifica estructuras candidatas para evaluar, no inventario disponible ni especificaciones de producto aprobadas. No elija solo por el grosor y no suponga que las construcciones habituales son aptas para microondas, para retort ni para llenado en caliente. Esos usos requieren su propia selección de materiales y su propia validación.
Para la barrera al oxígeno, ASTM D3985[3] trata las mediciones de transmisión en películas y laminados. Especifique la edición aplicable del método en el acuerdo de ensayo, en lugar de considerar vigente una referencia histórica. Los datos de película por sí solos no establecen el desempeño del envase terminado.
Solicite la tasa de transmisión de oxígeno en cm³(STP)/(m²·día), con condiciones de temperatura, humedad y presión de oxígeno. Solicite la tasa de transmisión de vapor de agua en g/(m²·día), con condiciones de temperatura y humedad, utilizando un método aplicable acordado como ASTM F1249. Los valores obtenidos en condiciones distintas no deben presentarse como equivalentes directos.
Compare los costes totales del pedido
La impresión digital es una vía que puede evaluarse para pruebas, diseños que cambian con frecuencia y múltiples SKU. El huecograbado implica preparación de cilindros y puede considerarse para volúmenes repetidos establecidos. La flexografía es otra opción de cotización. La disponibilidad, la idoneidad del diseño, los cargos de preparación, las cantidades mínimas y los calendarios de producción requieren confirmación para el proyecto real.
Compare cotizaciones con dimensiones, estructura, requisitos de impresión, características, cantidades y condiciones de entrega idénticos. Pregunte si incluyen herramental, muestras, ensayos, embalaje y flete. Un precio de bolsa más bajo puede quedar compensado por costos de preparación, inventario excesivo o una especificación que falle en la prueba de llenado.
Para una comparación justa entre una bolsa plana y una bolsa autoportante, mantenga constantes los requisitos de protección del producto. El diseño plano elimina la necesidad de una base que le permita mantenerse de pie, pero aquí no se establece ningún ahorro porcentual. La elección correcta depende de la exhibición prevista, la manipulación y la economía del pedido, no de un índice genérico de costos.
¿Qué documentos respaldan las declaraciones de contacto alimentario y reciclaje? ↑
Para aplicaciones alimentarias en EE. UU., la guía de la FDA sobre el estado de los componentes[4] explica que el estado regulatorio del artículo depende de sus sustancias constituyentes y del uso previsto. Solicite documentación que identifique la estructura seleccionada y las condiciones aplicables, en lugar de basarse en una etiqueta no cualificada de «bolsa aprobada por la FDA».
Para proyectos de la UE, incluya una revisión de los requisitos aplicables para plásticos conforme al Reglamento (UE) n.º 10/2011[5]. Identifique el tipo de alimento, las condiciones de contacto y la declaración de respaldo y las pruebas de migración. El texto consolidado enlazado es una versión de referencia; confirme los requisitos aplicables para la comercialización prevista.
Un documento sobre un film base no establece automáticamente la idoneidad de cada combinación final de film, tinta, adhesivo y recubrimiento. Compruebe que la evidencia corresponde a la construcción propuesta. No se ha establecido para este producto ninguna certificación, aprobación para contacto con alimentos ni resultado de ensayo de migración.
Mantenga las declaraciones ambientales igualmente específicas. Un diseño monomaterial no garantiza la recogida y el reciclaje en todos los destinos, mientras que una superficie con apariencia de papel no hace que un laminado sea reciclable como papel. La compostabilidad requiere evidencia de respaldo para las condiciones de eliminación declaradas. Revise las obligaciones de envases específicas de cada destino por separado de la idoneidad para contacto alimentario.
¿Cómo proteger la calidad de entrega y los pedidos repetidos? ↑
Defina cómo se contarán, protegerán e identificarán las bolsas vacías en las cajas. Confirme las medidas contra humedad, aplastamiento y daños de manipulación para la ruta de envío prevista. Los envases llenos terminados requieren una evaluación de distribución independiente, porque su peso, forma e interacción con el embalaje exterior difieren de las pilas de bolsas vacías.
Acuerde la inspección y la gestión de reclamaciones antes del despacho: qué defectos requieren aislamiento, qué fotografías o muestras se necesitan y cómo se rastrearán los lotes afectados. Los daños de envío, las discrepancias de impresión, los defectos de sellado y las entregas tardías no deben dejarse a una discusión informal después de la llegada de la mercancía.
Para pedidos repetidos, conserve la revisión de diseño aprobada, la estructura, el troquel, la referencia de color, la muestra funcional y los criterios de aceptación acordados. Registre los cambios en el contenido o la línea de llenado antes de volver a pedir. Un lote anterior satisfactorio es una referencia útil, pero no valida una sustitución de material no revelada ni una condición de uso modificada.
¿Qué es lo más importante antes de realizar un pedido? ↑
- Elija el formato según el entorno de venta. Las bolsas planas son adecuadas para presentaciones en caja, de muestra y colgantes correctamente diseñadas; la exhibición autónoma en estante requiere otra estructura.
- Apruebe el espacio útil con una muestra cargada. Las dimensiones externas y el peso neto objetivo por sí solos no establecen la capacidad.
- Haga coincidir la evidencia con el desempeño declarado. La barrera de la película, la resistencia del sello, la integridad del envase y la validación de vida útil responden a preguntas diferentes.
- Haga comparables las cotizaciones. Fije la estructura, los requisitos de impresión, las características, la cantidad y el alcance de entrega antes de comparar precios.
- Separe los hechos confirmados de las opciones solicitadas. El MOQ, el plazo de producción, el peso unitario, las capacidades de la fábrica y los resultados de rendimiento siguen sin verificar para este producto.
Empiece con una ficha de envase lista para cotizar ↑
El mejor punto de partida para bolsas personalizadas con sellado por 3 lados es una descripción clara de lo que debe hacer el envase. Incluya el contenido, el llenado objetivo, las dimensiones propuestas si se conocen, el objetivo de vida útil, el equipo de llenado, el diseño, el mercado de destino, las características solicitadas, la cantidad del pedido y la fecha de entrega requerida. Las dimensiones o materiales no resueltos deben seguir siendo elementos de desarrollo de muestras, no especificaciones asumidas.
Solicite una cotización específica para el producto utilizando esa ficha de requisitos.


La siguiente información es necesaria para iniciar sesión con redes sociales
Iniciar sesión
Crear una nueva cuenta