Las cajas de hojalata con bisagra personalizadas combinan una tapa unida permanentemente, superficies metálicas imprimibles y valor como almacenamiento reutilizable. Son adecuadas para regalos, confitería, té, cosméticos, papelería, artículos de colección y otros productos que se benefician del acceso frecuente y de una experiencia de desembalaje centrada en la presentación. El tamaño, revestimiento, tipo de bisagra, insertos, cumplimiento, MOQ, precio y plazo de producción siguen sujetos a cotización, muestreo y pruebas específicas de la aplicación.
¿Quién se beneficia más de los envases de hojalata con bisagra personalizados? ↑
Estas cajas interesan principalmente a propietarios de marcas, compradores de envases, vendedores de marca privada, desarrolladores de productos y equipos de regalos promocionales que quieren que el envase siga siendo útil después de retirar el producto original. Las aplicaciones habituales incluyen chocolates, caramelos, té, café, cosméticos, joyería, papelería, juegos de cartas, artículos de colección, mentas, regalos de temporada y kits de productos compactos.
La tapa unida resulta especialmente útil cuando los clientes abren repetidamente el envase. A diferencia de una tapa suelta, no puede apartarse y extraviarse durante el uso normal. Totalmente abierta, también permite mostrar el contenido de forma ordenada y apta para la presentación. Esto hace que el formato sea relevante para juegos de regalo minoristas, colecciones seleccionadas, organizadores portátiles y productos presentados en un inserto ajustado.
Sin embargo, la idoneidad no depende solo de la categoría del producto. La capacidad interna, cantidad cargada, adaptación del inserto, espacio de apertura y funcionamiento del cierre deben confirmarse con el producto real en una muestra física. Cualquier capacidad, tolerancia de peso o número de artículos indicado debe determinarse mediante dimensiones reales, condición cargada y verificación por muestreo.
¿Qué problemas de envasado puede resolver una lata con bisagra y cuáles no? ↑
Problema: Las cajas de regalo de papel pueden sufrir desgaste visible en las esquinas, compresión, humedad o daños de manipulación, mientras que los recipientes con tapa suelta pueden interrumpir la experiencia cuando la tapa se extravía. Las marcas también pueden gastar mucho en envases decorativos que los clientes desechan inmediatamente.
Agravamiento: Estas debilidades resultan más costosas cuando un producto depende de una presentación prémium en el estante. Una abolladura, bisagra floja, zona impresa rayada, cierre difícil o inserto mal ajustado puede hacer que un producto valioso parezca inconsistente. Para té, polvos, especias o productos sensibles al aroma, otro riesgo es suponer que una tapa metálica aparentemente segura proporciona automáticamente una barrera hermética.
Solución: Una lata con bisagra correctamente especificada puede aportar una estructura exterior duradera, una tapa unida, amplias superficies de marca y una vida posterior reutilizable. No obstante, debe tratarse como un sistema de envasado diseñado y no como una caja metálica genérica. La bisagra, cierre frontal, revestimiento interior, inserto, barrera primaria, diseño gráfico, método de embalaje y plan de inspección deben corresponder a la aplicación.
Índice
¿Qué es una caja de hojalata con bisagra personalizada? ↑
Una caja de hojalata con bisagra personalizada es un recipiente metálico conformado cuya tapa está unida mecánicamente al cuerpo. El término industrial habitual «caja de hojalata» suele aludir a una caja de acero recubierto de estaño, no de estaño macizo. Los requisitos de la hojalata electrolítica suministrada en hojas y bobinas se definen en ISO 11949:2016[1].
El núcleo de acero aporta rigidez, mientras que el recubrimiento de estaño, las lacas y las capas decorativas favorecen el control de la corrosión y la presentación impresa. El espesor final, temple, sistema de revestimiento y construcción deben seleccionarse según las dimensiones, método de conformado, contenido, condiciones de distribución y mercado objetivo. No se confirma ningún calibre ni revestimiento concreto para este SKU provisional; ambos siguen sujetos a cotización y aprobación de muestras.
La personalización puede incluir dimensiones, forma, diseño, impresión CMYK o con colores directos, relieve, bajorrelieve, barniz brillante o mate, efectos metálicos, bandejas internas, divisores, espuma u otros insertos. Las herramientas existentes pueden reducir el desarrollo, mientras que un tamaño nuevo o una geometría inusual pueden exigir herramientas nuevas. Una guía de personalización de TDTIN[2] describe la forma, volumen, cierre, impresión, revestimiento e insertos como decisiones conectadas y no como opciones aisladas.
¿Cómo deben especificarse el tamaño y la legibilidad del diseño? ↑
Empiece por el producto físico, no por una estimación visual. Registre la longitud, anchura y altura máximas del producto en su condición final de venta, incluida cualquier bolsa, envoltura, folleto, accesorio o inserto. Si se embalan varias piezas juntas, pruebe la disposición completa cargada. La holgura debe considerar los bordes enrollados, movimiento de la bisagra, profundidad de la tapa, paredes del inserto y forma en que los operarios cargarán el producto.
Especifique si cada medida solicitada es interior o exterior. Confundirlas puede generar una lata que parece correcta en el plano, pero no admite el producto después del conformado y montaje. Para un artículo irregular, facilite una muestra física o datos tridimensionales precisos. La capacidad, cantidad cargada y adaptación siempre deben determinarse mediante dimensiones reales, condición cargada y verificación por muestreo.
La legibilidad del diseño también cambia con el tamaño y el conformado. Los textos legales pequeños, líneas finas, códigos de barras y códigos QR no deben cruzar bordes enrollados, esquinas, relieves, zonas de bisagra ni otras áreas deformadas. El troquel aprobado debe identificar áreas seguras de impresión, uniones estructurales y zonas donde los gráficos puedan desplazarse durante el conformado. La legibilidad de códigos de barras y QR debe comprobarse en la muestra física terminada, no solo en una prueba plana.
¿Qué acabados, insertos, bisagras y cierres conviene comparar? ↑
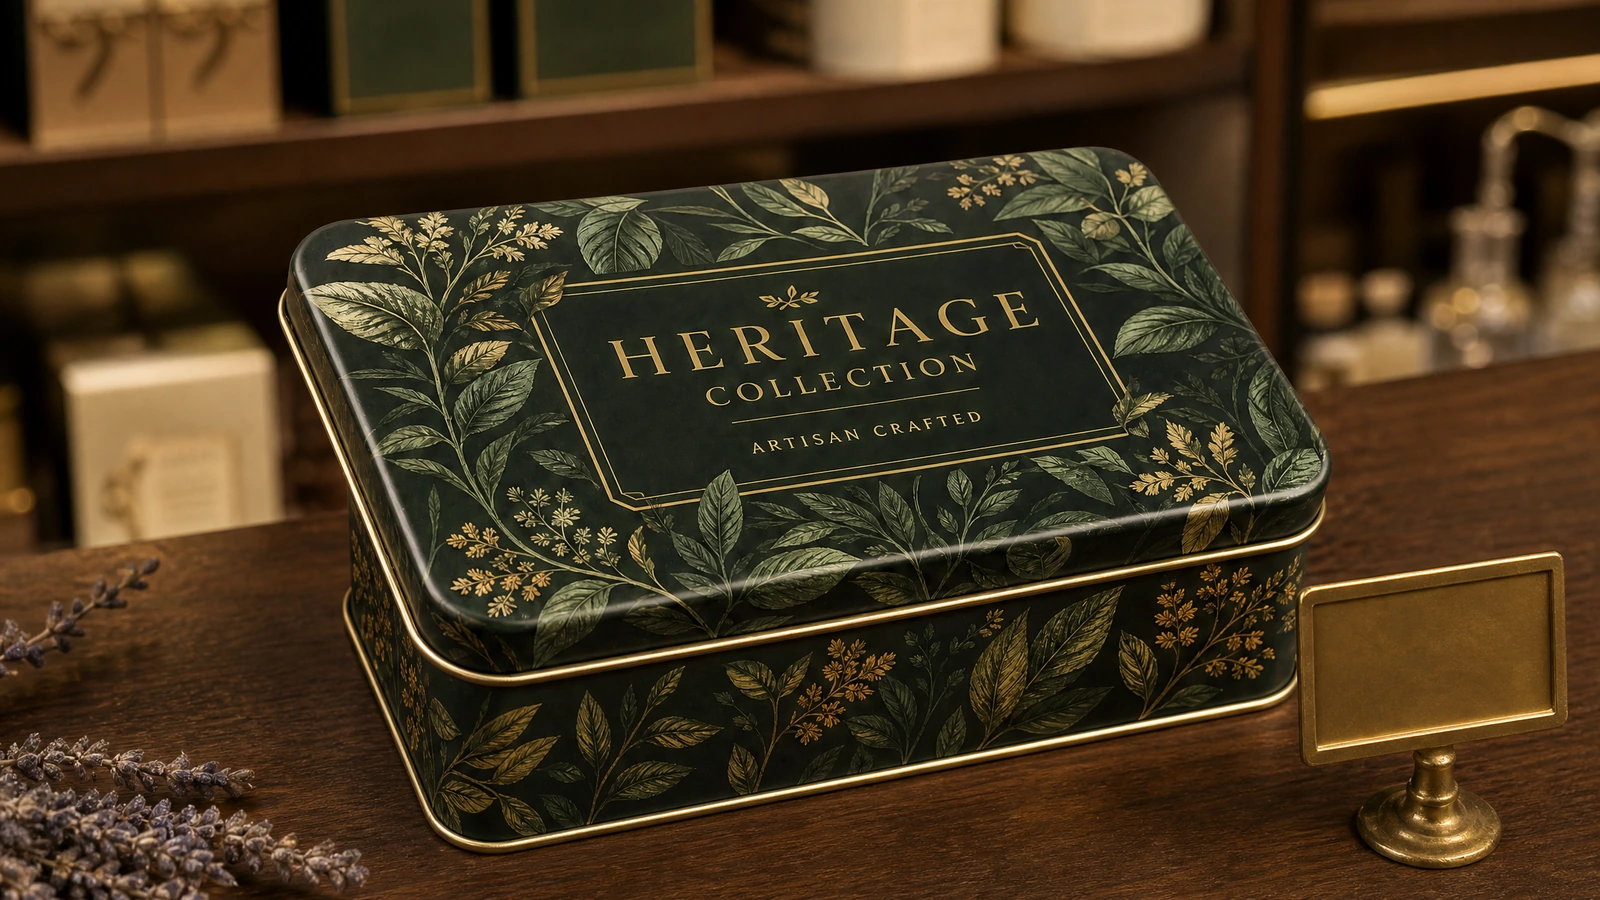
El diseño superficial debe favorecer tanto la apariencia como la manipulación. La impresión offset puede cubrir amplias áreas decorativas y pueden considerarse colores directos cuando sea importante controlar el color de marca. Los barnices brillante y mate modifican la apariencia y textura percibida. El relieve o bajorrelieve puede añadir jerarquía táctil, pero el diseño debe adaptarse al relieve conformado. Los tratamientos prémium, como láminas o efectos localizados, deben cotizarse y muestrearse porque su viabilidad depende del diseño, construcción y método de producción.
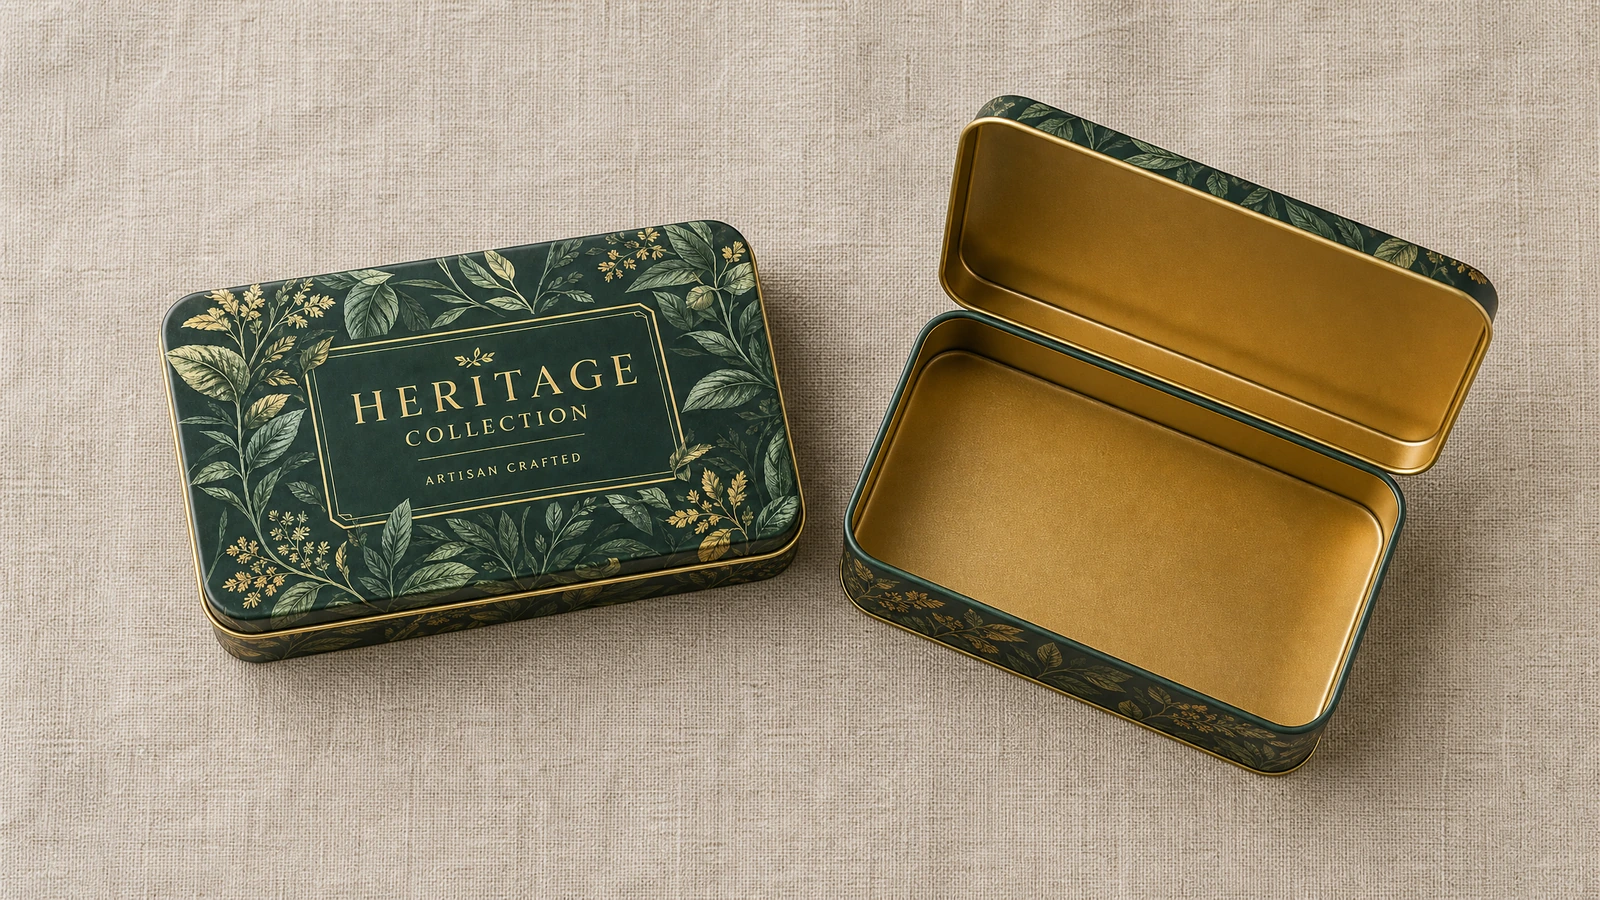
Los componentes internos pueden organizar los productos y proteger las superficies decoradas del contacto directo. Las opciones incluyen bandejas, divisores, espuma u otras estructuras ajustadas. La solución correcta depende de las dimensiones, fragilidad, condición de contacto alimentario, método de carga y objetivos de reciclaje. El inserto debe probarse dentro de la lata montada con el producto real; una imagen atractiva no demuestra el ajuste.
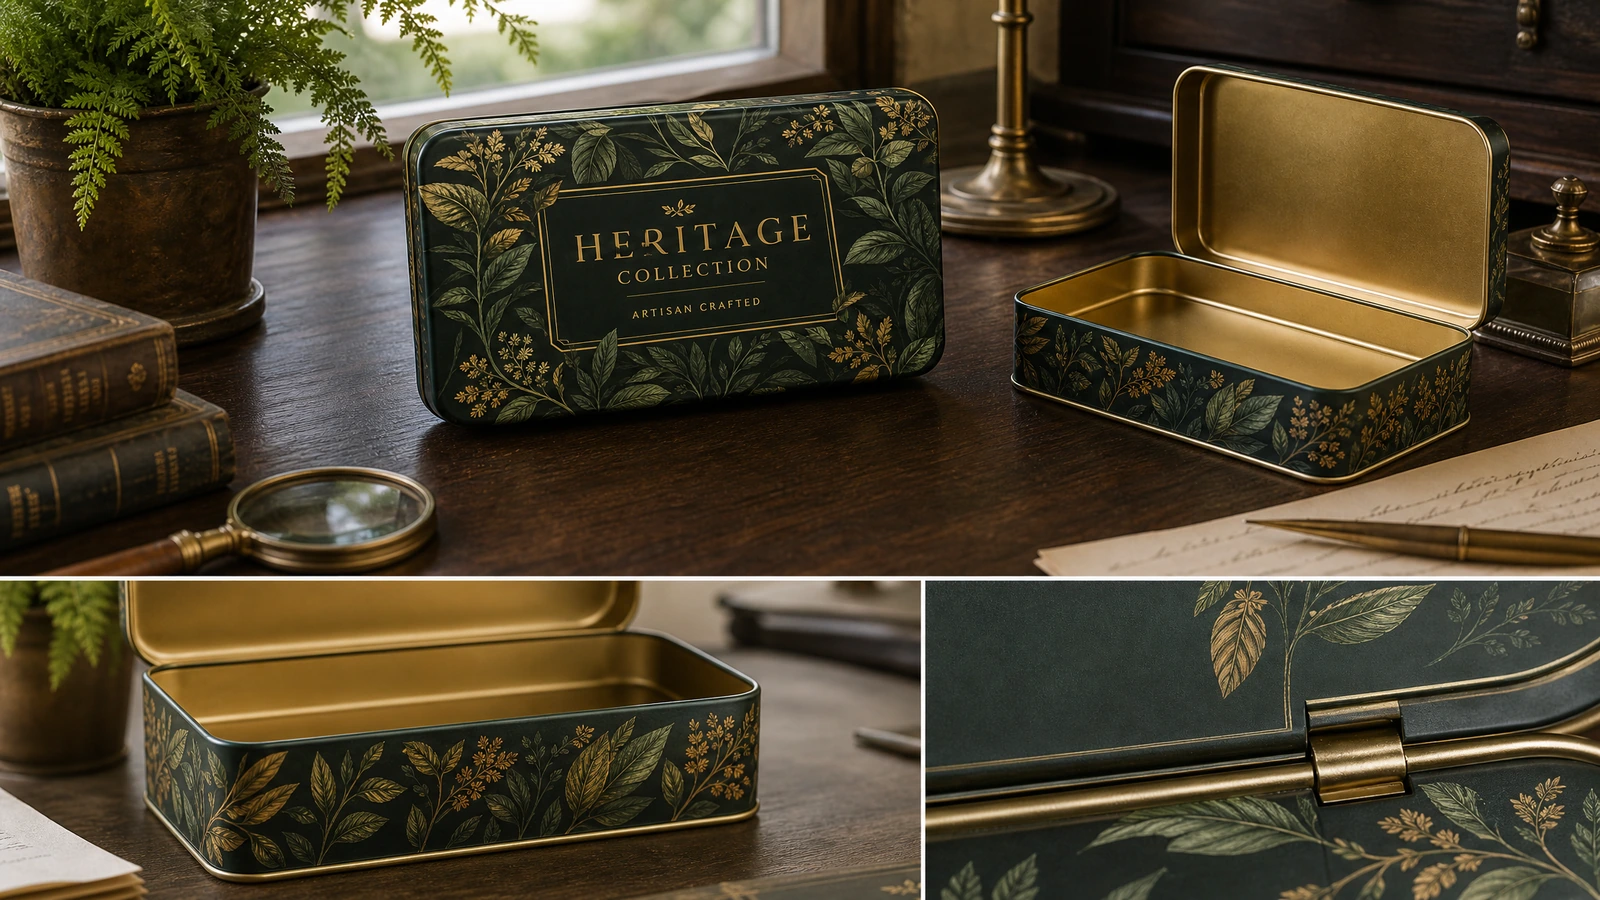
La selección de la bisagra afecta directamente a la experiencia de apertura. La orientación técnica industrial distingue las bisagras de ventana menos complejas de las configuraciones con alambre o barra metálica. Las primeras pueden sostener peor en vertical una tapa mediana o grande; una bisagra de alambre puede ofrecer mejor soporte, pero requiere herramientas, componentes, montaje y costes adicionales. Estas compensaciones se explican en la página técnica de tapas con bisagra de TINSPKG[3].
El cierre frontal requiere igual atención. Uno demasiado apretado frustra al usuario; uno demasiado flojo puede abrirse durante la manipulación o el transporte. Los compradores deben definir la apertura deseada, si la tapa debe permanecer vertical y cómo se usará la caja tras la compra. Estos requisitos deben fijarse con una muestra física aprobada.
¿Cómo debe realizarse la preimpresión del diseño y los requisitos del producto? ↑
Una preimpresión fiable comienza con una especificación controlada. Debe identificar el producto, dimensiones internas y externas solicitadas, forma, construcción de la tapa, comportamiento de la bisagra, sensación del cierre, proceso de impresión, colores, acabado, revestimiento, inserto, configuración de embalaje, mercado de destino y si alguna superficie contactará con alimentos, cosméticos u otro producto regulado.
- Confirme el caso de uso. Indique si la lata es un envase exterior decorativo, un envase de contacto directo, un artículo de almacenamiento reutilizable o parte de un sistema multicapa.
- Facilite las dimensiones reales del producto. Incluya la bolsa, envoltura, folleto, accesorios y disposición cargada finales.
- Seleccione una vía estructural. Compare una herramienta existente con herramientas nuevas y confirme después el comportamiento necesario de la bisagra y el cierre.
- Distribuya el diseño. Mantenga los textos esenciales y códigos escaneables lejos de dobleces, bordes enrollados, zonas de bisagra y áreas en relieve.
- Defina referencias de color. Identifique valores CMYK, referencias de colores directos y cualquier estándar físico de color aprobado.
- Identifique las necesidades de cumplimiento. Declare el contenido, condiciones de contacto, mercados de destino y documentación necesaria antes de seleccionar el revestimiento.
- Apruebe una muestra física de preproducción. Verifique ajuste, apariencia, apertura, revestimiento, insertos, embalaje y pruebas necesarias antes de la producción en masa.
Las representaciones digitales son útiles para la alineación, pero no demuestran la sensación de la bisagra, durabilidad superficial, color real bajo iluminación cambiante ni ajuste con el producto cargado. La muestra de preproducción debe convertirse en la referencia acordada para producción e inspección.
¿Cómo se desarrolla la producción de latas con bisagra personalizadas? ↑
Tras aprobar la especificación y muestra de preproducción, una secuencia habitual incluye impresión y revestimiento protector, corte longitudinal o de hojas, estampado y conformado, montaje de bisagras, limpieza, embalaje, inspección final y envío. La secuencia detallada puede cambiar si el diseño incluye relieve, varios componentes conformados, ventanas, bandejas u otros accesorios.
Una descripción publicada del flujo estándar —impresión y revestimiento, corte, conformado, montaje, limpieza, embalaje y control de calidad final— está disponible en la guía del proceso de fabricación de cajas de hojalata[4].
La impresión suele realizarse con el metal plano. Después se aplica un barniz protector para conservar la capa decorativa durante el conformado y uso. En el corte y estampado deben controlarse rebabas, deformaciones y daños en las superficies impresas. El montaje debe alinear tapa y cuerpo conservando la apertura y cierre acordados. La limpieza debe eliminar residuos de fabricación antes de que las latas entren en su configuración final de embalaje.
No se confirma ningún plazo de producción para este producto. Debe cotizarse después de conocer tamaño, vía de herramientas, impresión, acabado, requisitos de muestras, cantidad del pedido, embalaje, inspección y método de envío.
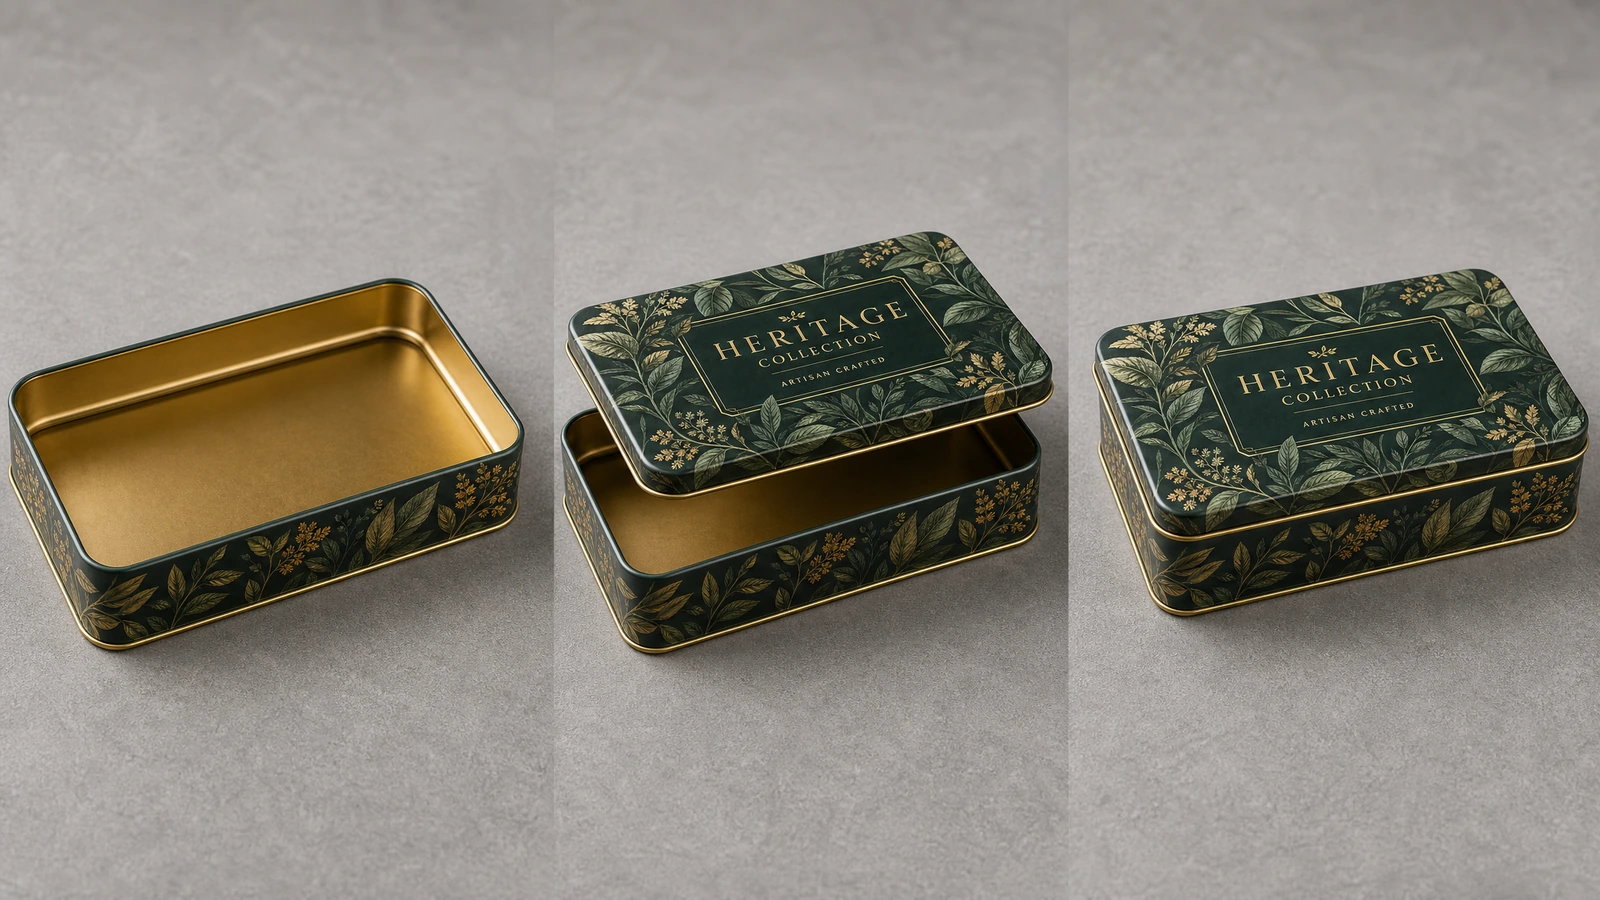
¿Cómo deben probarse y aceptarse las latas con bisagra terminadas? ↑
La inspección debe centrarse en los modos de fallo importantes para el comprador, no solo en que exista una caja. La muestra aprobada, plano, diseño, referencia de color, especificación de embalaje y criterios de defectos acordados deben formar la base de aceptación.
- Dimensiones y ajuste: Compruebe la lata montada y pruebe el producto real, inserto y configuración cargada.
- Alineación de la bisagra: Inspeccione holgura, deformación, apertura irregular y si la tapa funciona según lo aprobado.
- Acción del cierre: Confirme que la apertura no sea excesivamente difícil ni tan floja que se abra involuntariamente.
- Bordes y rebabas: Inspeccione bordes enrollados, áreas estampadas y superficies accesibles en busca de puntos afilados.
- Apariencia: Compruebe abolladuras, rayas, puntos de óxido, desplazamiento de impresión, variación cromática, daños del revestimiento y contaminación.
- Adherencia de la impresión: Utilice una prueba de adherencia o compatibilidad acordada, apropiada para el revestimiento y exposición esperada.
- Rendimiento de distribución: Cuando proceda, defina pruebas de vibración, caída, compresión o apilamiento para las cajas embaladas.
- Comportamiento en uso repetido: Establezca una prueba de ciclos de apertura específica para la aplicación, en vez de suponer la durabilidad por el aspecto.
Para contacto alimentario directo, los revestimientos deben evaluarse según el alimento real y las condiciones previstas. Las normas estadounidenses sobre revestimientos resinosos y poliméricos para contacto alimentario figuran en 21 CFR 175.300[5]. El cumplimiento no se demuestra llamando «apta para alimentos» a una lata genérica; exige documentación correcta del material y revestimiento para las condiciones previstas.
El BPA y los sistemas alternativos de revestimiento de latas requieren una revisión igualmente cuidadosa. La información de la FDA sobre BPA en contacto alimentario[6] explica que las sustancias que migran del envase al alimento están sujetas al marco aplicable de autorización para contacto alimentario. Por tanto, los compradores deben solicitar declaraciones y pruebas pertinentes en lugar de confiar en una etiqueta sin respaldo.
¿Cómo se comparan las latas con bisagra con formatos de envasado alternativos? ↑
| Opción |
Ventaja principal |
Limitación importante |
Situación de compra más adecuada |
| Lata con bisagra |
Tapa unida, apertura amplia, presentación reutilizable y estructura exterior duradera |
Requiere control de bisagra y cierre; las versiones estándar no son automáticamente herméticas |
Regalos prémium, productos de acceso repetido, artículos de colección y juegos organizados |
| Lata con tapa deslizante sobre el cuerpo |
Construcción metálica sencilla y amplias superficies imprimibles |
La tapa separada puede extraviarse; la experiencia de apertura es distinta |
Productos que no necesitan una tapa unida |
| Lata deslizante |
Acceso compacto y movimiento distintivo |
Suele favorecer formatos rectangulares y puede ofrecer acceso de exposición limitado |
Mentas, accesorios compactos o pequeños artículos portátiles |
| Lata con tapa de rosca |
Cierre más deliberado y potencial para un diseño de sellado mejorado |
Apertura más lenta y normalmente limitada a formas compatibles |
Bálsamos, ceras o productos que requieren otro concepto de cierre |
| Caja de regalo de papel |
Construcción ligera y opciones flexibles de presentación para tiradas cortas |
Más vulnerable a humedad, aplastamiento, desgaste de bordes y eliminación temprana |
Envases promocionales sensibles al coste o de corta vida |
| Caja rígida de plástico |
Bajo peso, visibilidad del producto cuando es transparente y moldeo flexible |
Valor percibido y consideraciones de fin de vida diferentes |
Aplicaciones centradas en visibilidad, peso o eficiencia |
La decisión debe seguir la interacción del usuario y función de barrera requeridas. Una lata con bisagra destaca cuando importan la presentación, apertura repetida y reutilización. No debe elegirse como única barrera contra humedad o aromas sin pruebas. La orientación técnica indica que las latas deslizantes y con bisagra estándar no suelen ser herméticas; los productos sensibles pueden requerir una bolsa sellada o recipiente primario específico dentro de la lata decorativa, como explica esta comparación de latas con bisagra y deslizantes[7].
¿Qué debe confirmar un comprador antes de solicitar cotización? ↑
Una solicitud útil debe incluir producto previsto, mercado de destino, dimensiones internas solicitadas, forma objetivo, cantidad, estado del diseño, colores de impresión, acabado, comportamiento de la bisagra, cierre frontal, inserto, protección individual, requisitos de cartón y ruta de envío prevista. Las aplicaciones de contacto directo deben identificar el contenido y condiciones de contacto para evaluar el revestimiento y documentación.
El MOQ, coste de herramientas, precio unitario, plazo de producción, peso unitario, dimensiones de cartón y transporte no están confirmados para este SKU provisional. Cada uno seguirá sujeto a cotización hasta definir estructura, material, cantidad, decoración, embalaje y condiciones de entrega. Una herramienta existente puede cambiar el resultado comercial, pero todavía requiere verificar el ajuste con el producto real.
El embalaje de envío debe reducir la abrasión entre metales y el movimiento dentro del cartón. El uso adecuado de papel, bolsas, separadores de capas, divisores o acolchado depende del acabado y riesgo de distribución. También debe revisarse el exceso de embalaje frente a objetivos ambientales. Antes de aprobar el embalaje final, compruebe que las latas lleguen sin abolladuras, rayas, aperturas involuntarias ni daños del revestimiento.
Los pedidos repetidos deben remitirse a la muestra aprobada, diseño con control de revisiones, plano estructural, referencia de color, criterios de inspección y especificación de embalaje. Los envases metálicos pueden sufrir corrosión o migración si los revestimientos están dañados o no corresponden al contenido; una revisión científica analiza con más detalle la corrosión, revestimientos y posibles migrantes mediante la revisión por pares sobre envases metálicos[8].
¿Cuáles son las principales conclusiones de compra? ↑
- La tapa unida es la ventaja definitoria para la experiencia del usuario. Facilita el acceso repetido y la presentación, pero la alineación de la bisagra y fuerza de cierre deben aprobarse en una muestra física.
- No debe suponerse que una lata con bisagra estándar sea hermética. El contenido sensible al aroma o humedad puede requerir una bolsa interior sellada y probada u otra barrera primaria.
- La idoneidad para contacto alimentario depende de la aplicación. Los revestimientos, tintas, documentación, condiciones de migración y contenido real deben evaluarse antes de declarar cumplimiento.
- El ajuste no puede aprobarse solo con dimensiones nominales. La capacidad, cantidad cargada y rendimiento del inserto deben determinarse mediante dimensiones reales, condición cargada y verificación por muestreo.
- Los datos de reciclabilidad necesitan un material y año claramente identificados. — La EPA estadounidense estimó que se reciclaron 1.6 millones de toneladas, o 73.8%, de los envases de acero generados en 2018 (Fuente[9]).
- El mercado de latas con tapa con bisagra cuenta con una previsión publicada de crecimiento a largo plazo. — Future Market Insights estimó USD 6.8 mil millones en 2025 y proyectó USD 9.8 mil millones para 2035, con una CAGR de 3.7% (Fuente[10]).
- Los requisitos de envasado de la UE han entrado en su fase de aplicación general. — El Reglamento (UE) 2025/40 entró en vigor el 11 de febrero de 2025 y se aplica generalmente desde el 12 de agosto de 2026 (Fuente).
- Las condiciones comerciales siguen siendo específicas de cada proyecto. El MOQ, precio, plazo de producción, peso unitario, herramientas, pruebas, embalaje y transporte deben confirmarse por cotización una vez completada la especificación.
¿Cómo pasar del concepto a una lata lista para producción? ↑
La vía más segura es definir primero el producto y mercado reales, seleccionar después la estructura y aprobar pruebas antes de producir en masa. Una lata con bisagra exitosa no es solo una carcasa metálica decorada: es un sistema coordinado de dimensiones, comportamiento de la bisagra, fuerza de cierre, revestimientos, diseño, insertos, barreras primarias, criterios de inspección y protección durante el transporte.
Envíe las dimensiones, cantidad, mercado de destino, diseño, preferencias de acabado y requisitos de uso en contacto para solicitar una cotización y plan de muestras específicos del proyecto.


La siguiente información es necesaria para iniciar sesión con redes sociales
Iniciar sesión
Crear una nueva cuenta