Las cajas personalizadas de solapas rectas combinan un panel frontal limpio y continuo con cierres remetibles en el mismo sentido, impresión a todo color y envío en plano. Son adecuadas para productos minoristas ligeros que requieren medidas precisas y una fuerte presencia en el estante, no como cajas de paquetería independientes para artículos pesados o frágiles.
¿Quién obtiene el mayor valor de las cajas personalizadas de solapas rectas?↑
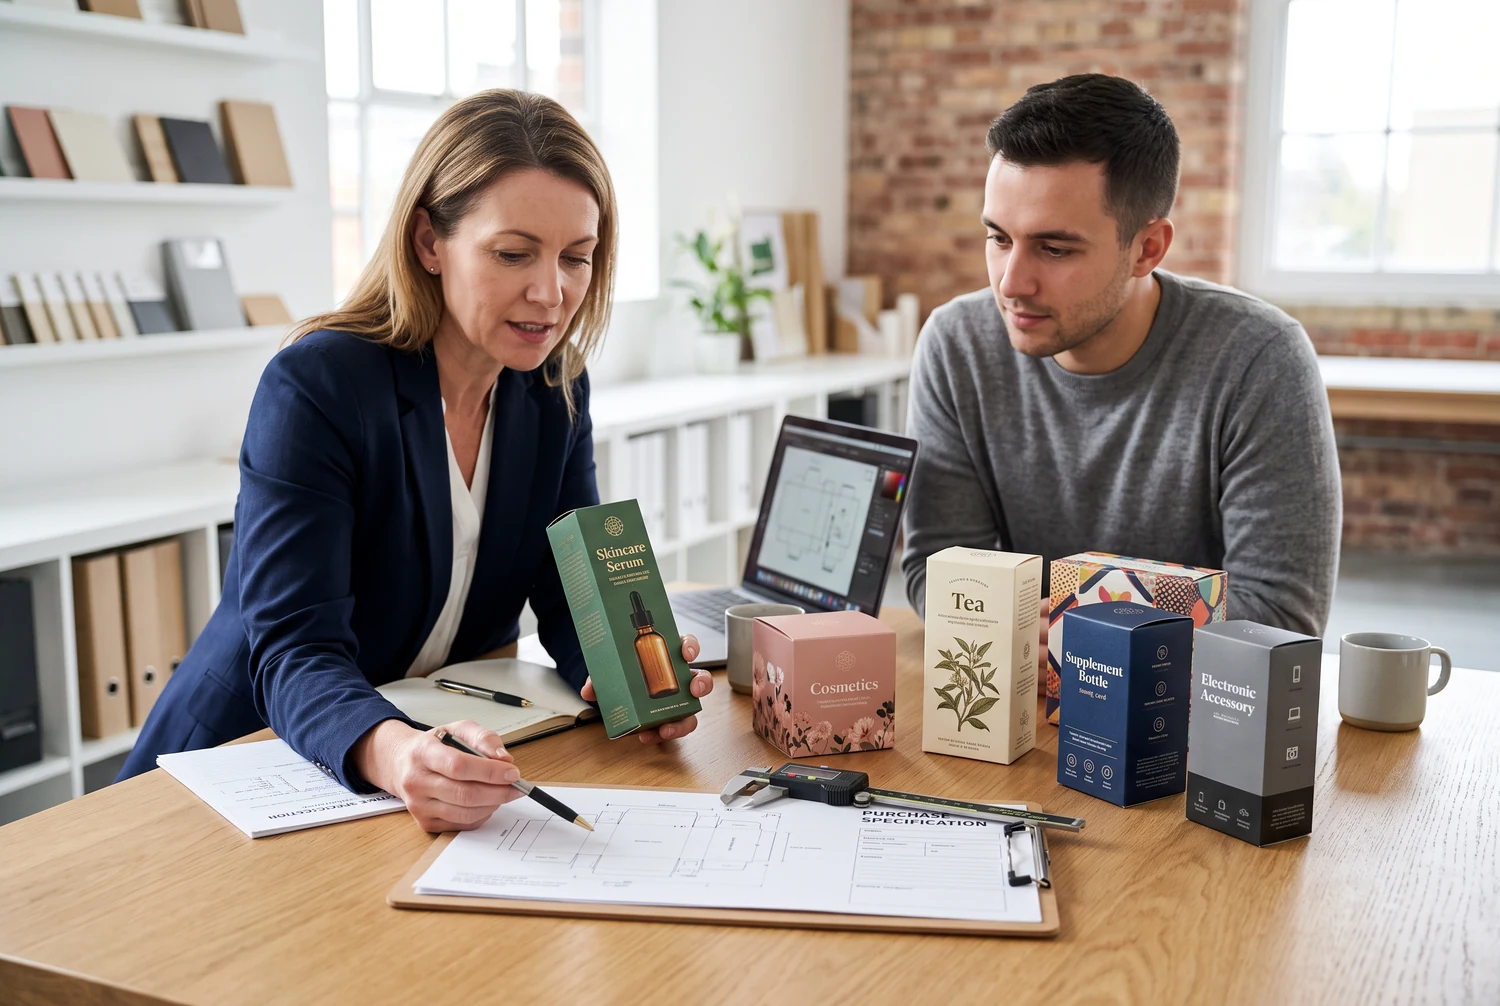
Los estuches de solapas rectas (STE) sirven a marcas que necesitan más que una caja genérica de inventario, pero menos que una caja rígida de regalo o una caja de envío de cartón corrugado. Entre los compradores habituales están los fabricantes de cosméticos, marcas de cuidado de la piel, empresas de suplementos, productores de confitería, negocios de alimentos especializados, vendedores de accesorios electrónicos, programas de suscripción y marcas directas al consumidor con múltiples SKU.
Esta estructura resulta útil cuando el panel principal de exposición debe conservar la continuidad visual. Ambas solapas cierran en el mismo sentido y pueden orientarse hacia la parte posterior, dejando el frente libre para un logotipo, nombre de producto, instrucciones, ventana o gráfico promocional. Esto convierte los estuches STE en una opción natural para productos expuestos en estantes: sérums, jabón, té, dulces, perfume, frascos pequeños y kits de muestras de marca.
El volumen del pedido por sí solo no es el criterio decisivo de compra. El peso y las dimensiones del producto, el canal de venta, los acabados requeridos, la exposición regulatoria, el número de versiones gráficas y el plazo de entrega suelen influir más en la especificación correcta que la cantidad de unidades. Un lanzamiento de 100 unidades distribuido entre cinco SKU tiene una estructura de costes distinta a una única producción de 10,000 unidades, aunque ambos utilicen el mismo estilo de estuche.
La demanda de presentaciones personalizadas tiene importancia comercial más allá de este tipo concreto de caja. Fortune Business Insights informó que Norteamérica representó el 40.09% del mercado mundial de embalajes personalizados en 2025. La cifra describe el mercado general, no el segmento STE, pero destaca la importancia regional de la personalización en tiradas cortas, la identidad de marca y los formatos reciclables a base de papel. Consulte la cuota norteamericana de embalajes personalizados[1].
¿Cómo convierten unas especificaciones deficientes un estuche sencillo en un problema costoso?↑
Problema: Un estuche puede parecer correcto en un PDF y aun así fallar durante el embalaje. Una dimensión interior puede confundirse con una exterior, las solapas antipolvo pueden chocar, una ventana puede mostrar la zona equivocada, el texto pequeño puede cruzar un hendido o un recubrimiento puede alterar el color y el tacto previstos.
Agravamiento: Estos errores se acumulan tras la producción en masa. Los estuches demasiado ajustados ralentizan la línea de embalaje; los demasiado holgados permiten que el producto se mueva; los hendidos débiles se agrietan; los colores desiguales perjudican la coherencia de marca; y un estuche minorista no probado puede colapsar si alguien lo utiliza como caja de mensajería. El inventario consume entonces efectivo y espacio de almacén mientras la fecha de lanzamiento sigue retrasándose.
Solución: Trate el estuche como un componente de embalaje diseñado técnicamente. Defina el producto, especifique las dimensiones interiores, verifique una muestra estructural, apruebe una prueba impresa, registre criterios de aceptación medibles y compare el coste total puesto en destino, no solo el precio unitario mostrado. Este flujo adelanta el riesgo a una etapa en la que corregirlo cuesta menos.
Índice
¿Qué es una caja de solapas rectas y qué no es?↑
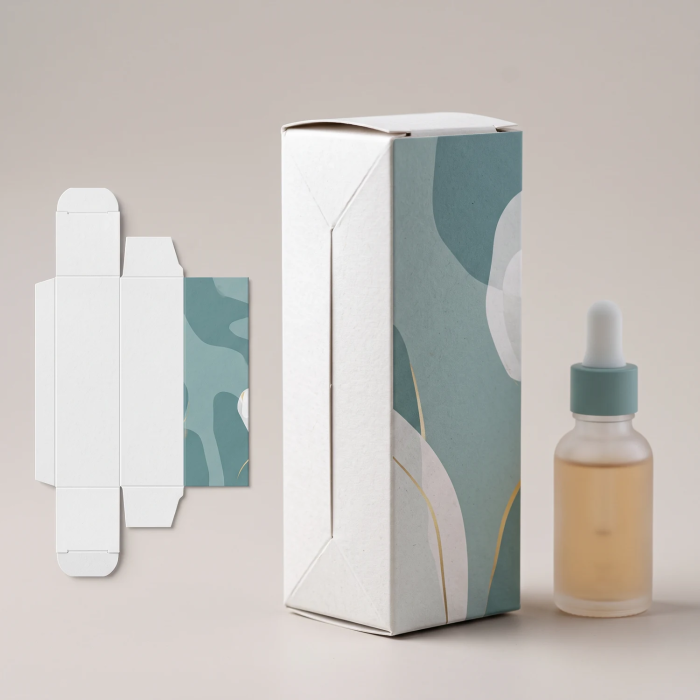
Una caja de solapas rectas es un estuche plegable cuyas solapas remetibles superior e inferior cierran en el mismo sentido. El desarrollo normalmente incluye cuatro paneles principales, una pestaña de encolado del fabricante, dos solapas remetibles principales, solapas antipolvo, líneas de corte y líneas de hendido. Se envía en plano y se despliega durante el embalaje.
Orientar ambos cierres hacia la parte posterior conserva un panel frontal más limpio que muchos diseños alternativos y facilita los diseños con ventana frontal, porque la cara de exposición no queda interrumpida por cierres en sentidos opuestos. Sin embargo, la geometría en el mismo sentido puede consumir más cartoncillo en ciertos desarrollos de pliego que una estructura de solapas inversas. Este efecto depende de las dimensiones del estuche, el tamaño del pliego, la dirección de la fibra y la imposición, no solo del nombre del estilo.
El STE es principalmente un estuche minorista. Protege productos ligeros y de peso moderado frente a la manipulación, daños superficiales, polvo y aperturas casuales, pero el cartoncillo convencional carece de la onda corrugada necesaria para resistir la compresión y los impactos de la paquetería. Los frascos pesados, recipientes de vidrio, productos frágiles y envíos directos al consumidor pueden requerir un inserto, un fondo semiautomático, una estructura de fondo automático, un estuche de microcorrugado o una caja de envío independiente.
Las especificaciones públicas de proveedores muestran por qué «cartoncillo» no es una descripción suficientemente precisa del material. Un ejemplo del mercado ofrece cartulina de 14 pt, 18 pt y 24 pt, correspondientes a espesores declarados de 0.014, 0.018 y 0.024 pulgadas. Son opciones específicas del proveedor, no clasificaciones universales de carga. Consulte las especificaciones de materiales STE publicadas[3].
¿Cómo se deben especificar el tamaño, el material y la legibilidad antes de cotizar?↑
Empiece por el producto físico, no por un tamaño estimado de caja. Mida la longitud, anchura y profundidad máximas de unidades reales de producción, incluidos tapones, precintos, dispensadores, etiquetas y cualquier componente saliente. Registre por separado el peso neto del producto y el peso bruto embalado. Si el estuche contendrá un inserto, folleto, sobre o varias unidades, monte el conjunto completo antes de definir las dimensiones interiores.
- Indique la convención dimensional. Identifique los valores como longitud interior × anchura × profundidad e indique qué panel es el frontal.
- Mida la variación. Pruebe más de una unidad cuando varíen los frascos, productos artesanales o sobres llenos.
- Defina el comportamiento del ajuste. Especifique si el producto debe salir libremente, quedar ajustado por fricción o estar inmovilizado mediante un inserto.
- Verifique los cierres. Confirme que las solapas remetibles encajen por completo y que las solapas antipolvo no se superpongan ni empujen los paneles hacia fuera.
- Compruebe las áreas legibles. Mantenga los ingredientes, advertencias, códigos de barras y textos pequeños alejados de cortes, pliegues, zonas de encolado y bordes de ventanas.
- Apruebe una muestra blanca. Use un espesor equivalente al de producción cuando sea posible; una maqueta de papel fino no permite validar la rigidez del cartoncillo ni el comportamiento del hendido.
La selección del soporte debe seguir las necesidades del producto y del canal. El SBS ofrece una superficie de impresión brillante para cosméticos y productos minoristas de gama alta. El kraft o cartón sin blanquear aporta una apariencia natural, pero cambia la reproducción del color. El cartón reciclado puede apoyar objetivos de reducción de materiales, aunque introduce variaciones de tono o superficie que deben representarse en la prueba. El FBB equilibra rigidez y peso, mientras que el microcorrugado de canal E o F puede ser más apropiado cuando la protección tiene prioridad sobre la presentación.
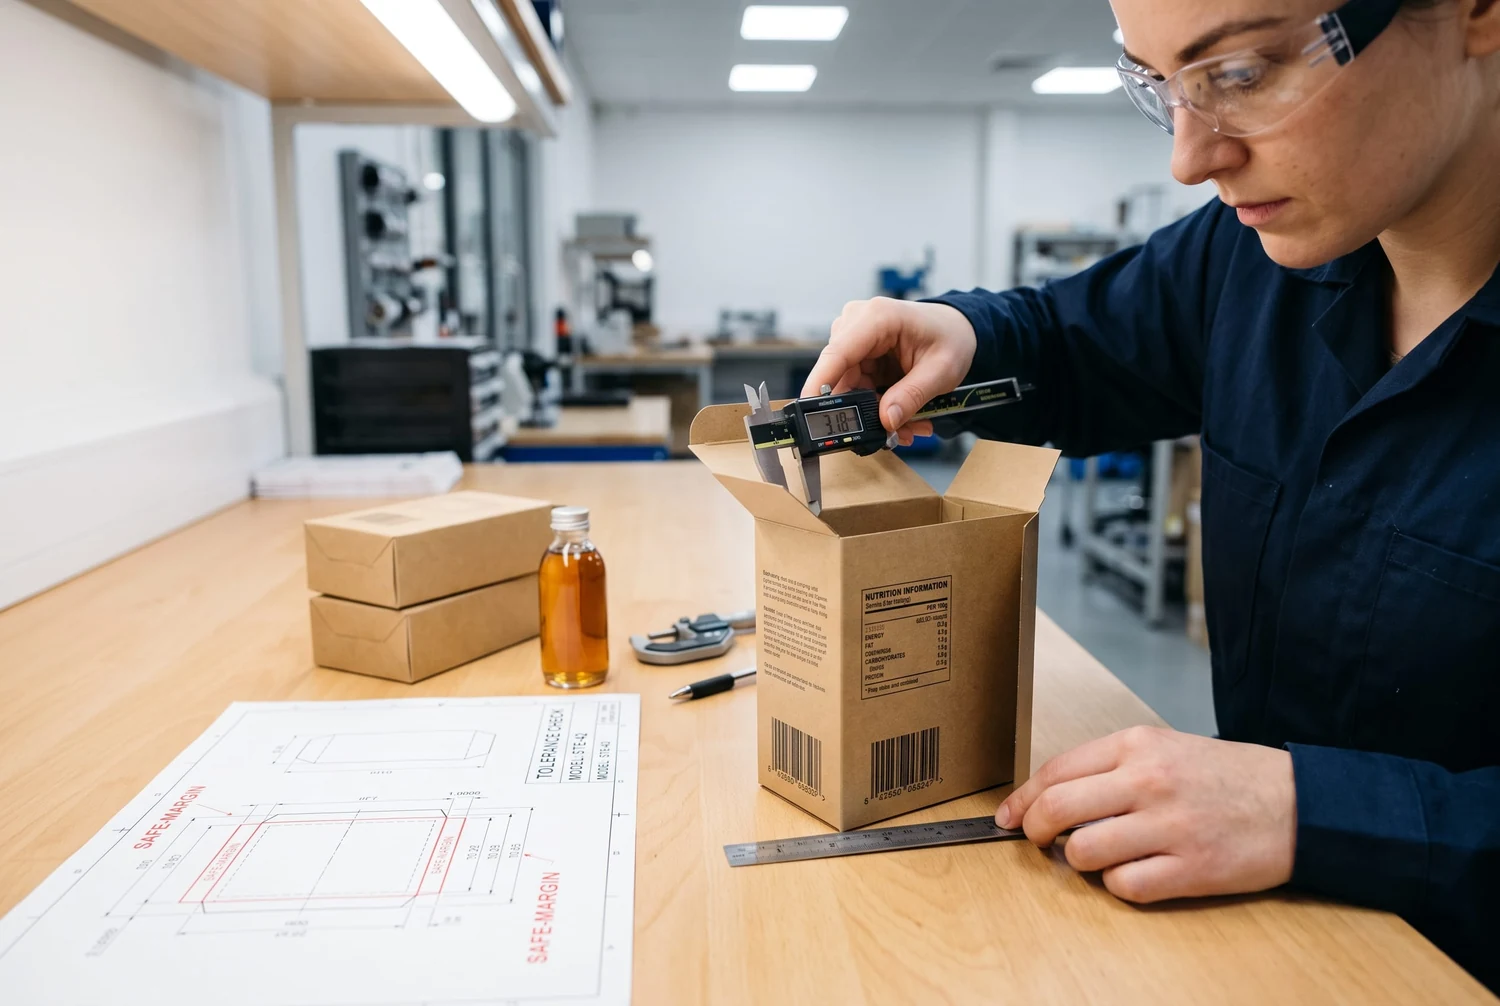
Por tanto, una solicitud de cotización práctica debe incluir las dimensiones interiores, el peso del producto, el tipo o calibre objetivo del cartón, la cantidad por SKU, la cobertura de impresión, el acabado, los requisitos de inserto o ventana, el destino embalado, el plazo y el uso previsto. Sin estos datos, dos cotizaciones de proveedores pueden describir cajas materialmente distintas.
¿Qué opciones de superficie y cierre protegen el diseño sin añadir complejidad innecesaria?↑
| Opción |
Valor principal |
Consideración de compra |
| Barniz acuoso brillante |
Color más vivo y ligera resistencia a rozaduras |
Confirme el nivel de brillo y la compatibilidad con el cartón seleccionado |
| Barniz acuoso mate |
Menos reflejos y acabado minorista sobrio |
Los colores oscuros sólidos pueden mostrar de forma diferente las marcas de manipulación |
| UV o UV selectivo |
Alto contraste o énfasis visual localizado |
Añade requisitos de registro y puede afectar las decisiones de reciclaje |
| Película de tacto suave |
Efecto táctil prémium |
Aumenta el coste e incorpora una capa de plástico |
| Estampado en foil o relieve |
Detalle de marca metálico o dimensional |
Requiere utillaje, anchos mínimos de línea viables y pruebas físicas |
| Ventana |
Visibilidad directa del producto |
Reduce el área local del panel y puede incorporar una película independiente |
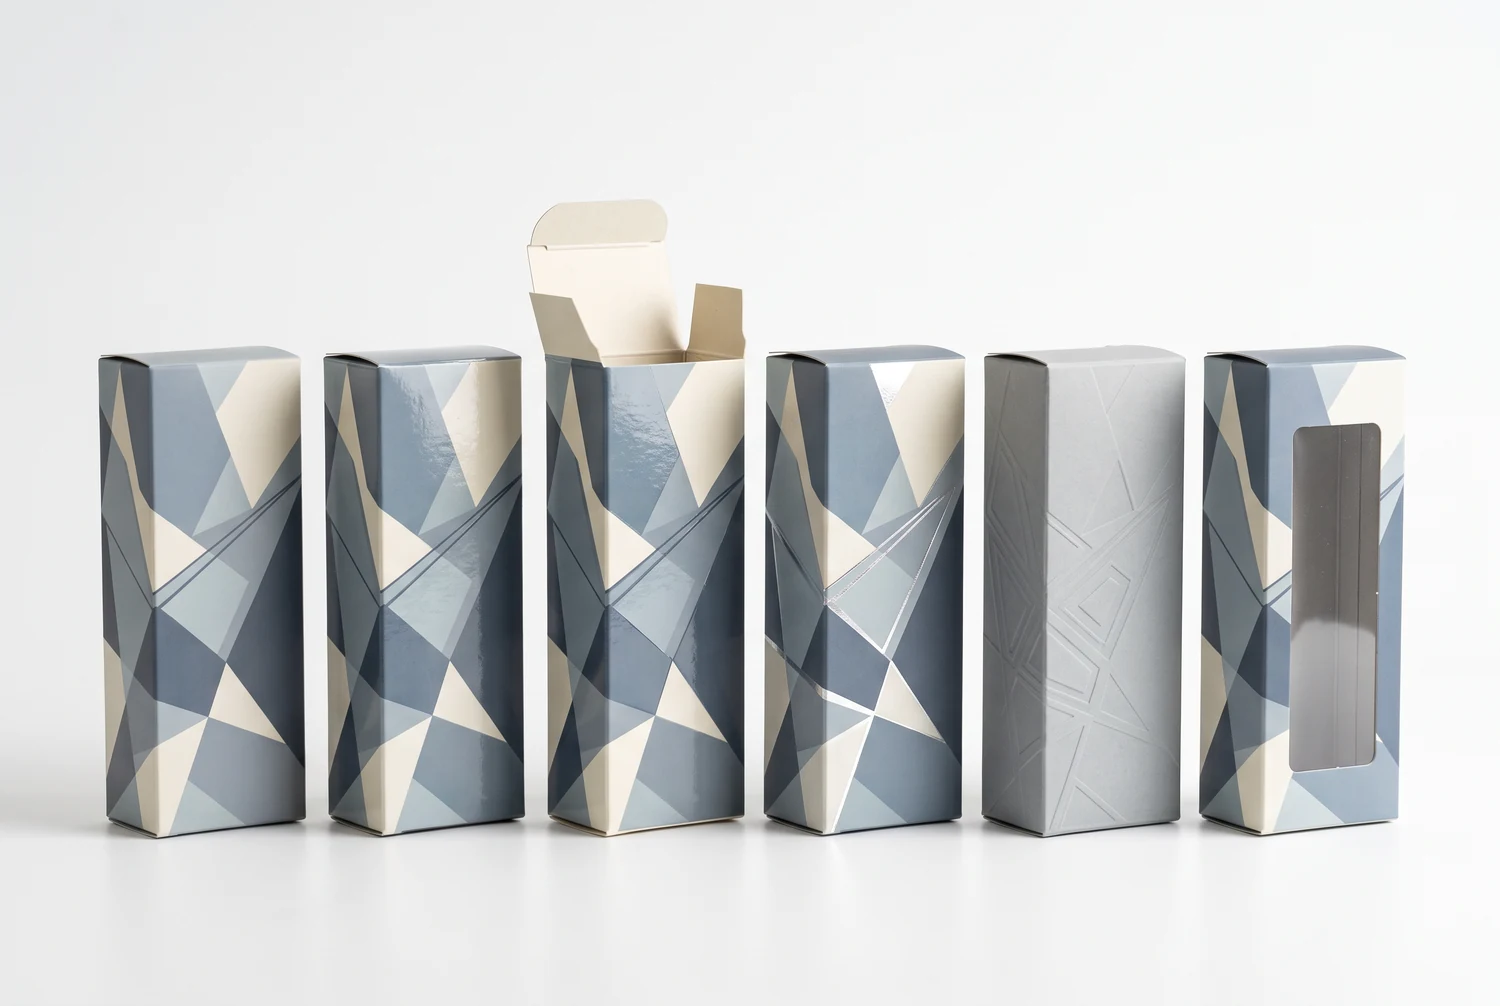
La tabla separa el efecto visual de la consecuencia técnica. Un acabado debe resolver un problema definido, como controlar rozaduras, aportar contraste o posicionamiento táctil, en vez de acumularse solo porque está disponible.
La orientación del cierre también influye en el uso diario. Las solapas remetibles traseras conservan un frente más limpio y suelen adaptarse a una ventana frontal o a un panel de marca continuo. Las solapas remetibles delanteras pueden ser más accesibles cuando el envase se abre repetidamente. Una ranura de bloqueo puede mejorar la retención del cierre, mientras que una etiqueta de seguridad o un sello encolado pueden ser necesarios cuando se requiere evidencia de apertura. Ninguno de estos añadidos convierte automáticamente un estuche STE estándar en un embalaje resistente a los niños o de alta resistencia.
¿Cómo debe prepararse el diseño antes de que el estuche llegue a la prensa?↑
El diseño debe crearse sobre el troquel aprobado por el proveedor, no sobre una plantilla genérica en línea de dimensiones similares. Mantenga la capa estructural separada de las capas de impresión e identifique líneas de corte, líneas de hendido, perforaciones, áreas de encolado, ventanas y zonas seguras. Bloquee el troquel para que no se desplace mientras se edita el diseño.
- Extienda fondos e imágenes hasta el sangrado especificado por la imprenta; 0.125 pulgadas es habitual, pero no universal.
- Use imágenes vinculadas o incrustadas con una resolución efectiva normalmente cercana a 300 dpi al tamaño final.
- Convierta o empaquete las fuentes según la política de archivos del proveedor.
- Defina explícitamente las composiciones CMYK y los colores PMS en lugar de confiar en la apariencia en pantalla.
- Compruebe el tamaño mínimo de texto, el texto en negativo, las líneas finas, el negro enriquecido, la sobreimpresión y el comportamiento de las transparencias.
- Verifique el tamaño, contraste, zonas de silencio, orientación y ubicación del código de barras en el estuche montado.
- Mantenga el texto y los logotipos esenciales alejados de hendidos, bordes de corte, pestañas, zonas de encolado y bordes de ventanas.
- Revise cada panel en tres dimensiones para que los textos laterales y posteriores no queden invertidos después del plegado.
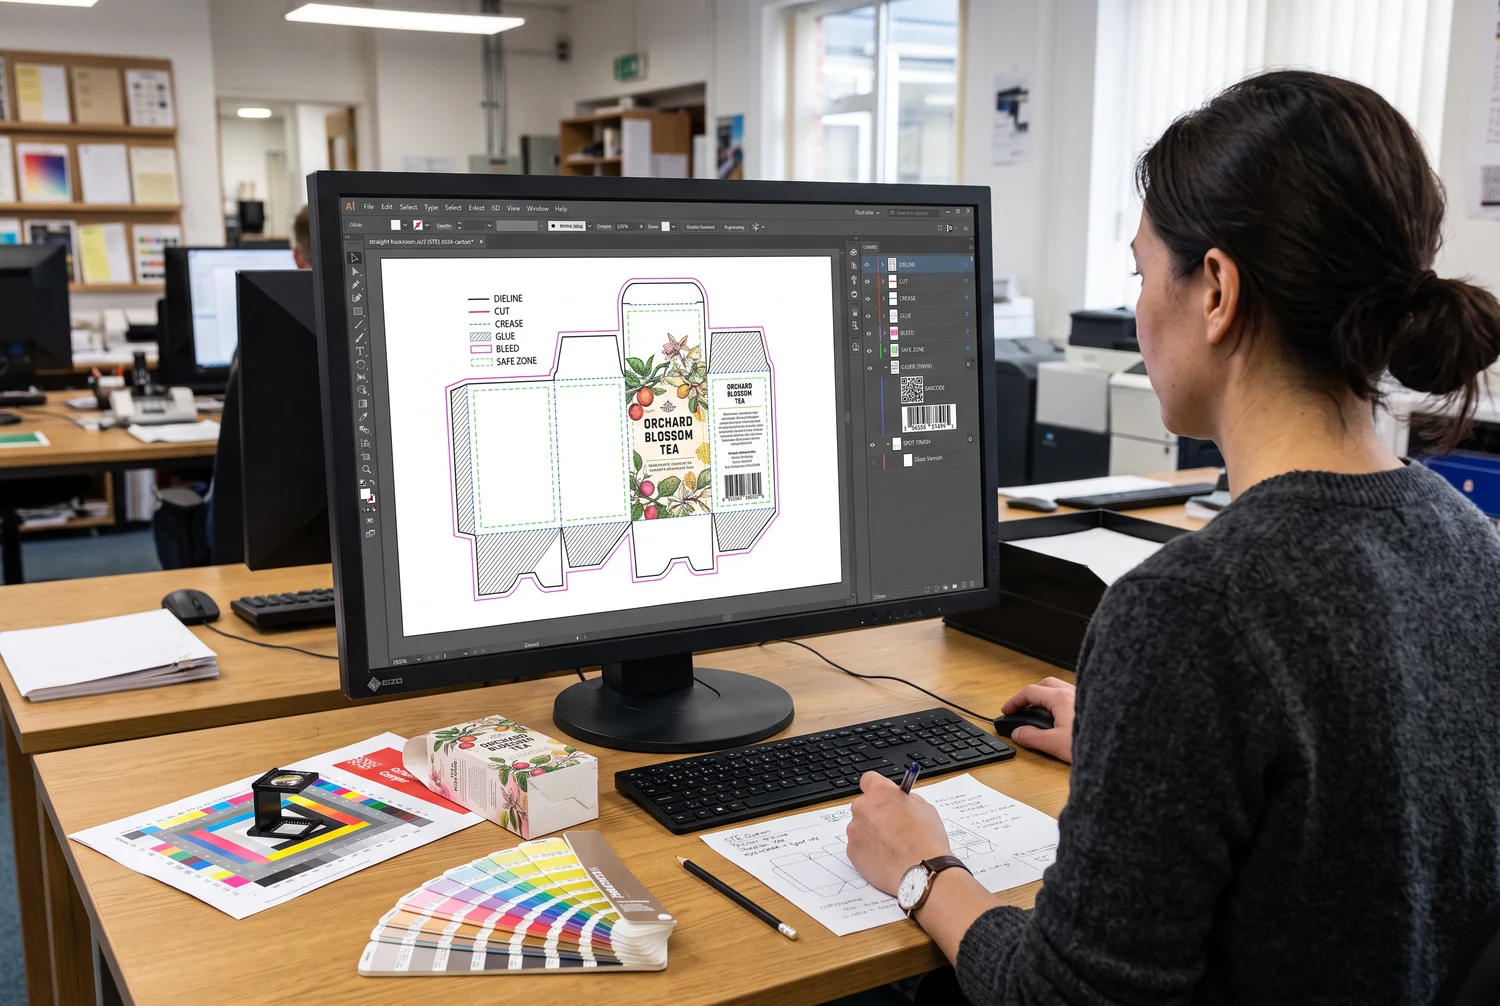
Una prueba en PDF confirma el diseño, los textos y las separaciones; no reproduce la textura del cartón, el tacto del recubrimiento, el reflejo metálico ni el color exacto de prensa. Apruebe una muestra física impresa cuando el color, el acabado, el ajuste o la presentación minorista tengan importancia comercial. Registre el nombre y la revisión del archivo aprobado, la fecha de la prueba, el material y el identificador de la muestra para que fábrica y comprador compartan una única referencia de producción.
¿Cómo reduce los riesgos de coste y plazo un flujo de producción directo de fábrica?↑
Un flujo controlado divide el proyecto en decisiones que pueden aprobarse antes de añadir valor de forma irreversible. También muestra la diferencia entre el tiempo de producción y el tiempo total de entrega, dos cifras que suelen confundirse.
- Revisión de requisitos: Confirme dimensiones, peso, aplicación, cantidad por versión gráfica, destino y restricciones regulatorias.
- Ingeniería estructural: Cree el troquel, seleccione el cartón y evalúe la profundidad de inserción, las solapas antipolvo, la dirección de la fibra, el soporte de la ventana y la pestaña de encolado.
- Muestra blanca: Compruebe el ajuste del producto, la secuencia de embalaje, la retención del cierre, la deformación de los paneles y la orientación en el estante.
- Comprobación del diseño: Valide el sangrado, las fuentes, las imágenes, los colores, la ubicación del código de barras y las capas de acabado.
- Prueba impresa: Apruebe la orientación del color, el texto, la ubicación del acabado y la apariencia montada.
- Producción en masa: Imprima, barnice o lamine, troquele, retire los recortes, pliegue, encole, cuente y embale los estuches en plano.
- Inspección y expedición: Compare el lote con la muestra aprobada, embale contra la humedad y el aplastamiento y emita los documentos de envío.
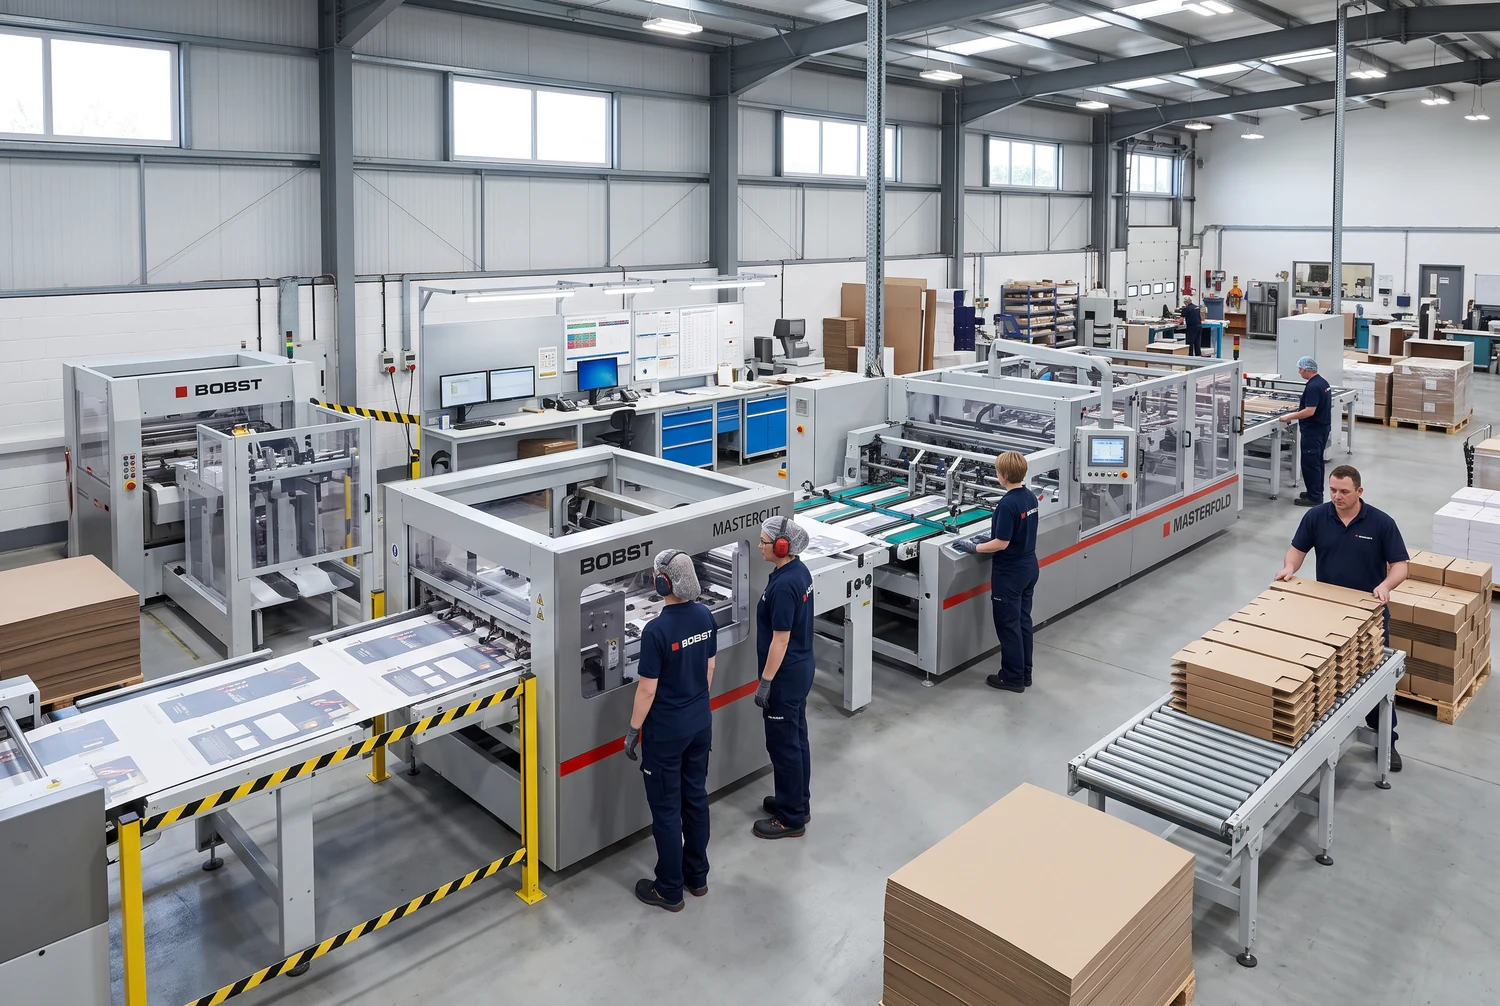
La impresión digital suele ser adecuada para muestras, tiradas cortas, datos variables y cambios frecuentes de diseño, porque puede reducir los requisitos convencionales de planchas y preparación. La impresión offset puede resultar más económica para tiradas estables medianas o grandes y ofrecer mayor control de colores directos especificados y acabados complejos. Un supuesto punto de cruce de unas 500–1,500 unidades es solo una hipótesis de planificación; el tamaño, la imposición, el cartón, la cantidad de colores, el acabado y la merma pueden desplazarlo considerablemente.
Para una comparación basada en datos, solicite cotizaciones equivalentes de 250, 500, 1,000, 1,500 y 3,000 unidades con exactamente la misma especificación. Separe muestras, trabajo estructural, utillaje, impresión, acabado, embalaje, flete, impuestos, despacho de aduanas y aranceles aplicables. «Sin MOQ» significa que puede aceptarse un pedido; no significa que desaparezcan los costes de preparación ni una economía unitaria desfavorable.
¿Qué debe inspeccionar un plan de calidad medible antes del envío?↑
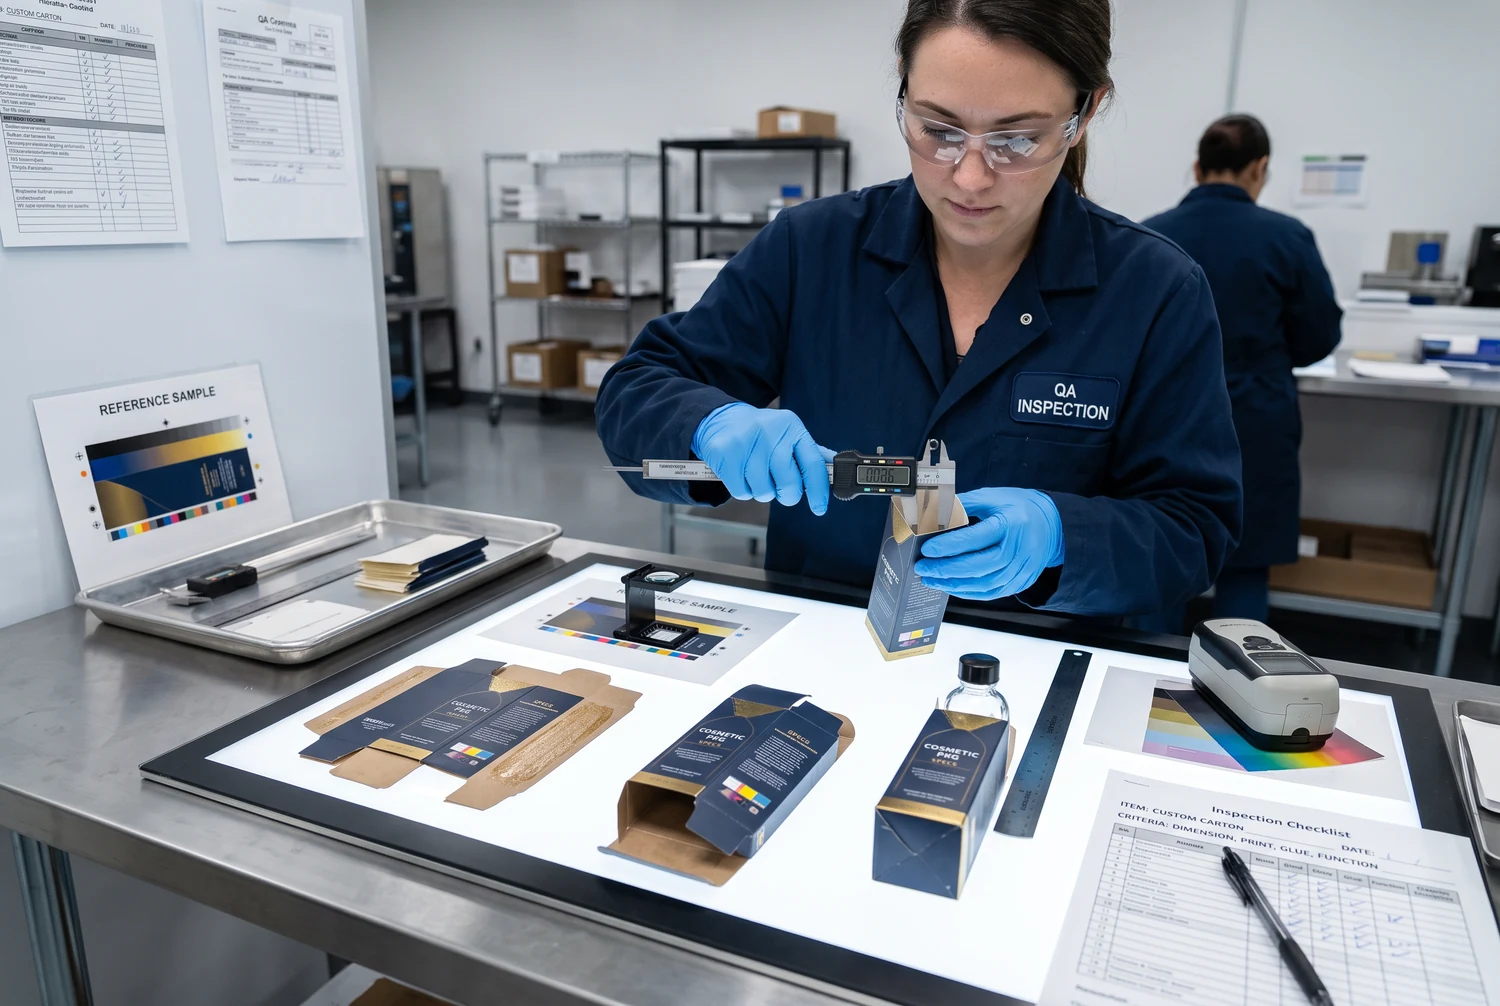
El lenguaje de calidad debe ser numérico siempre que fábrica y comprador hayan validado un método. En vez de «tamaño preciso», registre las dimensiones interiores nominales, los puntos de medición, las unidades, el tamaño de muestra y la desviación permitida. En vez de «buen color», identifique la muestra física aprobada, la iluminación, el método de medición y la tolerancia. No anuncie ciclos de adhesión, solidez del color, horas de resistencia UV a la intemperie ni valores de compresión, salvo que el material y la construcción exactos se hayan probado y pueda facilitarse el informe.
| Campo de inspección |
Evidencia medible |
Fallo evitado |
| Dimensiones |
Lecturas registradas de L × A × P comparadas con un plano aprobado |
Ajuste holgado, producto aplastado o embalaje lento |
| Registro de impresión |
Posición medida de texto, foil, ventana y bordes de corte |
Gráficos desalineados y zonas seguras expuestas |
| Color |
Muestra de prensa aprobada o tolerancia instrumental acordada |
Incoherencia de marca entre lotes |
| Hendido y plegado |
Comprobación visual de grietas y montaje repetido de muestras |
Agrietamiento de fibras y paneles deformados |
| Pestaña de encolado |
Ubicación, cobertura y método de prueba de tracción definidos |
Juntas abiertas y contaminación por exceso de adhesivo |
| Ajuste y cierre |
Montaje con productos reales de la gama prevista |
Solapas antipolvo superpuestas y pestañas remetibles sueltas |
| Conteo y embalaje |
Cantidad por paquete, cantidad por caja, código de lote y lista de empaque |
Envíos incompletos y revisiones mezcladas |
Esta tabla es un marco de trabajo, no una afirmación de que las pruebas de fábrica se hayan completado. El plan de inspección final debe identificar el método de muestreo acordado, la tolerancia, el responsable y el tratamiento de los estuches no conformes.
Las normas de transporte también deben aplicarse al objeto correcto. ASTM D5118/D5118M[6] cubre los controles de fabricación de cajas de envío de cartón de fibra y no establece expresamente su idoneidad para todas las condiciones de envío. Cuando deba evaluarse el rendimiento en distribución, ASTM D4169[7] puede orientar los ensayos del contenedor y el sistema de embalaje completos. Un estuche minorista dentro de una caja corrugada debe evaluarse como parte de ese sistema.
¿Qué estructura de estuche y modelo de compra debe elegir?↑
| Estructura |
Mejor motivo para elegirla |
Limitación principal |
| Solapas rectas |
Panel frontal limpio, compatibilidad con ventanas y embalaje minorista sencillo |
El aprovechamiento del pliego puede ser menor; no es una caja de envío de alta resistencia |
| Solapas inversas |
Posible mejora de la imposición y del aprovechamiento del material |
La dirección del cierre puede complicar la planificación del panel frontal |
| Fondo semiautomático |
Mayor soporte inferior para productos moderadamente más pesados |
Más pasos de montaje manual |
| Fondo automático |
Montaje rápido y base preencolada estable |
Mayor complejidad y coste de transformación |
| Estuche de microcorrugado |
Mayor protección frente a la compresión y la manipulación |
Perfil más grueso y comportamiento diferente de impresión y plegado |
| Caja corrugada para correo o envío |
Distribución directa de paquetes y embalaje exterior protector |
Consume más material y volumen de almacenamiento que el cartoncillo |
La comparación muestra que el STE destaca cuando la presentación y la sencillez de embalaje lideran la decisión. Es preferible mejorar la estructura antes que añadir cinta o un grosor excesivo de cartón cuando el peso del producto o los riesgos de distribución superan los límites del diseño original.
Compare proveedores según el coste puesto en destino y las pruebas, no según eslóganes. Confirme la planta de producción final, si se subcontrata el trabajo, la secuencia de muestras, las condiciones de reimpresión, la validez de la cotización, el calendario de producción, el método de transporte, el término comercial, la responsabilidad arancelaria y la diferencia entre «producción», «expedición» y «entrega». En estuches importados, la exposición arancelaria debe verificarse según la clasificación HS, el origen y la lista arancelaria vigente; no puede aplicarse un porcentaje genérico a todas las cajas de cartoncillo.
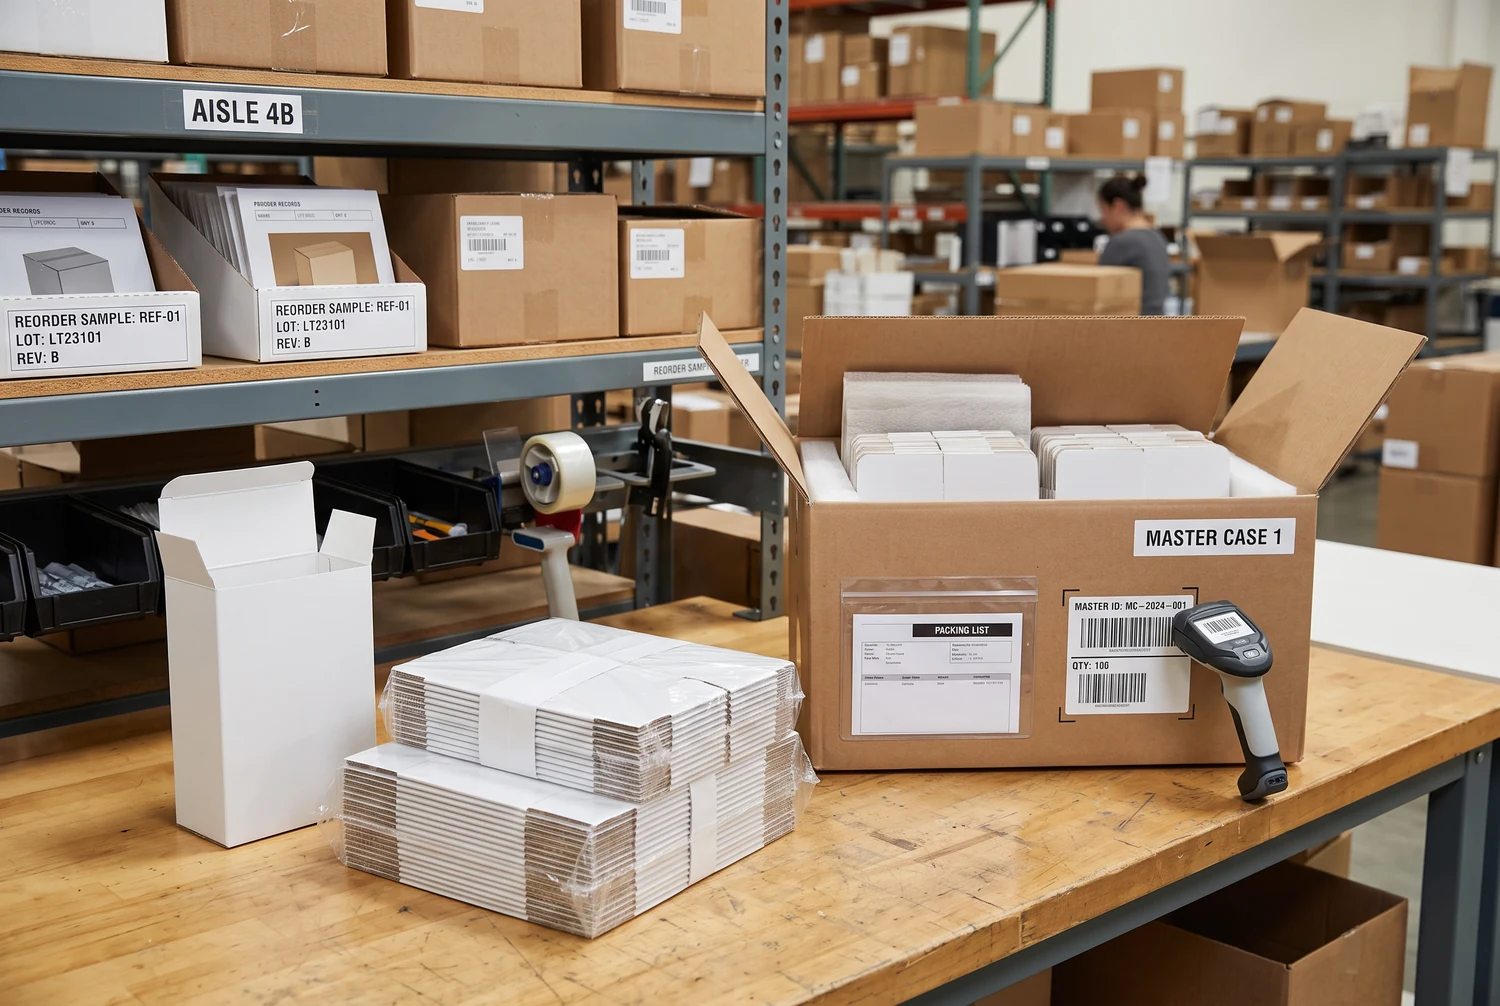
Para pedidos repetidos, conserve la muestra firmada, la revisión del troquel, la referencia de color, la especificación del cartón, el mapa de acabados, el método de embalaje, el historial de órdenes de compra y el registro de incidencias. Estos datos permiten reproducir una especificación controlada en vez de depender de la frase «igual que la última vez».
¿Cómo pueden fundamentarse las declaraciones sobre contacto alimentario, origen de la fibra y reciclaje?↑
«Apto para alimentos» no es un certificado universal. Primero determine si el estuche entra en contacto directo con los alimentos o sirve como embalaje secundario alrededor de un envase interior sellado. Después deben revisarse el cartón, la tinta, el recubrimiento, el adhesivo y la película de la ventana para sus condiciones de uso previstas. El marco de la FDA para contacto alimentario[4] explica que componentes del embalaje como adhesivos y colorantes pueden ser sustancias en contacto con alimentos y que los usos aplicables requieren la autorización correspondiente.
El origen de la fibra debe declararse por separado del comportamiento al final de su vida útil. El papel y embalaje con certificación FSC[5] puede aportar pruebas de cadena de custodia para materiales forestales de origen responsable. Por sí solo, no certifica la aptitud para contacto alimentario, la neutralidad de carbono, la compostabilidad ni la aceptación por todos los programas locales de reciclaje.
Las estadísticas de reciclaje también necesitan una fecha y un denominador. La EPA informó de una tasa de reciclaje del 80.9% para envases y embalajes de papel y cartón en EE. UU. en 2018, utilizando datos históricos basados en la generación. Consulte el conjunto de datos de embalajes de la EPA de 2018[8]. AF&PA informó de una tasa de reciclaje de cartón del 69%–74% en 2024 según una metodología de recuperación actualizada; esa categoría y ese cálculo no equivalen directamente a la cifra de la EPA. Consulte la metodología de reciclaje de AF&PA[9].
Las ventanas, películas laminadas, capas metálicas, contaminación por grasa e insertos multimaterial pueden cambiar la reciclabilidad práctica. Cuando la recuperación sea una prioridad de diseño, evalúe una estructura solo de papel, una ventana separable, una menor masa de material, un recubrimiento acuoso y documentación clara de los materiales. Las declaraciones deben describir las condiciones en vez de prometer que todos los consumidores podrán reciclar localmente el envase.
La exposición regulatoria también depende cada vez más del estado. Una revisión jurídica de 2025 identificó siete estados de EE. UU. con leyes integrales de EPR para embalajes al 1 de octubre de 2025, destacando las diferencias en materiales cubiertos, definiciones de productor, exenciones, informes y tarifas. Consulte el resumen estatal de EPR para embalajes[10]. Las marcas que venden en varios estados deben conservar los pesos de los materiales y los datos por componente, en vez de registrar el envase únicamente como «papel».
¿Qué cifras deben recordar los compradores de embalajes?↑
- Norteamérica representó una parte importante, aunque amplia, del mercado de embalajes personalizados. — cuota del 40.09% en 2025, no una cuota específica de STE (Fuente)
- El calibre del cartoncillo debe especificarse en vez de describirse simplemente como «grueso». — 14, 18 y 24 pt son ejemplos publicados por proveedores (Fuente)
- En algunas configuraciones puede pedirse una muestra física antes de la producción a granel. — la cantidad 1 es una opción publicada en el mercado (Fuente)
- Las declaraciones actuales de reciclaje deben conservar su categoría y metodología. — reciclaje de cartón del 69%–74% en EE. UU. en 2024 (Fuente)
- Las obligaciones de EPR para embalajes ya no se limitan al modelo de un solo estado. — 7 estados habían promulgado leyes integrales al 1 de octubre de 2025 (Fuente)
¿Cómo se pasa del concepto a un estuche listo para producción?↑
Un proyecto STE exitoso comienza por el producto y su ruta de distribución, no por una plantilla decorativa. Defina las dimensiones interiores, el peso bruto, el cartón, el cierre, la cobertura de impresión, el acabado, la exposición regulatoria, la cantidad por SKU, los criterios de aceptación y los componentes del coste puesto en destino. Valide la estructura con una muestra blanca, valide la apariencia con una prueba impresa y conserve la especificación aprobada para inspecciones y pedidos repetidos.
Envíe las dimensiones de su producto, el peso embalado, la cantidad por versión gráfica, el destino y el acabado deseado para recibir una especificación y cotización directas de fábrica.


La siguiente información es necesaria para iniciar sesión con redes sociales
Iniciar sesión
Crear una nueva cuenta