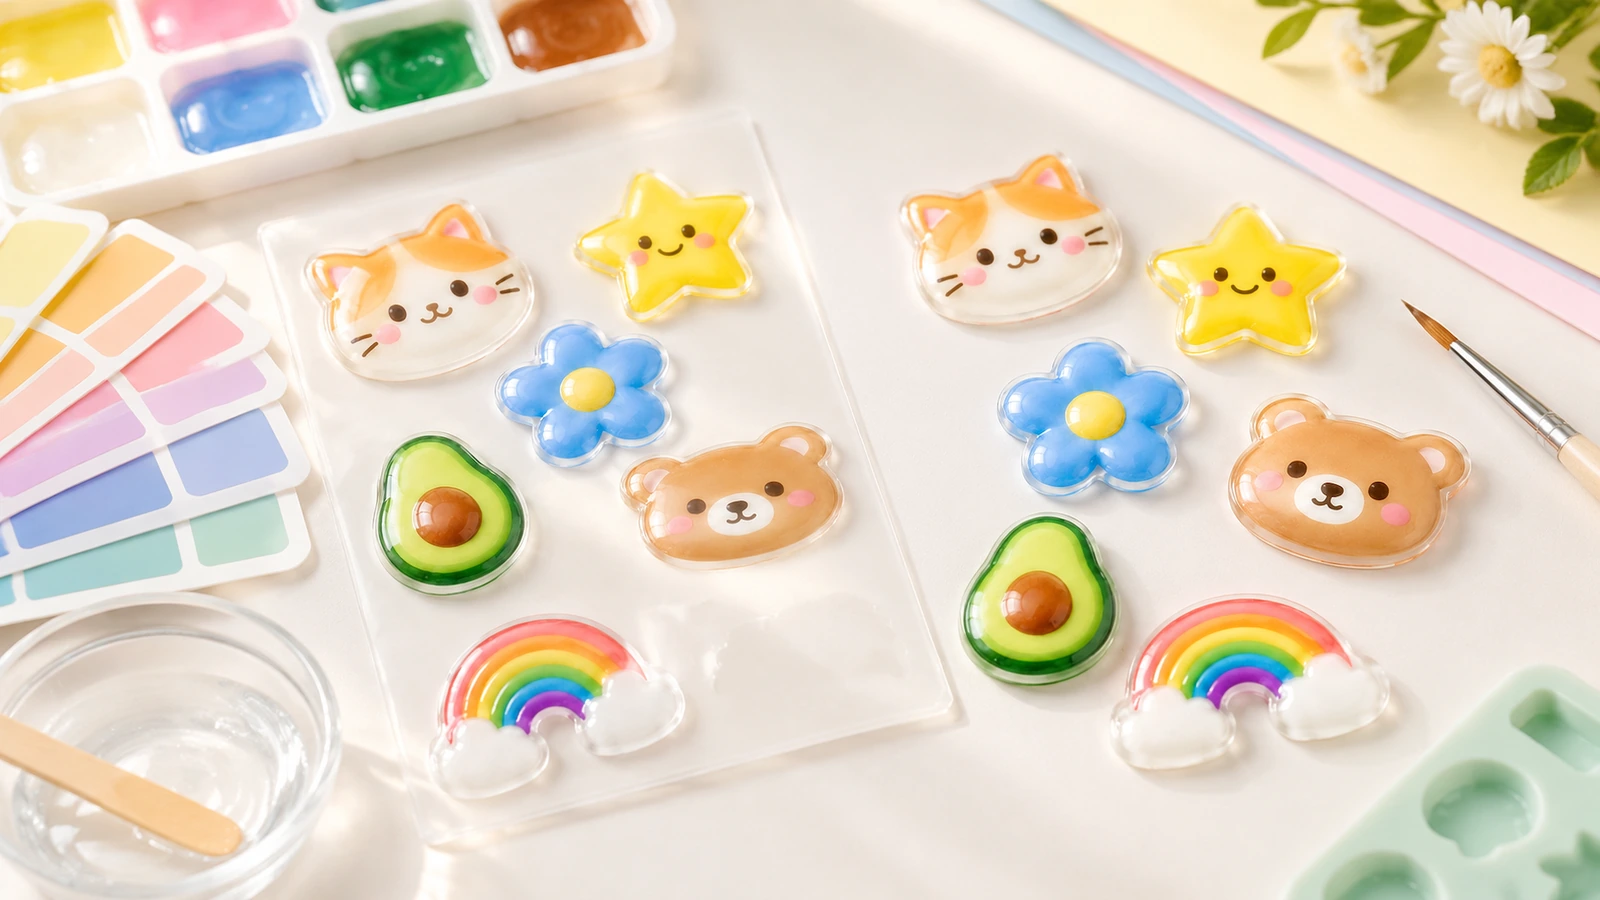
Las pegatinas personalizadas de epoxi con cúpula son etiquetas impresas y troqueladas, cubiertas por una lente de resina transparente vertida que se detiene en el borde de corte. El epoxi es una opción para piezas planas, de interior y de vida útil corta. Las piezas de marca para exterior, curvas o de larga duración deben probarse en poliuretano alifático antes de aprobar la producción.
¿Quién compra pegatinas abombadas de epoxi personalizadas y dónde conviene usarlas? ↑
Los compradores más constantes son B2B propietarios de marcas, ingenieros de envasado y equipos de compras de los sectores de electrónica, electrodomésticos, herramientas, vehículos y artículos deportivos. Quieren un logotipo que parezca parte del producto y no una etiqueta de papel. Una guía de pegatinas con cúpula[1] del sector de la impresión aplica cúpulas en placas de identificación de equipos, placas de número de serie, emblemas de vehículos y cascos de seguridad. Confirme la vida útil esperada en la superficie del producto previsto antes de aprobar una insignia de marca.
El segundo grupo son compradores de artículos promocionales y de envasado. Añaden cúpulas a llaveros, memorias USB, vasos, bolígrafos y cajas de regalo para que los obsequios parezcan más caros. Un grupo más pequeño de creadores independientes y modificadores de ordenadores clásicos compra insignias para carcasas y piezas de coleccionista en tiradas cortas.
| Escenario de uso | Superficie habitual | Resina que debe probarse primero | Principal precaución |
|---|
| Placa de identificación de equipo interior | Metal plano o recubrimiento en polvo | Epoxi aceptable | El recubrimiento en polvo requiere una prueba de pelado sobre la pieza real |
| Emblema de herramienta o vehículo en exterior | De plano a curva suave, exposición solar | Poliuretano alifático | El epoxi se vuelve ámbar bajo radiación UV |
| Obsequio promocional de corta duración | Zona plana pequeña | Epoxi | Declare la pieza como de interior y corta vida útil |
| Embalaje rígido de producto | Panel plano | Elija según la vida útil en estantería | No aplique procesos térmicos después del abombado |
| Botellas, cascos, paneles redondeados | Curva suave | Cúpula pequeña de poliuretano | Las curvas pronunciadas se despegan con cualquier resistencia adhesiva |
| Insignia de colección o de carcasa | Panel plano de carcasa | Cualquiera de las dos, elegida mediante prueba de dureza | Los colores claros muestran primero el amarilleamiento |
Use esta tabla como punto de partida para las muestras. No garantiza el rendimiento. La resina se decide por la luz solar, el calor, la flexión y la vida útil prevista, no por el nombre del producto en una página de catálogo.
¿Por qué fallan las etiquetas abombadas después de que la muestra parezca perfecta? ↑
El problema: Cuando llegan las muestras, las cúpulas de epoxi y poliuretano parecen igual de brillantes. Una comparación de resinas de un fabricante de etiquetas[4] indica que no se distinguen durante aproximadamente el primer mes. Después, el epoxi empieza a perder brillo, amarillear, endurecerse, contraerse y curvarse.
Por qué perjudica: El fallo aparece cuando las etiquetas ya están en su producto. Un análisis de poliuretano frente a epoxi[5] advierte que incluso pequeñas cantidades de luz diurna pueden volver amarilla o marrón una capa de epoxi «tras solo unos meses de uso». Los fondos blancos y claros lo muestran más. Una guía para evaluar pegatinas de logotipo 3D[6] añade que el calor por sí solo puede volver ámbar una cúpula de epoxi, incluso en un almacén sin sol directo. Ese cambio de color es irreversible.
La contracción causa un segundo fallo. A medida que la resina se contrae, levanta los bordes de la etiqueta. Entonces los clientes culpan al adhesivo, aunque la misma comparación atribuye la causa al material de abombado. En curvas grandes, una revisión de problemas habituales de pegatinas abombadas[7] indica que las cúpulas se despegan por los bordes «independientemente de la resistencia adhesiva utilizada».
La solución: Especifique la etiqueta según su uso, no según su nombre comercial. Solicite por escrito el nombre químico de la resina, haga muestras sobre su sustrato y sus tintas finales, y apruebe la producción solo después de que toda la construcción haya superado los controles. Revise toda la construcción para detectar amarilleamiento, formación de burbujas, mala adhesión y cúpulas irregulares antes de la aprobación.
Contenido
¿Qué es exactamente una pegatina de resina epoxi abombada? ↑
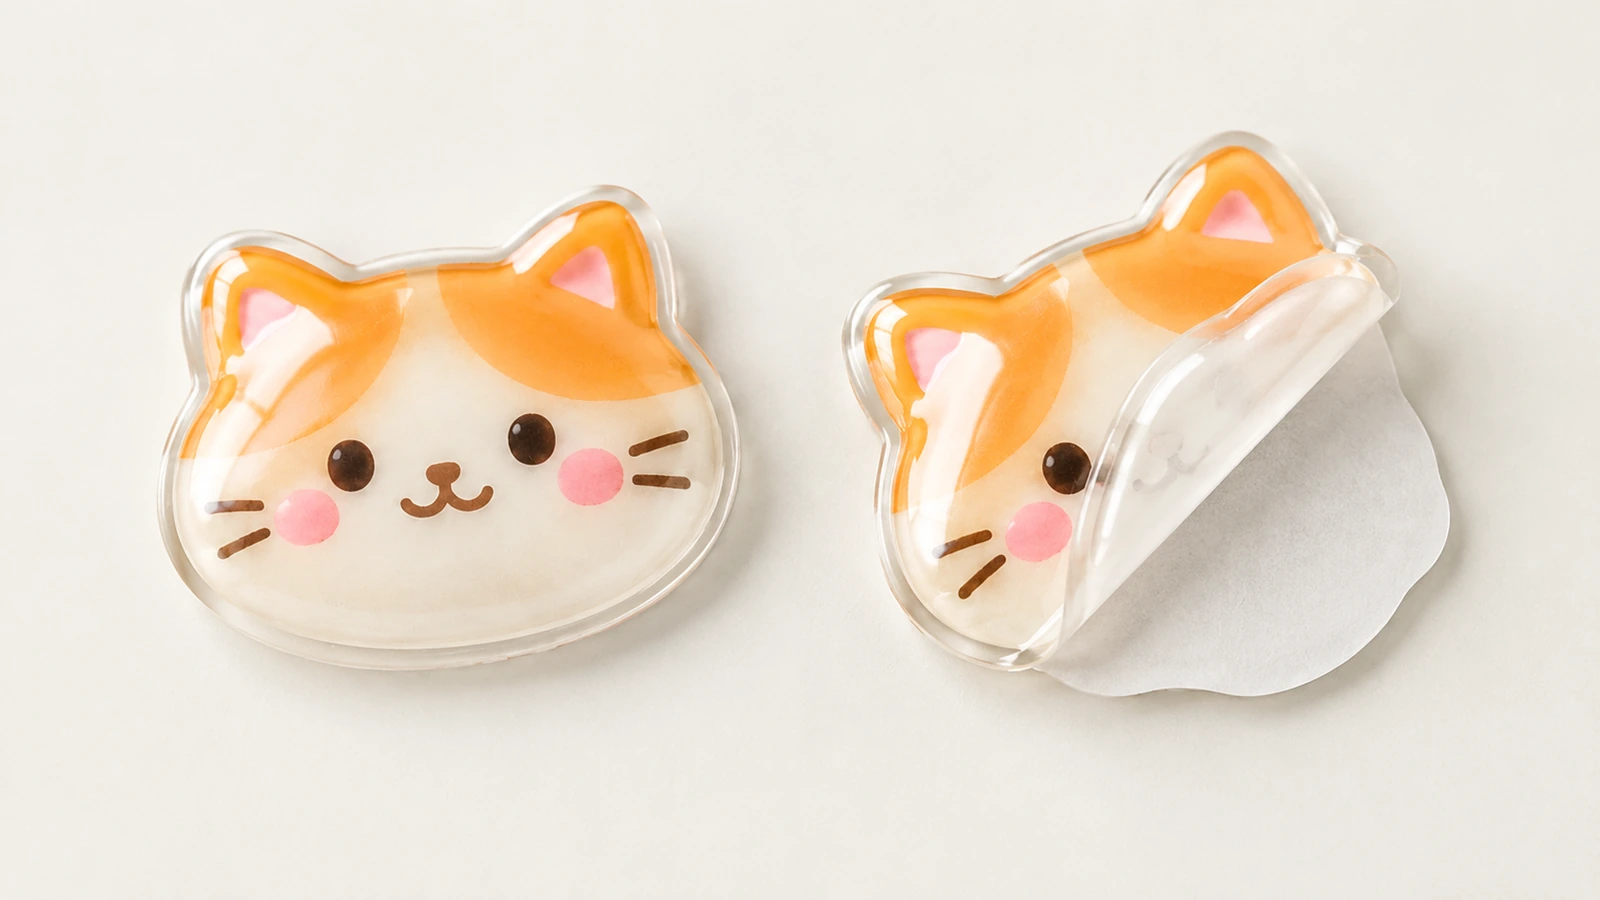
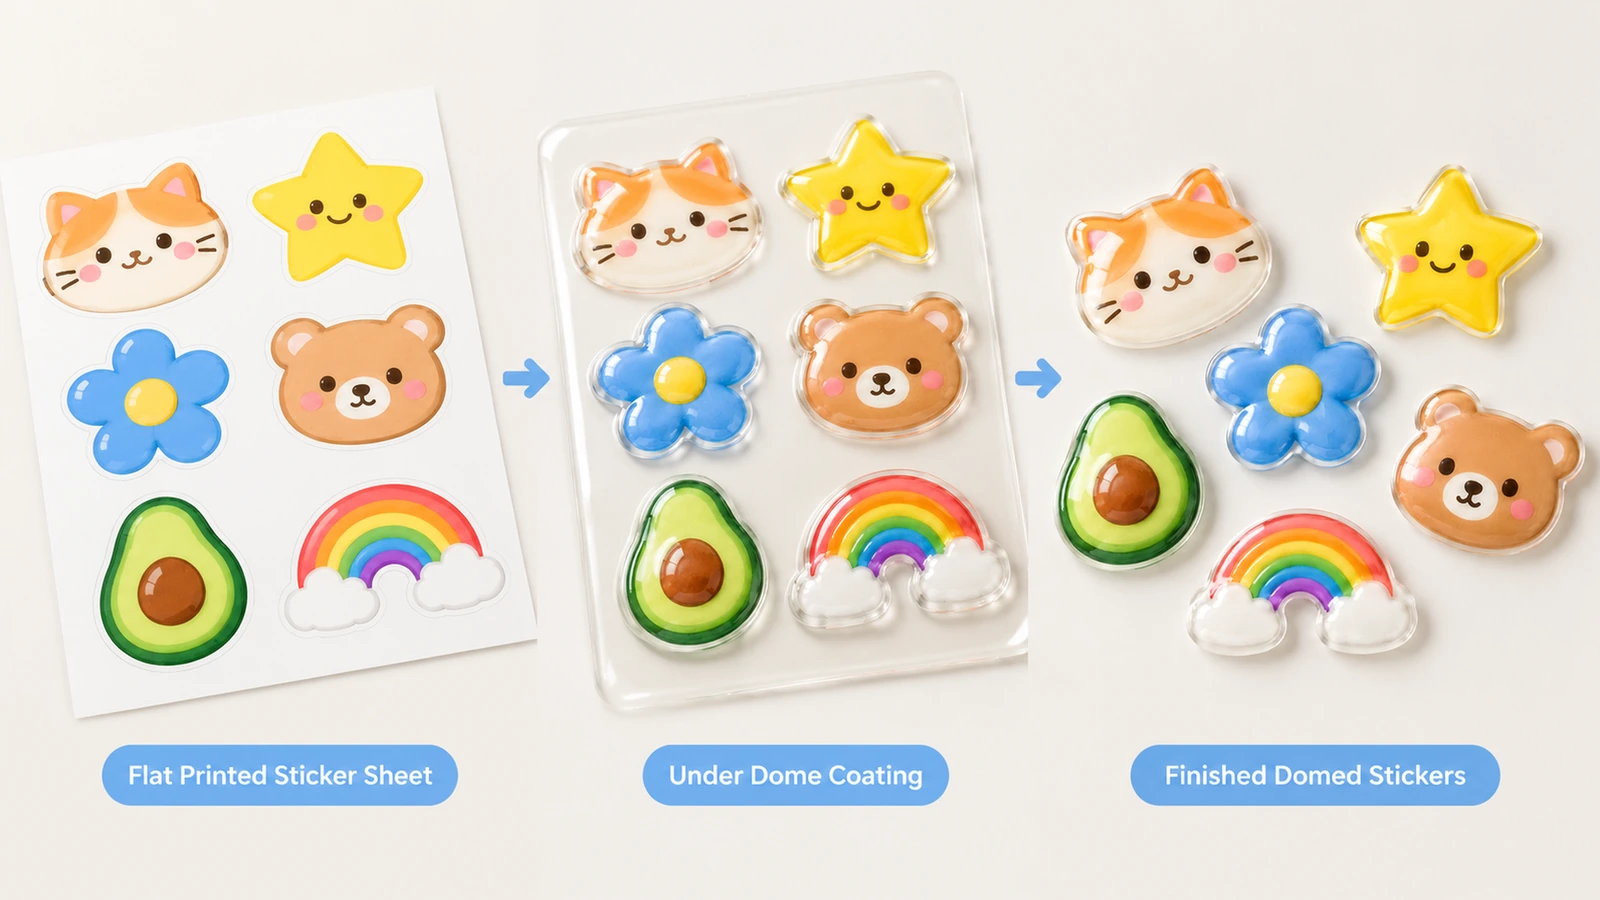
Una pegatina abombada tiene cuatro capas: un material frontal impreso, normalmente vinilo o poliéster; un adhesivo sensible a la presión; un liner de liberación; y resina vertida encima. La resina puede ser bicomponente o curada por UV. Se extiende hasta alcanzar el borde troquelado, donde la tensión superficial la mantiene en su sitio y forma la lente. El liner importa durante el vertido. La ficha técnica de material para etiquetas en hojas 3M 7903FL[9] indica que su liner de poliéster de 4,0 mil «no se deforma y proporciona una superficie lisa durante el proceso de abombado».
«Cúpula de epoxi» suele ser un nombre de categoría, no una descripción de la química. página de pegatinas de epoxi de StickerApp[10] señala que esas pegatinas están recubiertas con resina de poliuretano y funcionan mejor sobre superficies planas y lisas. Como un nombre puede abarcar tres sistemas de resina, siga la regla de la guía 4OVER4: si un proveedor no indica qué resina utiliza, trate la etiqueta como un producto de interior.
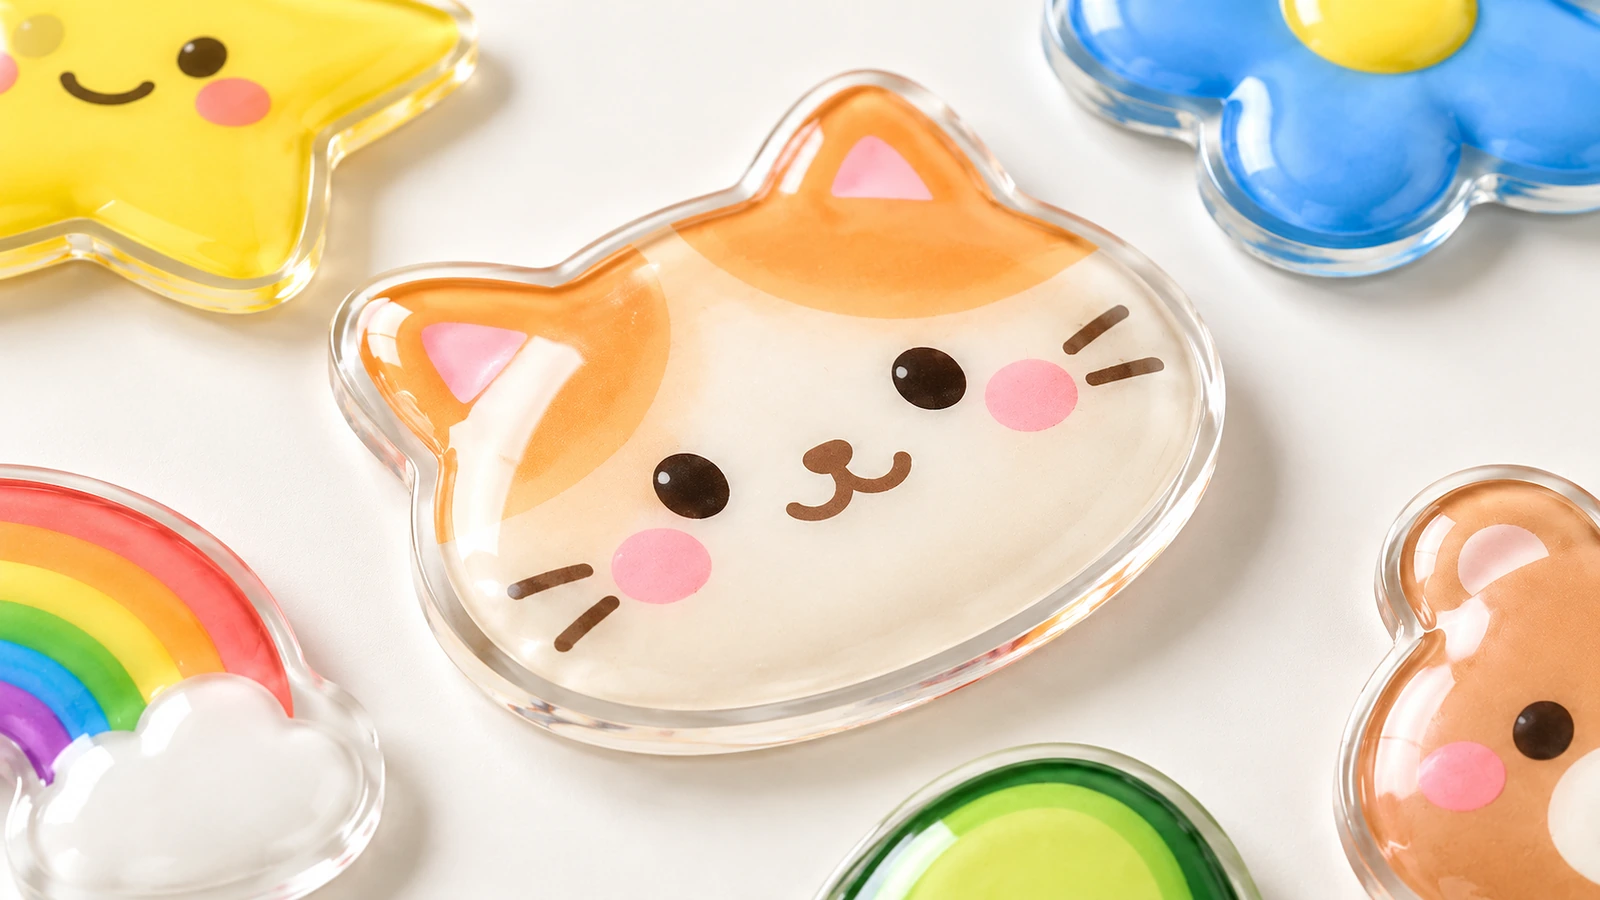
La legibilidad depende de la lente. Según la misma guía, la curva amplía «todo lo que queda bajo su hombro». Por ello, el texto fino, las líneas delgadas y los pequeños dígitos de serie deben situarse en la zona central plana, lejos del borde. Las etiquetas más pequeñas dejan menos área plana; confirme el tamaño final y la altura mínima del texto en una prueba física.
| Campo de especificación | Punto de referencia de fuentes publicadas | Estado de su pedido |
|---|
| Tamaño | Las fichas comerciales citan aproximadamente 10–120 mm por lado (EximNext) | Confirmado en el presupuesto y la prueba |
| Grosor de la cúpula | Las fichas citan aproximadamente 1,0–2,0 mm | Definido y comprobado en la muestra |
| Material frontal y liner | Vinilo o poliéster imprimible sobre liner de poliéster | Elegido según el sustrato |
| Química de la resina | Epoxi, poliuretano alifático o curado por UV | Indicado por escrito en el presupuesto |
| Adhesivo | Acrílico permanente; acrílico de alta resistencia al cizallamiento como Adhesive 3M 350 para recubrimiento en polvo y plásticos de baja energía superficial | Probado al pelado sobre su pieza real |
| Arte final | AI, PDF o PSD; Pantone confirmado por separado | Revisado antes de la prueba |
Los rangos anteriores son puntos de referencia de páginas de terceros. No son compromisos para este producto. La cantidad mínima de pedido, el plazo de producción y el precio unitario se cotizan para cada pedido después de revisar el arte final, y ninguno se publica aquí. La selección del adhesivo es el campo que los compradores más suelen subestimar. Las carcasas texturizadas o recubiertas requieren una comprobación de pelado en una pieza de producción, porque los resultados de un panel de muestra no se transfieren.
¿Cómo se especifica, prueba y aprueba un pedido de pegatinas abombadas? ↑
Paso 1: anote el caso de uso
Registre el sustrato, la exposición interior o exterior, cualquier exposición al calor, la flexión y la vida útil esperada. Después, deje que esos hechos decidan la resina. Una descripción general de resinas de abombado de un fabricante de equipos[11] lo plantea así: el epoxi suele ser más sencillo para productos interiores y rígidos, mientras que el poliuretano es la opción habitual para los expuestos al exterior, flexibles o a UV. Una regla no tiene excepciones: una pieza abombada nunca debe pasar por una laminadora, prensa térmica u horno. Si algún paso de su proceso implica calor, elija vinilo impreso para exterior.
Paso 2: revise previamente el arte final
Proporcione archivos vectoriales AI o PDF, y PSD para arte rasterizado, con una línea de troquel cerrada y referencias Pantone confirmadas. Redondee las esquinas vivas cuando sea posible. Un desglose de errores de producción de cúpulas[12] explica que la tensión superficial es inestable en ángulos rectos y puntas agudas. En esos puntos, la resina se desborda del contorno o se retrae y deja expuesta la impresión. Los diseños con muchos elementos separados o puentes delgados requieren más puntos de dosificación, lo que aumenta el riesgo de desperdicio.
Paso 3: pruebe sobre los materiales finales
Vierta piezas de prueba sobre las tintas, películas y recubrimientos exactos previstos para producción. Como señala la descripción general del fabricante de equipos, estos materiales cambian la humectación, adhesión, claridad y curado. Una herramienta rápida de cribado es la prueba de la uña de la comparación de Polinal. Presione el centro de la cúpula. Una marca que desaparece en una docena aproximada de segundos indica poliuretano flexible. Una marca permanente, o una superficie demasiado dura para marcarse, indica epoxi. Solicite también la ficha técnica de la resina, porque palabras como «flexible» o «resistente a UV» en un presupuesto no pueden verificarse.
Paso 4: controle la impresión, el corte y el vertido
La tinta debe estar completamente seca antes del vertido. La tinta al agua aún húmeda es una causa común de delaminación. Los bordes troquelados deben estar limpios, porque las rebabas y los residuos se convierten en desbordamientos o muescas. El desglose de errores de producción advierte que un error de 1–2 % en la proporción de mezcla puede arruinar un lote. Recomienda mantener la zona de vertido a unos 22–24°C, con humedad relativa inferior aproximadamente a 40–45 %. El tiempo de curado depende del sistema de resina y se confirma para cada pedido. Las etiquetas no deben apilarse ni prensarse antes de curarse por completo.
Paso 5: inspeccione antes de la liberación
| Defecto | Comprobación de aceptación que acordar | Causa probable |
|---|
| Burbujas o turbidez | Inspección visual a contraluz | Error de proporción, humedad, aire atrapado |
| Superficie pegajosa | Comprobación táctil tras el periodo de curado | Muy poco endurecedor o mala mezcla |
| Cúpula quebradiza o excesivamente dura | Comprobación con uña y de dureza | Exceso de endurecedor o uso de epoxi donde se necesita poliuretano |
| Desbordamiento o retracción en esquinas | Inspección de bordes con aumento | Esquinas vivas, tensión superficial inestable |
| Levantamiento de bordes | Pelado de 180° por ASTM D3330[13] sobre la superficie real | Contracción, curvatura, superficie sucia o fría |
| Riesgo de amarilleamiento | Muestra de color claro retenida y comparada con el tiempo | Química del epoxi, UV, calor |
Acuérdese estas comprobaciones antes de firmar la prueba. Todo lote que falle debe desecharse completo, no clasificarse. Una prueba de pelado confirma la consistencia, pero no predice la vida útil en exterior.
Paso 6: incluya las reglas de aplicación en las notas de entrega
Limpie la superficie con alcohol isopropílico o heptano, aplique a temperatura ambiente o superior, y presione desde el centro hacia fuera. La ficha técnica 3M 7903FL advierte que las superficies por debajo de 50°F (10°C) pueden volver el adhesivo demasiado firme para lograr contacto completo. La cara de la cúpula está sellada, pero la parte inferior no. El agua «entra por la línea de adhesivo, no a través de la cúpula». Por ello, el levantamiento de bordes sobre una superficie sucia o encerada es un problema de instalación, no un fallo de impermeabilidad.
Paso 7: embale, documente y planifique las reposiciones
Intercale o embolse las hojas para que las cúpulas no se presionen entre sí durante el transporte. Cada registro de lote debe incluir el número de lote, la resina identificada, poliuretano alifático o un grado de epoxi específico, los registros de curado, la FDS de la resina líquida y una muestra retenida de color claro para igualar reposiciones. Para bienes vendidos en EE. UU., la guía de la FTC sobre Made in USA[14] permite una declaración sin matices solo cuando el ensamblaje final, todo el procesamiento significativo y prácticamente todos los componentes proceden de EE. UU.
Epoxi, poliuretano, curado por UV o vinilo plano: ¿cuál se adapta a su aplicación? ↑
La comparación siguiente separa las opciones por proceso y no por nombre comercial. Los compradores suelen verlas todas vendidas como «cúpula de epoxi».
| Opción | Durabilidad, según el proveedor | Mejor uso |
|---|
| Epoxi bicomponente | Meses, principalmente en interior; duro y quebradizo | Placas planas interiores, promociones cortas |
| Poliuretano alifático bicomponente | Años de claridad en exterior; flexible, las abolladuras se recuperan | Piezas de exterior, curvas suaves, marca de larga duración |
| Cúpula de resina curada por UV | «Interior y exterior limitado», de −10°C a 70°C (EximNext) | Tiradas promocionales medianas a grandes |
| Vinilo plano troquelado | Sin resina que amarillee | Eventos, curvas, procesos térmicos |
| Plano, gofrado u holográfico | Sin envejecimiento de resina | Visibilidad en estantería sin cúpula |
Las afirmaciones sobre resistencia a la intemperie requieren cuidado. Una ficha técnica de poliuretano de dos componentes[18] informa de 500 horas de exposición a UV y agua sin degradación significativa. Ese resultado se aplica solo al poliuretano y no debe aparecer en un pedido de epoxi.
Elija el epoxi para campañas cortas en interior y para placas planas en las que un cambio de color tras algunos meses sea aceptable. Para piezas de marca, piezas de exterior y curvas suaves, pruebe primero el poliuretano. Cambie al epoxi solo después de comparar ambas muestras una al lado de la otra.
¿Qué normas y reglas determinan los pedidos de etiquetas abombadas en 2026? ↑
ASTM D3330/D3330M-04(2025) mide la adhesión al pelado del adhesivo sensible a la presión, no de la cúpula. UL 969 edición 6[19], publicada en 2025, cubre etiquetas utilizadas como placas de identificación o marcados permanentes. Evalúa conjuntamente el material frontal, la tinta, el adhesivo y la superficie de montaje. Una pegatina promocional no queda certificada solo por ser de epoxi o impermeable. Las listas de materiales 3M 7903FL (archivo UL MH11410, archivo CSA 99316) cubren únicamente ese material, no una cúpula personalizada fabricada sobre él.
Las reglas químicas también alcanzan la capa adhesiva. Conforme a la Sección 8(a)(7) de TSCA, los fabricantes e importadores de adhesivos deben declarar todos los PFAS utilizados desde 2011, incluidos auxiliares de proceso y aditivos ocultos (actualización PFAS 2026[20]). 40 CFR § 751,407[21] ha prohibido el PIP (3:1) en adhesivos desde el 6 de enero de 2025, y prohíbe la distribución de artículos que lo contengan después del 31 de octubre de 2026. En la UE, disposiciones clave del reglamento de envases se aplican desde el 12 de agosto de 2026. El artículo 12(8) prohíbe las etiquetas de sostenibilidad engañosas (Gleiss Lutz[22]). Por este motivo, debe eliminarse de las etiquetas de embalaje cualquier expresión no demostrada como «epoxi ecológico».
Puntos clave para la compra de etiquetas abombadas ↑
- El epoxi es una resina de interior cuando interviene la luz solar — se vuelve ámbar «en una o dos temporadas» (Fuente)
- Los fondos claros muestran primero el amarilleamiento — visible «tras solo unos meses de uso» (Fuente)
- Las superficies frías impiden el contacto adhesivo completo — aplique a 10°C (50°F) o más (Fuente)
- La tolerancia de mezcla es estricta — un error de proporción de 1–2 % puede desechar un lote; vierta por debajo de aproximadamente 40–45 % de HR (Fuente)
- El mercado de resinas de abombado está creciendo, según un resumen de informe de pago — $1,5 mil millones en 2025, previstos $2,9 mil millones para 2034 con una CAGR de 8,1 % (Fuente)
- La distribución de artículos con PIP (3:1) está terminando — prohibida después del 31 de octubre de 2026 (Fuente)
¿Listo para definir pegatinas de resina abombada personalizadas que duren tanto como su producto? ↑
Una buena etiqueta abombada empieza con una especificación clara, no con un nombre de catálogo. Defina la superficie, la exposición y la vida útil. Indique la resina por escrito. Apruebe solo una muestra realizada sobre sus materiales finales, con comprobaciones de aceptación acordadas. La cantidad mínima de pedido, el plazo de producción y el precio se fijan para cada pedido cuando ese alcance está claro. Envíe su arte final, una foto de la superficie objetivo y los detalles de uso para solicitar un presupuesto y una muestra de preproducción.


La siguiente información es necesaria para iniciar sesión con redes sociales
Iniciar sesión
Crear una nueva cuenta